 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Automatizacijos ateitis Azijoje – paletizatoriai ir depaletizatoriai pomidorų tyrės konservų skardinėms
Ši straipsnio dalis nesvarsto, ar reikia automatizuoti. Ji nagrinėja, kaip pasirinkti tinkamą paletizatorių pomidorų tyrės konservų skardinėms ir, kur jis turi būti įdiegtas linijos pradžioje, tinkamą depalaletizatorių konservuotai maistui – nepermokant už sistemą, kurios jūsų gamybos linija nereikalauja.
Pomidorų tyrės konservų gamykla Šandonge praeitais metais įdiegė dvi naujas skardinėms gaminančias linijas. Siuvimo įrenginiai veikia 600 skardinės per minutę. Krosnys palaiko temperatūrą. Pildymo įrenginiai pasiekia numatytą našumą pirmoje pamenoje. Tada skardinės pasiekia linijos pabaigą.
Paskutiniuosius 40 metrų kiekvienoje pamenoje po trys darbuotojai kelioja dėžutes, deda jas ant paletės ir rankomis supakuoją krovinį. Vasaros konservavimo sezone gamykla vos spėja įdarbinti pakankamai žmonių šioms pamenoms užpildyti. Kai kas iš darbuotojų neatėja į darbą, visa linija sulėtėja – nes įrenginiai pradžioje toliau veikia ir skardinės kaupiasi.
Kodėl pomidorų tyrės konservų linijos yra ypatingas automatizacijos iššūkis
Pripildytos pomidorų tyrės skardinės kelia kitokį fizikos uždavinį nei tuščios skardinės, o dauguma bendrųjų palečių krautuvų techninių charakteristikų šioje srityje klysta.
Pripildyta 400 g pomidorų skardinė sveria maždaug šešis kartus daugiau nei tuščia skardinė. Pilna palelė – pavyzdžiui, 48 dėžės po 24 skardines – ant 1,1 m × 1,1 m pagrindo veža beveik toną produkto. Ši apkrova spaudžia apatinias sluoksnių eilutes. Jei palečių krautuvas padės viršutinę dėžę net šiek tiek nukrisdamas, po ja esančios skardinės susiformuoja. Šią problemą gamykla aptinka tik tada, kai klientas atidaro siuntą.
Gamybos linijos pabaigoje taip pat žymiai padidėja sužeidimų dažnis. Dėžių kėlimas, kuris kartojamas visą aštuonių valandų pamatą, yra klasikinis ergonomikos sužeidimas – ir tai būtent ta vieta, kur darbuotojų trūkumas labiausiai pasireiškia esant įtemptam darbo jėgos rinkai.
Palyginkite tai su gėrimų skardinių linija. Tuščios aliuminio skardinės yra lengvos, plonos ir nebrangios pakeisti, jei viena apsiverčia. Pomidorų tyrės linija negali leisti tokio paties nuostolių lygio. Pažeista dėžė reiškia išmestą produktą, o ne tik nukritusią talpyklą.
Automatizacijos būklė Azijoje konzervuotos maisto pramonėje
Automatizacija Azijos maisto supakuojamojoje pramonėje jau praėjo bandymų etapą. Ramiojo vandenyno regiono pakuotės automatizacijos rinka 2026 metais siekė apytiksliai 30,3 mlrd. JAV dolerių ir prognozuojama, kad iki 2031 metų ji pasieks apytiksliai 43,2 mlrd. JAV dolerių, kas atitinka 7,36 % sudėtinį metinį augimo tempą – vieną iš greičiausiai augančių pasaulio regionų šioje kategorijoje. Konkrečiai maisto supakuojamajame sektoriuje Ramiojo vandenyno regionas jau užima didžiausią pasaulinės rinkos regioninę dalį, kurią skatina sparčios pramoninės plėtros Kinijoje, Indijoje ir Pietryčių Azijoje.
Šį reiškinį lemia dvi priežastys, ir abi nėra spekuliacinės. Pirma, darbo jėgos kaštai: maisto sektoriaus darbo jėgos kaštai per pastaruosius penkerius metus padidėjo apytiksliai 15 %, o ši tendencija labiausiai paveikia didelio pajėgumo ir dažnai kartojamų judesių darbo vietas – pavyzdžiui, paletizavimą, – nes būtent šios pareigos yra tiek fiziškai išsekimo keliančios, tiek lengviausiai automatizuojamos. Antra, maisto saugos ir eksporto atitiktis: kai vis daugiau Azijos gamintojų siunčia prekes į rinkas, kurios taiko griežtesnius higienos ir sekamosios kilmės reikalavimus, rankinis apdorojimas gamybos linijos pabaigoje tampa vis sunkiau nuolat užtikrinama sąlyga.
Robotų naudojimas linijos pabaigoje – ypač dėl paletizavimo ir dėžių supakavimo – yra pirmasis šio reiškinio pasireiškimo būdas. Ekspertai, stebintys maisto supakavimo robotų rinką, prognozuoja, kad Azijos ir Ramiojo vandenyno regionas iki 2035 m. augtų vidutiniškai 14,2 % per metus – greičiau nei bet kuris kitas regionas, o paletizavimas ir dėžių supakavimas tarp pagrindinių taikymo sričių, nes gamyklos ieško automatizacijos, kuri saugiai veiktų šalia esamų rankinio darbo vietų, o ne vienu metu keistų visą gamybos liniją.
Konkrečiai pomidorų tyrės konzervų gamykloje ši regioninė tendencija atitinka realybę gamyklos grindyse: užpildytos konzervų skardinos yra sunkios, jų dėliojimas – monotoninis, o tai dažniausiai pirmoji vieta, kur trūkstant darbuotojų ar įvykus saugos incidentui prasideda automatizacijos aptarimai – nepriklausomai nuo to, kaip atrodo likusi gamybos linija.
Paletizatorius prieš depaletizatorių – ką tiksliai išsprendžia kiekvienas iš jų
Šie du įrenginiai dažnai laikomi vienu ir tuo pačiu. Jie įrengiami gamyklos priešingose galinėse dalyse ir sprendžia priešingas problemas.
Kur paletizatorius įmontuojamas linijoje
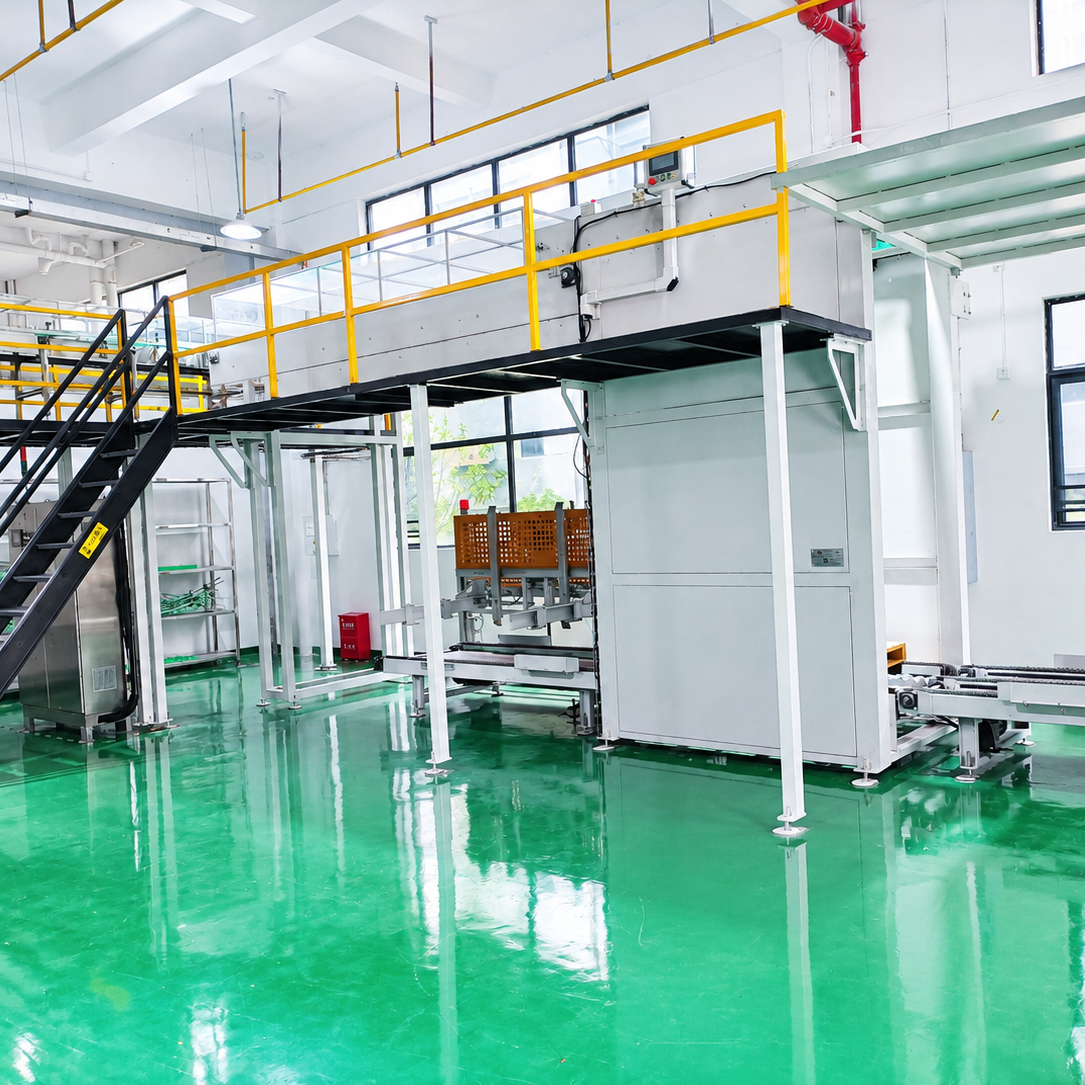
Palletizatorius yra paskutinė mašina prieš sandėlį. Jis priima užpildytą, dėžuotą ir susitraukiamąja plėvele supakuotą produkciją, deda ją ant medinės arba plastikinės palletės stabilia sluoksnių tvarka ir suformuoja krovinį, kurį galima perkelti keltuvu be to, kad krūva persislinktų.
Šiuolaikinėje linijoje palletizatorius neveikia kaip atskira vieneta. Jis bendrauja su dėžiavimo įrenginiu, esančiu aukštupyje, praneša, ar palletė pilna, ir perduoda krovinį stretch wrapper . Tai ir yra tinkamai integruoto automatinė paletizavimo sistema funkcija – jis kompensuoja natūralų aukštupio gamybos svyravimą ir tiekia pastovų krovinį logistikos sistemai.
Depalletizatoriaus vietos linijoje aprašymas
Depalletizatorius yra gamyklos pradžioje. Jo užduotis – priimti tuščias skardines, kurios atvežamos iš skardinių tiekėjo ant palletių, ir vienu metu įdėti jas į pripildymo liniją po vieną sluoksnį.
Tai svarbu daugiau, nei supranta dauguma pirkėjų. Jei depaletizatorius neteisingai paduoda arba užsikimšta, pildytuvas lieka be tiekiamo produkto. Linija, kuri per minutę apdoroja 600 skardinės, praranda dešimt minučių gamybos kiekvieną kartą, kai darbuotojui tenka lipti ant paletės ir rankiniu būdu įkelti produktą į įrenginį. Patikimas metalinių skardinių depaletizatorius nėra žavingas, tačiau būtent jis nulemia, ar pildytuvas iš tikrųjų veiks nominaliu greičiu.
Ko ieškoti paletizatoriaus ar depaletizatoriaus tomato tyrėje skirtoms skardinėms
Keturi techniniai parametrai nustato, ar sistema tarnaus dešimtmetį, ar visą laiką reikės jos trikčių šalinimo.
Matuokite krovinio, o ne tuščios skardinės svorį. Tai dažniausia pirkėjų klaida. Paletizatoriaus apkrovos jutiklis ir griebtuvas yra pritaikyti tam tikram užpildytas dėžės svoriui, o ne skardinės svoriui. 400 g tomato tyrės dėžės svoris yra panašaus dydžio tvarkos kaip gėrimų dėžės, tačiau paletės formavimas ir sluoksnio suspaudimas vyksta labai skirtingai. Paprašykite tiekėjo išsamiai išanalizuoti jūsų paletės konfigūraciją, o ne tik skardinės skersmens.
Apvertimo prevencija ir sluoksnio stabilumas. Užpildytos pomidorų tyrės skardinės turi žemesnį masės centrą nei tuščios gėrimų skardinės, tačiau apatinės sluoksnio eilės suspaudžiamos po apkrova. Ieškokite sluoksnio išdėstymo algoritmo, kuris mažina krūvos aukštį, ir spaustuvo ar šakų, kurie nepažeidžia išorinės dėžės plėvelės, kai jie pakelia krūvą.
PLC sąryšio nustatymas. Įrenginys, kurį pirksite šiandien, turės bendrauti su dėžių supakuotoju, kurį įdiegsite po trijų metų. Siemens pagrindu sukurtas valdymo architektūros sprendimas yra praktiškas numatytasis variantas – ne todėl, kad Siemens būtų privalomai geresnis, o todėl, kad kiekvienas Azijoje veikiantis integratorius gali jį aptarnauti, o dalys yra visur prieinamos.
Daugių SKP lankstumas. Pomidorų tyrės gamyklose per metus toje pačioje linijoje gaminamos 70 g, 198 g, 400 g ir 850 g skardinės. Jei dėžių krautuvas reikalauja mechaniko, kad kiekvieną kartą keistų įrenginio įrankius, keičiant SKP, jis daugumą metų stovės neveikdamas dėl SKP keitimo. Greitai keičiami rankos galūnės įrankiai verti savo kainos.
Baoli požiūris į dėžių krautuvų automatizavimą
Hubei Baoli Technology Co., Ltd. gamina pagalbinę įrangą trijų dalių skardinėms skirtose linijose — konvejerius, krosnis, lakštų padavimo sistemas ir linijos pabaigos supakuojamąją įrangą. Tai svarbu, perkant paletizatorių, nes paletizatoriaus našumas priklauso nuo jo maitinančio konvejerio našumo.
Mes parinkstame depaletizatorių, konvejerio dalį ir paletizatorių kartu, remdamiesi jūsų faktine linijos našumu ir paletės matmenimis. Elektros įranga – Siemens PLC su Schneider komponentais; paviršiai, liečiantys skardines, pagaminti iš SUS304 plieno. Įrenginys sukurtas taip, kad būtų suderinamas su jau turima pildymo įranga ir dėžių supakuojamąja įranga, o ne priverstų jūsų ją keisti.
Gaminiams, kuriems negalima sustabdyti linijos visiškai perstatyti, mes įdiegiame įrangą etapais: naują depaletizatorių vieną savaitgalį, o po šešių savaičių – paletizatorių, kuris įdiegiamas atsižvelgiant į jūsų gamybos grafiką.
Ką tai reiškia gamykloms, planuojančioms automatizuoti gamybą artimiausiuose 1–2 metuose
Du praktiniai žingsniai.
Pirmiausia automatizuokite siaurąją vietą, o ne visą liniją. Daugumoje pomidorų tyrės gamyklose paletizavimas turi trumpiausią grąžinimo laikotarpį. Tai vieta, kur darbo jėga yra brangi, sužeidimų rizika tikra, o automatizavimo technologijos subrendusios. Išleiskite kapitalines išlaidas čia prieš perprojektuodami suvirintoją.
Pasirinkite tiekėją, kuris penkerius metus tarnaus liniją, o ne tik šiandien parduos įrenginį. Paletizatorius su trejų metų garantija ir dalių skyriumi už 2000 km nuo jūsų vietos nėra pigesnis už brangesnį įrenginį su vietiniais inžinieriais. Prieš prašydami pasiūlymo, paprašykite tiekėjo pateikti nuorodas į klientus toje pačioje regione.
Išvada
Automatizavimas Azijos konservuotų maisto produktų sektoriuje nėra būsimojo laiko istorija. Ji vyksta dabar – stotis po stoties gamyklos gamybos aikštėje. Pomidorų tyrės konservų linijoje pirmoji automatizuojama stotis dažniausiai yra ta, kurią darbuotojai jau nekenčia.
Jei planuojate linijos plėtrą arba linijos pabaigos modernizavimą artimiausiuose 12 mėnesių, priskirkite mums savo skardinės technines charakteristikas, paletės dydį ir dabartinį linijos našumą. Mes nustatysime tikrąją susiaurėjimo vietą ir parodysime, koks palletizeris ar depalletizeris tiktų jūsų gamybos išdėstymui.
DUK
Kokia yra skirtumas tarp palletizerio ir depalletizerio konservų gamybos linija ?Palletizeris įrengiamas linijos pabaigoje ir sudėlioja baigtą, dėžuotą produkciją į paletes vežimui. Depalletizeris įrengiamas linijos pradžioje ir iš prikylančių paletių iškrauna tuščias skardines, kad jos galėtų patekti į pildytuvą. Šie įrenginiai sprendžia priešingas problemas, o visiškai automatizuotoje linijoje paprastai reikia abiejų.
Kodėl skardinėms su pomidorų padažu palletizuoti sunkiau nei tuščioms skardinėms? Pripildytos pomidorų tyrės skardinės yra sunkios, o jų paletės sveria beveik toną. Apatiniai sluoksniai suspaudžiami po apkrova, todėl sluoksnio išdėstymas ir rankos galinė įranga turi būti suprojektuoti atsižvelgiant į pripildytų dėžių svorį. Tuščių skardinių linijos gali naudoti daug lengvesnę ir pigesnę įrangą, nes viduje esantis produktas sveria beveik nieko.
Kiek greitai gamykla gali automatizuoti paletizavimą, nepertraukdama gamybos? Daugumą vienvietės paletizatoriaus ar depaletizatoriaus modernizavimo projektų įdiegia per vieną ar du savaitgalius, tuo tarpu aplinkines konvejerio dalis montuojamos lygiagrečiai. Visos linijos rekonstrukcija – tai kitoks projektas, kuris paprastai vykdomas kelis mėnesius, derinant su jūsų gamybos grafiku.
Žiūrėkite veikiančio vaizdo įrašą mūsų YouTube kanale:
Turinys
- Kodėl pomidorų tyrės konservų linijos yra ypatingas automatizacijos iššūkis
- Automatizacijos būklė Azijoje konzervuotos maisto pramonėje
- Paletizatorius prieš depaletizatorių – ką tiksliai išsprendžia kiekvienas iš jų
- Ko ieškoti paletizatoriaus ar depaletizatoriaus tomato tyrėje skirtoms skardinėms
- Baoli požiūris į dėžių krautuvų automatizavimą
- Ką tai reiškia gamykloms, planuojančioms automatizuoti gamybą artimiausiuose 1–2 metuose
- Išvada
- DUK