 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
どうやって選ぶか 3ピース缶製造機 供給者
弊社がよく受けるお問い合わせは、「この機械の価格はいくらですか?」ではなく、「今使っている機械を修理できますか?」や「当社の特定の缶サイズに合わせた機械を設計してもらえますか?」といった内容です。サプライヤーを選定する前に、以下の点を確認することをお勧めします。
- カタログ品ではなく、お客様の要件に応じたカスタムエンジニアリング対応。 缶の仕様、工場のレイアウト、ブランク材(ブリキ板)の厚さなどは、メーカーごとに異なります。固定されたカタログ仕様でしか製造できないサプライヤーは、お客様の工程を自社の機械に合わせるよう求めることになり、逆に機械をお客様の工程に合わせることはできません。
- 単一工程の専門知識ではなく、ライン全体の実績と知見。 溶接機のみの製造実績しかない企業では、オーブンとフラッジャーの同期不良の原因を的確に説明できない可能性があります。
- 現地での据付および生産立ち上げ支援。 据付・試運転支援なしで納入される設備は、請求書上のコスト削減分以上に、稼働停止による損失が発生することが多いです。
- 迅速なアフターサービス対応。 保証範囲内に何が含まれるかだけでなく、技術者またはスペアパーツをどのくらいの速さでお客様の工場へ手配できるかを確認しましょう。
- 同業界での実績。 飲料・食品用の缶ラインは、産業用トタン容器とは異なる衛生・コーティング要件を有します。サプライヤーの経験が、自社製品に真正に適合しているかを確認してください。
当社は2011年の宝力科技(バオリ)設立以来、この設備の開発を続けており、創業者は2003年から缶製造業界で活動しています。設置前からラインが不具合を起こす可能性のあるあらゆるケースを、十分な期間をかけて経験してきました。
「3ピース缶」とは何か、そして今なお重要である理由
3ピース缶とは、その名の通り、平らなシートから成形された円筒状の本体に、別途製造された上下の蓋をそれぞれシーム溶接で取り付ける構造の缶です。これに対し、2ピース缶は単一のブランクからダイドローイング(深絞り)加工によって一体成形されるものです。
炭酸飲料用の缶は2ピース式が主流ですが、食品用缶、エアロゾル缶、および多くの一般用ブリキ容器では、依然として3ピース式が標準です。これは、より厚手のブリキ板や高さのある缶形状、あるいはSKUごとの金型投資を抑えたい場合に適しています。複数のサイズの缶を生産するメーカーにとって、3ピース式のラインは、工程ステーション数が多いという欠点があるものの、長期的には経済的な選択肢となることが多いです。
フルライン:各工程ステーション別に
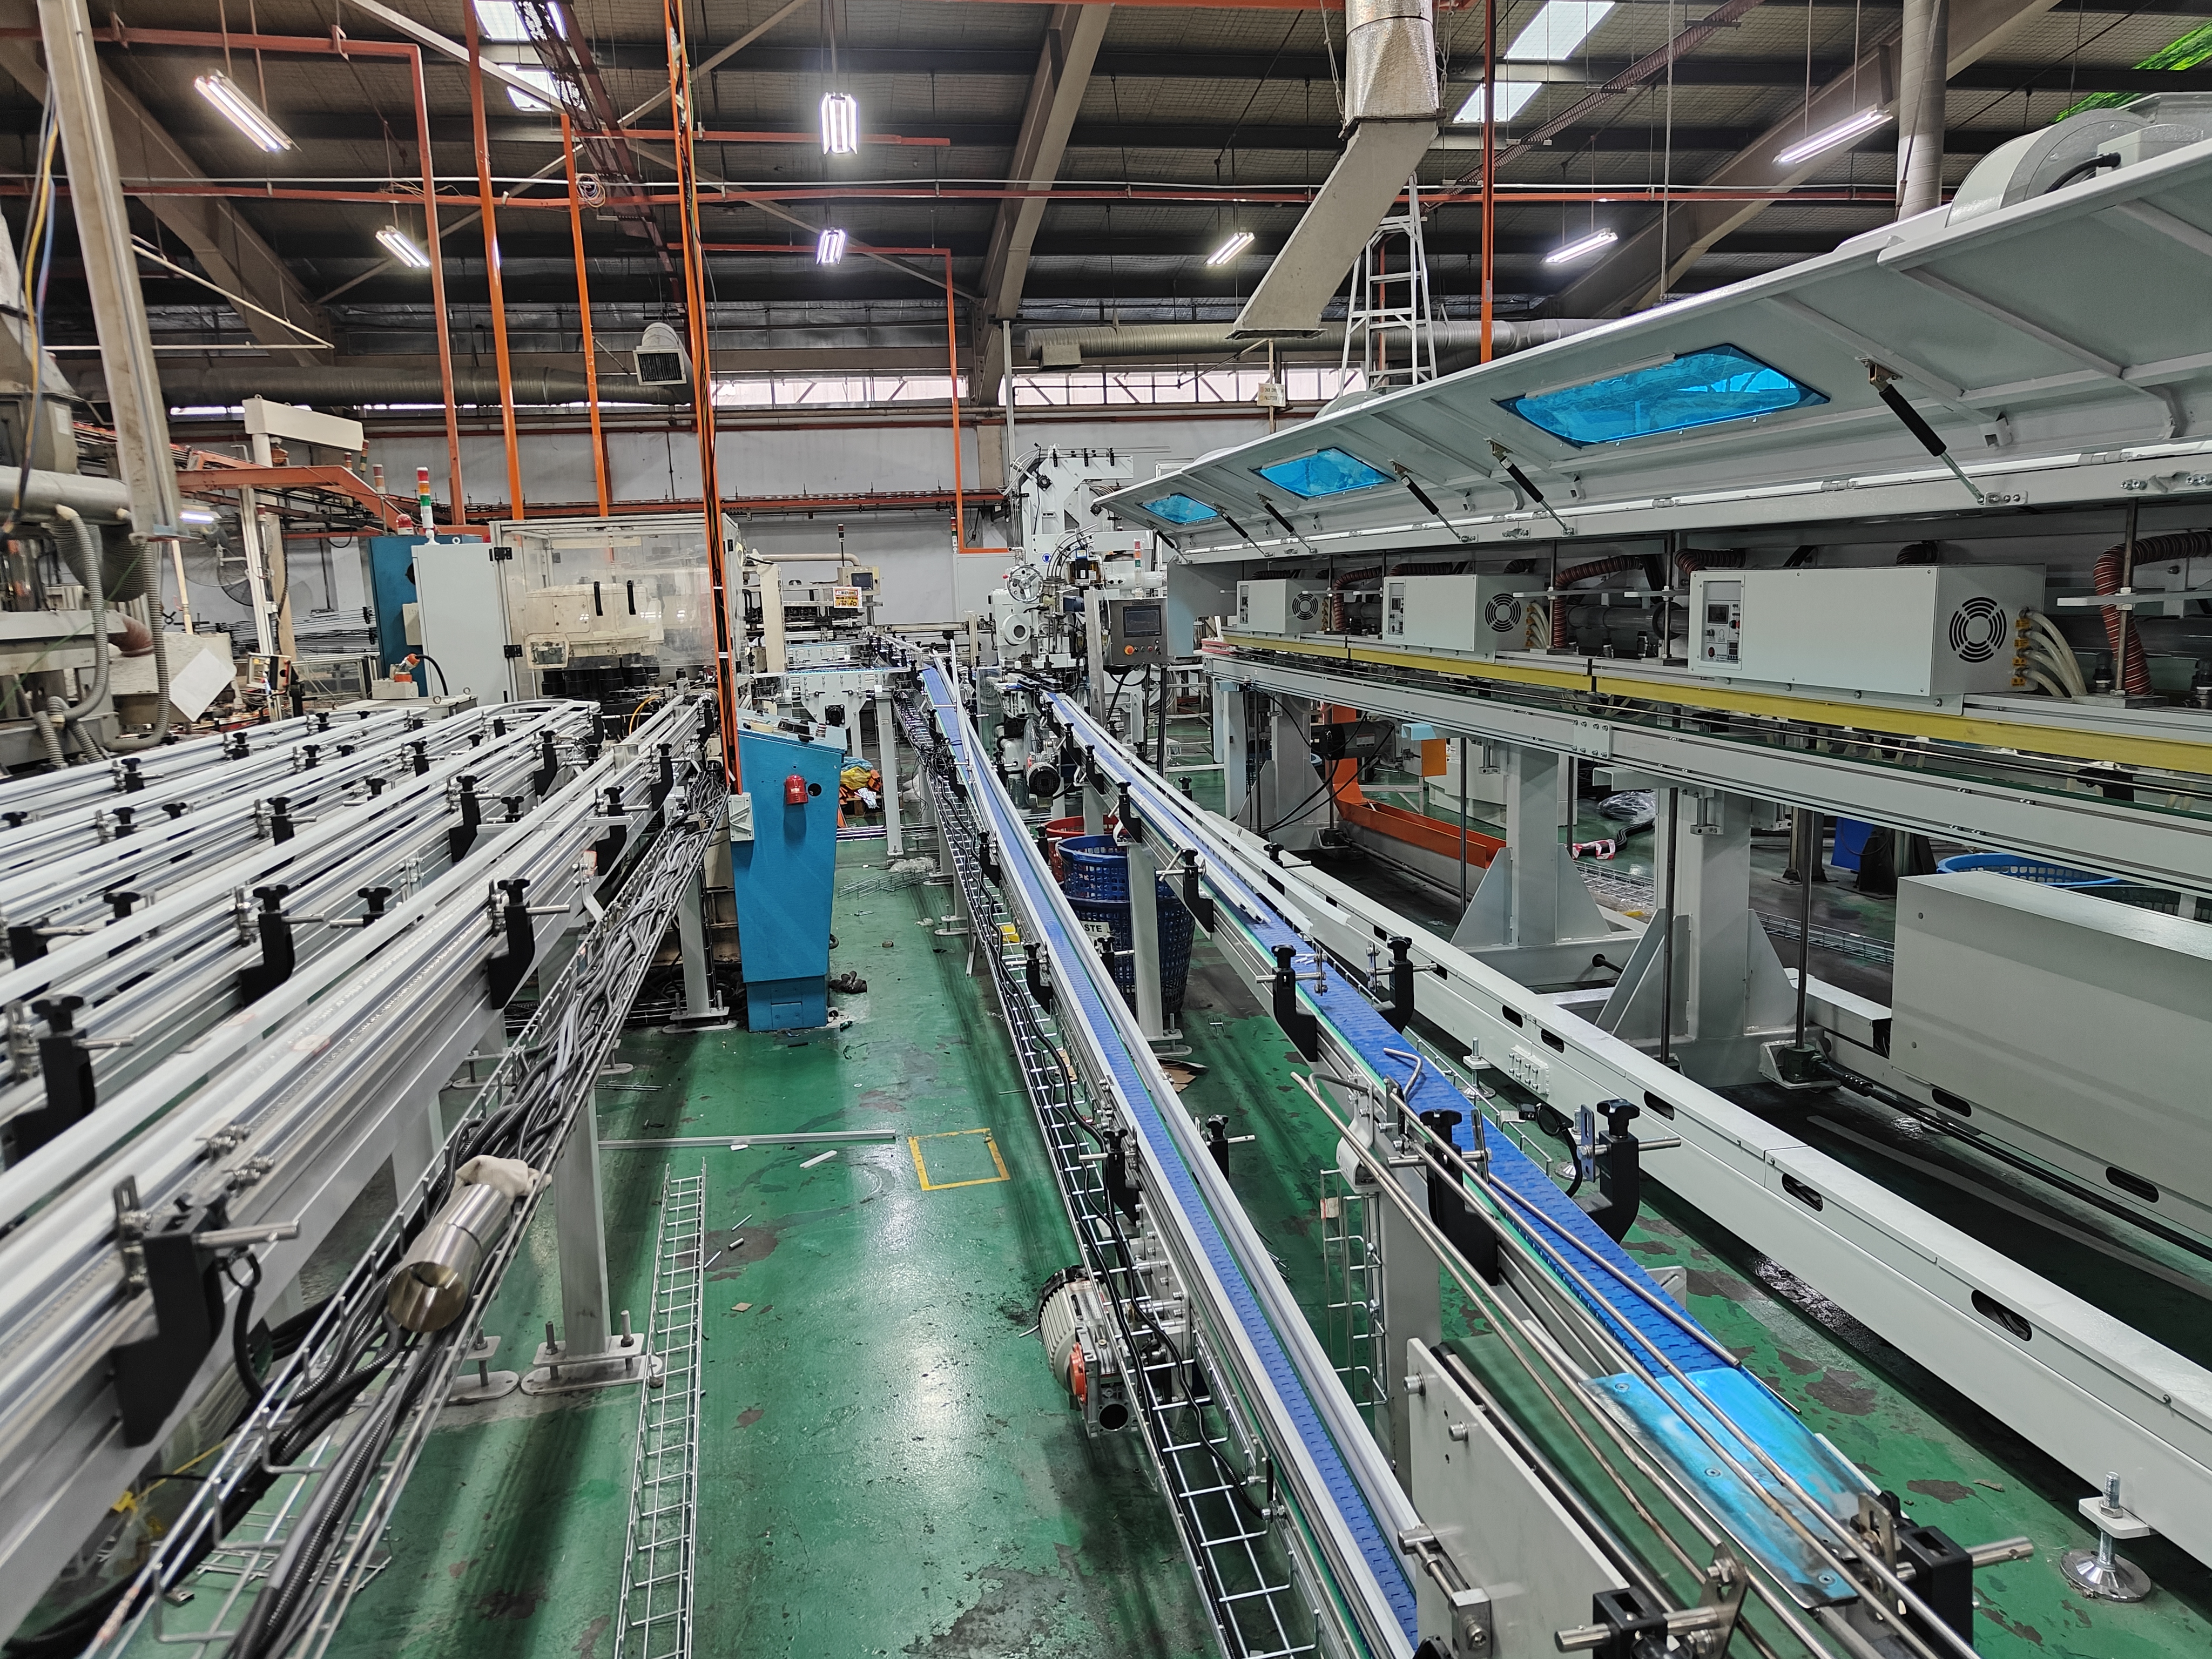
完全な3ピース式缶製造ラインは、一連の機械から構成され、各機械の処理能力は互いに整合している必要があります。たとえば、高速の溶接機が低速の硬化炉に供給しても、ボトルネックが生じるだけです。
ティンプラ ブリキ板の供給・シート搬送 ブリキ板は積み重ねられた状態からラインへ供給され、位置合わせされたうえで前処理工程へと搬送されます。この段階で供給位置がずれたり、シート間隔が不均一になると、成型後の缶で初めて現れるような下流工程の不良を引き起こします。
本体成形・溶接 シートを円筒状に巻き、側面の継ぎ目を溶接します。この工程では寸法精度が最も重要です。わずかでも円形からずれた本体は、後のフランジ成形およびシーミング工程で問題を引き起こします。
キュアオーブン 溶接後、缶本体は硬化用オーブンを通過し、溶接部の内・外面に塗布されたコーティングを固化させます。オーブンの温度均一性および滞留時間は耐食性に直接影響するため、この工程は、購入者が通常評価時に示すよりも、より注意深く検討する価値があります。
フランジ成形およびネッキング 缶本体の端部を外側にフランジ成形し、缶蓋をシーミングできるようにします。形状付き缶の場合、この工程でネッキングも同時に行われます。
蓋供給システム 缶蓋が供給され、向きが整えられて、缶本体へのシーミングに備えて配置されます。高速生産ラインでは、この工程が安定して連続供給を維持できなければならず、低品質な装置では詰まりや供給ミスが発生しやすい、いわゆる故障多発ポイントです。
工程間搬送 見落とされがちですが、実際のライン速度を決定しているのはこのシステムです。個々の機械は優れていても、それらをつなぐ搬送システムの設計が不十分だと、ライン全体のパフォーマンスはやはり低下します。
パレタイズ・ストラップ・ラップ 完成した缶は積み上げられ、ストラップで固定され、フィルムでラップされて出荷準備が整います。複数のSKUを生産する工場では、パレタイザの柔軟性(長時間の切替作業を伴わずにパレットパターンを変更できるか)を購入前に確認することをお勧めします。
缶製造ラインのアップグレードでよくある失敗例
ライン全体の整合性を考慮せずに、各工程の装置を個別に購入すること。 優れた溶接機を導入しても、オーブンの容量が不足していたり、コンベアとの仕様が合っていなければ、ボトルネックが単に別の場所に移動するだけです。
設計段階でエネルギー消費量を軽視すること。 オーブンおよび乾燥装置は、通常、ライン全体で最も電力を消費する設備です。これらの省エネ対策は、設備の設計段階で行う方が、後からの改造よりもはるかに容易です。
切替作業(チェンジオーバー)に要する時間を過小評価すること。 工場で複数のサイズの缶を生産している場合、ライン全体ではなく、各工程ごとにサイズ切替にどのくらいの時間がかかるかを具体的に確認してください。
昨春、東南アジアに拠点を置く当社の顧客から、よくある課題について連絡がありました。既存のブリキ板缶製造ラインでは本体成形工程は問題なく稼働していましたが、フレーミング工程で数千個ごとに詰まりが発生していたのです。お客様が求めたのは新工場の建設ではなく、他の工程と適切に連携できるよう、単一の工程を改修することでした。これが「 3ピース缶製造設備 」を購入する際の現実です。単一の機械を導入するという話ではなく、ライン上のすべての工程がいかに連携して動作するかが重要なのです。
もし現在、 3ピース缶製造設備 のアップグレードを検討中である場合、あるいは見積もり依頼前に「 3ピース缶製造機械 」という用語が実際にどのような工程・機器を含むのかを把握しようとしている場合、このガイドでは、ライン全体の構成、チェックすべきポイント、そして多くの購入者が陥りがちな誤りについて解説します。
よくある質問
3ピース缶製造設備と2ピース缶製造設備の違いは何ですか? 3ピース式は、平らなシートから本体を成形し、縦方向に溶接してシームを作り、その後両端を別々に取り付けます。2ピース式は、本体と片方の端面を1枚のブランクから成形する方式で、薄手の鋼板を用いた高速飲料缶生産に適しています。
3ピース式のフルラインを設置するには、どれくらいの期間が必要ですか? 缶詰生産ライン ?ラインの速度や工場の準備状況によりますが、基礎工事から試運転までのフルライン導入には、通常数週間から数か月かかります。これは、据付調整(コミッショニング)やオペレーターの訓練期間も含みます。
既存のブリキ缶生産ラインを、全面的に交換せずにアップグレードすることは可能ですか? 多くの場合、可能です。実際には、フランジ成形ユニットや各工程間の搬送装置など、特定の工程のみを改修・同期化すれば十分であり、フルラインの交換は必要ないケースが少なくありません。
新規ラインの計画をお考えの場合でも、既存ラインのトラブルシューティングが必要な場合でも、現在の設備構成を拝見し、正直にご相談させていただきます。新しい機器の導入が必要か、あるいは既存設備の連携性を高めるだけで十分か——その判断に必要な情報として、ご使用の缶仕様および現在のライン構成をご提供ください。その後、具体的な選択肢をご案内いたします。
当社YouTubeチャンネルのその他の動画もぜひご覧ください: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE