 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
העתיד של האוטומציה באסיה — מפלטיזרים ומפצלים לבקבוקי פסטה עגבניות
מאמר זה אינו עוסק האם לאוטמט את התהליך. הוא עוסק באיך לבחור את המפלטיזר הנכון לבקבוקי פסטה עגבניות ובנוסף, במקום המתאים בחלק העליון של קו הייצור, את המפצל הנכון למוצרי מזון משומרת בקופסאות — בלי לשלם יותר מדי עבור מערכת שאינה נדרשת בקו הייצור שלך.
מפעל לייצור בקבוקי פסטה עגבניות בשאנדונג התקין שתי קווי ייצור חדשים לבקבוקים בשנה שעברה. הלחצנים פועלים במהירות של 600 בקבוקים לדקה. התנור שומר על הטמפרטורה. ממלאי הבקבוקים מגיעים ליעד היצוא שלהם כבר במשמרת הראשונה. ואז הבקבוקים מגיעים לסוף הקו.
ב-40 המטרים האחרונים, שלושה עובדים בכל משמרת מרימים קופסאות, מארגנים אותן על פלטות ועוטפים את המטען ידנית. בעונת הקישוט של הקיץ, המפעל כמעט ולא מצליח לגייס מספיק עובדים כדי למלא את המשמרות האלה. כאשר מישהו נפטר מהמשמרת, כל הקו מאט — משום שהמכונות בחלק העליון של הקו ממשיכות לפעול והבקבוקים מתאגרים.
מדוע קווי ייצור בקבוקי פסטה עגבניות מהווים אתגר אוטומציה מיוחד
קаниות טריאת עגבניות ממולאות יוצרות בעיה פיזיקלית שונה מקаниות ריקות, ורוב المواصفות הסטנדרטיות של מפצלות פלטפורמה לא מתייחסות לכך כראוי.
קניא טריאת עגבניות ממולאת של 400 גרם שוקלת בערך פי שש מקניא ריקה. פלטפורמה מלאה — למשל, 48 אריזות של 24 קניות כל אחת — נושאת כמעט טון של מוצר על שטח בסיס של 1.1 מטר × 1.1 מטר. עומס זה דוחס את השכבות התחתונות. אם המפצלת ממקמת את האריזה העליונה אפילו עם נפילה קלה, הקניות שמתחת מתעקלות. המפעל מגלה זאת רק כאשר הלקוח פותח את המשלוח.
השלב האחרון בקו הייצור הוא גם המקום שבו שיעורי הפציעות עולים באופן חדה. הרמת אריזות, שחוזרת על עצמה לאורך משמרת של 8 שעות, היא פציעה ארגונומית קלאסית — והיא גם התחנה שהכי סביר שתיפגע מחוסר עובדים בשוק עבודה צפוף.
השווה זאת לקו ייצור פחיות משקאות. פחיות אלומיניום ריקות קלות, דקיקות וזולות להחלפה במקרה של נפילה. קו ייצור טריאת עגבניות אינו יכול לסבול את אותו שיעור אובדן. אריזה פגומה פירושה בזבוז מוצר, לא רק פחית שנפלה.
מצב האוטומציה בתעשיית המזון המ conserve באסיה
אוטומציה בקטגוריית אריזות המזון באסיה עברה את שלב הבדיקות. שוק האוטומציה לאריזות באסיה והאוקיינוס השקט הגיע לכ-30.3 מיליארד דולר אמריקאי ב-2026, ומצופה לגדול לכ-43.2 מיליארד דולר אמריקאי עד 2031, בשיעור צמיחה שנתי ממוצע של 7.36% – אחד האזורים בעלי קצב הצמיחה המהיר ביותר בעולם בתחום זה. במיוחד בתחום אריזות המזון, אסיה והאוקיינוס השקט כבר מחזיקה בשיעור האזורי הגדול ביותר בשוק העולמי, כתוצאה מתהליך ההאינדustrialיזציה המואץ בסין, בהודו ובדרום מזרח אסיה.
שני גורמים עומדים מאחורי זה, ואף אחד מהם אינו ספקולטיבי. ראשית, עלויות העבודה: עלויות העבודה בזירת המזון עלו ב-15% בערך במהלך חמש השנים האחרונות, מגמה שפוגעת קשה ביותר בתחנות נפח גבוה וביצוע תנועות חוזרות — כמו פלטיזציה — מאחר שמדובר בדיוק בתפקידים שדורשים מאמץ גופני רב וקלים ביותר לאוטומציה. שנית, בטיחות המזון והתאמה לייצוא: ככל שייצרנים אסייתים נוספים שולחים מוצרים לשווקים עם דרישות מחמירות יותר לניקיון ומערכת מעקב, הפעלה ידנית בסוף קו הייצור הופכת לסטנדרט שקשה יותר לעמוד בו באופן עקבי.
רובוטיקה לסוף קו — ספציפית ליצירת פלטות ואריזת קופסאות — היא התחום הראשון שבו טכנולוגיה זו מופיעה. אנליסטים שמעקבים אחר שוק הרובוטיקה לאריזת מזון צופים באסיה-הפסיפיק יגדלו בקצב שנתי ממוצע של כ-14.2% עד שנת 2035, מהר יותר מכל אזור אחר; יצירת פלטות ואריזת קופסאות הן מבין היישומים המובילים, מאחר שמכונות אלו מספקות אוטומציה שאפשר להפעיל בבטחה לצידן של תחנות ידניות קיימות, ולא דרושה החלפה מלאה של הקו.
במפעל ספציפי לייצור פחית רוטב עגבניות, מגמה אזורית זו מתאימה למציאות הפיזית במפעל: פחים מלאים כבדים, הצבתם חוזרת על עצמה, ולרוב זו התחנה הראשונה שבה מחסור בכוח אדם או אירוע בטיחותי מעוררים דיון באוטומציה — ללא קשר למצב בשאר הקו.
פלטיזר לעומת דפלטיזר — מה כל אחד מהם פותר באמת
שתי המכונות הללו נוטות להיחשף יחד. הן נמצאות בקצות הנגדיים של המפעל ופותרות בעיות נגדיות.
המיקום של הפלטיזר בקו
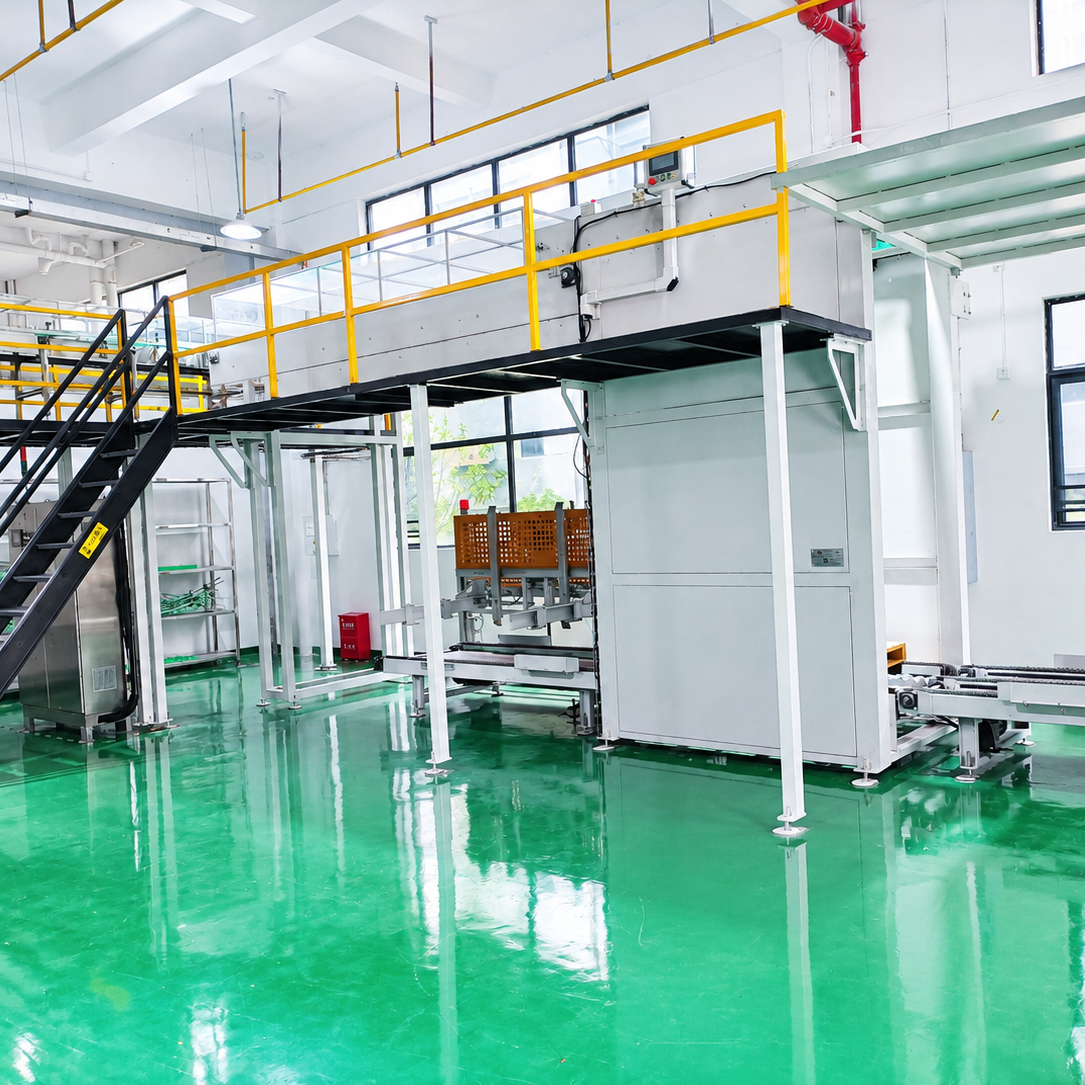
המצבן הוא המכונה האחרונה לפני המחסן. הוא מקבל את המוצר המלא, המוחבא בתיבות והמושרא בקרום קיצוץ, מניח אותו על פלטפורמה עץ או פלסטיק בתבנית שכבה יציבה, ומבני מטען שניתן להזיז באמצעות משאבת שפתיים בלי שהערימה תזוז.
בקו מודרני, המצבן לא פועל כאייל נפרד. הוא מתקשר עם מכונת החיבוב הלאה, מעביר סימנים האם הפלטפורמה מלאה, ומעביר את המשימה ל- הכפלה ניילון . זהו מה ש- מערכת אריזה אוטומטית על משטחים מוכלל כראוי עושה — הוא סופג את הזרם הטבעי של הייצור הלאה ומציג עומס קבוע ללוגיסטיקה.
המקום שבו נמצא המפריך בקו
המפריך נמצא בכניסה למפעל. תפקידו לקחת פחיות ריקות — שמוערכות על פלטפורמות נכנסת מספק הפחים — ולהכניס אותן לקו המילוי שכבת אחת בכל פעם.
זה חשוב יותר ממה שרוב הקונים מבינים. אם המניע להסרת הפאלטט מספק את החביות באופן לא תקין או נתקע, הממלא נשאר רעב. קו שיוצר 600 חביות לדקה מאבד עשר דקות של ייצור בכל פעם שעובד צריך לטפס על פאלטט ולהזין את המכונה ידנית. מכונת מניע אמינה לפאלטטים של חביות מתכת אינה מרשימה, אך היא המכונה שקובעת האם הממלא פועל בקצב המרשים שלו.
על מה להסתכל במניע לפאלטטים או במניע להסרת פאלטטים לחביות של מריחת עגבניות
ארבע נקודות مواصفות מפרידות בין מערכת שתחזיק מעמד לעשור לבין אחת שתחיה בבעיות טכניות.
להגדיר את משקל הטעינה, לא את משקל החבית הריקה. זו השגיאה הנפוצה ביותר בקרב קונים. תא הלחיצה והאוחז של המניע לפאלטטים מעוצבים למשקל הבקסה, לא למשקל החבית. בקסה של 400 גרם של מריחת עגבניות יש משקל דומה לבקסה של משקאות, אך בניית הפאלטט ולחץ השכבות מתנהגים שונה מאוד. יש לבקש מהמוכר לתאר את תצורת הפאלטט שלכם, לא רק את קוטר החבית. מָלְאָה תהליך זה הוא הטעות הנפוצה ביותר בקרב הקונים. תא הלחיצה והאוחז של המניע לפאלטטים מעוצבים למשקל הבקסה, לא למשקל החבית. בקסה של 400 גרם של מריחת עגבניות יש משקל דומה לבקסה של משקאות, אך בניית הפאלטט ולחץ השכבות מתנהגים שונה מאוד. יש לבקש מהמוכר לתאר את תצורת הפאלטט שלכם, לא רק את קוטר החבית.
מניעת הטייה ויציבות השכבות. קופסאות טחינה מלאות של עגבניות נמוכות יותר במרכזהן מאשר קופסאות משקאות ריקות, אך השכבות התחתונות מתמעכות תחת המטען. חפשו אלגוריתם של דפוס שכבות שמצר את הערימה, ומכסה או מזלג שלא מעוותים את סרט הקופסה החיצוני בעת הניהול.
תהליך הסכמת PLC. המכונה שתקנו היום תצטרך לתקשר עם מכונת אריזת קופסאות שתתקינו בעוד שלוש שנים. אדריכלות הבקרה מבוססת על סימנס היא האפשרות הפעילה המובילה — לא בגלל שסימנס טובה באופן טבעי יותר, אלא משום שכל מתקין באסיה מסוגל לתחזק אותה, והחלקים זמינים בכל מקום.
גמישות מרובה ל- SKU. מפעלי טחינה של עגבניות מפעילים קаниות של 70 גרם, 198 גרם, 400 גרם ו-850 גרם באותה קו ייצור במשך שנה. אם למקלט הפלאטפורמות יש צורך במומחה לתיקון כדי להחליף את הציוד עבור כל החלפת SKU, הוא ישהה ברוב השנה ללא פעילות בשל מעבר SKU. כלים מהירים להחלפת ציוד בקצה הזרוע שווים את המחיר.
הגישה של Баоли לאוטומציה של פלאטפורמות
חברת Hubei Baoli Technology Co., Ltd. מייצרת ציוד עזר לקווי ייצור של פחיות משלושה חלקים — רציפים, תנורים, מערכות הזנה של גליונות ואריזה בסוף הקו. זה חשוב כשאתם קונים פלטיזר, משום שהפלטיזר טוב רק כפי שרציף המזין אותו.
אנו מגדירים את הגודל של ה- depalletizer, של הרציף והפלטיזר יחד, בהתאם למהירות הקו שלכם ולמידות הפלטפורמה של הפלטות. המערכות החשמליות מבוססות על PLC של Siemens עם רכיבים של Schneider; המשטחים הנוגעים בפחיות עשויים מסגסוגת SUS304. המכונה נוצרה כדי להתמזג עם ממלא ומערכת אריזה לתיבות שכבר יש לכם, ולא כדי לאלץ אתכם להחליף אותם.
למפעלים שלא יכולים לעצור את הקו לצורך שיפוץ מלא, אנו מבצעים התקנה בשלבים: depalletizer חדש באחד מהסופות-שבת, והפלטיזר שישה שבועות מאוחר יותר, תוך התאמה ללוח הזמנים של הייצור שלכם.
מה זה אומר למפעלים שמתכננים אוטומציה בתוך שנה–שנתיים הבאות
שני צעדים פרקטיים.
לאוטמט את הצוואר הצלקתי תחילה, לא את כל הקו. ברוב מפעלי פסטה של עגבניות, הצבת הפלטות היא הצעדה עם זמן החזר הקצר ביותר. זהו המקום שבו שכר העבודה יקר, סיכון לפציעות הוא ממשי, וטכנולוגיית האוטומציה בוגרת. יש להשקיע את ההון שם לפני שמתכננים מחדש את הלחצן.
לבחור ספק שיעבוד על הקו בעוד חמש שנים, לא רק ימכור את המכונה היום. פלטפורמת פלטות עם אחריות של שלוש שנים ומחלקת חלפים הנמצאת במרחק 2,000 ק"מ אינה זולה יותר ממכונה יקרה יותר עם מהנדסים מקומיים. יש לבקש מהספק הפניות מאזור זהה לפני שביקשתם את הצעת המחיר.
סיכום
אוטומציה בתעשיית המזון המ conserve באסיה איננה סיפור עתידי. היא מתרחשת כרגע, תחנה אחר תחנה, על ריצפת המפעל. עבור קו ריסוק פסטה של עגבניות, התחנה הראשונה לאוטומציה היא בדרך כלל זו שהעובדים כבר שונאים.
אם אתם מתכננים הרחבה של קו ייצור או שדרוג בסוף הקו בתוך 12 החודשים הבאים, שלחו לנו את مواصفות הבקבוקים שלכם, גודל הפאלט והמהירות הנוכחית של הקו. נגלה לכם מהו המגביל האמיתי, ואיך נראה פאלטיזר או דיפאלטיזר המתאים לקו שלכם.
שאלות נפוצות
מה ההבדל בין פאלטיזר לדיפאלטיזר ב- קו ייצור של תינוקות ?פאלטיזר מוצב בסוף הקו ומעריך את המוצר הסגור והמוכן על פאלטים לשליחה. דיפאלטיזר מוצב בתחילת הקו ומריק את הבקבוקים הריקים מהפאלטים הנכנסים כדי שיוכלו להיכנס למילוי. הם פותרים בעיות הפוכות, וקו אוטומטי מלא בדרך כלל דורש את שניהם.
למה פאלטיזציה קשה יותר עבור בקבוקי מריחת עגבניות מאשר עבור בקבוקים ריקים? קופסאות רוטב עגבניות ממולאות כבדות מאוד, והפלטות שלהן שוקלות כמעט טון. השכבות התחתונות מתכווצות תחת המטען, ולכן דפוס השכבות וציוד הקצה של הזרוע חייבים להיות מעוצבים בהתאם למשקל הקופסאות הממולאות. קווי קופסאות ריקות יכולים להשתמש בציוד קל בהרבה וזול יותר, מכיוון שהמוצר בתוכן שוקל כמעט כלום.
באיזו מהירות ניתן לאטם את פעולת ההפלטה במפעל בלי לעצור את הייצור? רוב השדרוגים של מתקנים להפלטה או להסרת פלטות בمحطة אחת בלבד נחנכים תוך סוף שבוע אחד או שניים, כאשר מקטע הרצפה הסמוך מותקן במקביל. שדרוג מלא של הקו הוא פרויקט שונה, וعادة מתבצע בשלבים לאורך מספר חודשים, לפי לוח הזמנים של הייצור שלך.
אנא צפו בסרטון הפועלים מתוך ערוץ היוטיוב שלנו:
תוכן העניינים
- מדוע קווי ייצור בקבוקי פסטה עגבניות מהווים אתגר אוטומציה מיוחד
- מצב האוטומציה בתעשיית המזון המ conserve באסיה
- פלטיזר לעומת דפלטיזר — מה כל אחד מהם פותר באמת
- על מה להסתכל במניע לפאלטטים או במניע להסרת פאלטטים לחביות של מריחת עגבניות
- הגישה של Баоли לאוטומציה של פלאטפורמות
- מה זה אומר למפעלים שמתכננים אוטומציה בתוך שנה–שנתיים הבאות
- סיכום
- שאלות נפוצות