 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Automaation tulevaisuus Aasiassa – tomattipastakansien paletointi- ja depaletointilaitteet
Tässä artikkelissa ei käsitellä sitä, pitäisikö automatisoida. Sen sijaan käsitellään, miten valita oikea tomattipastakansien paletointilaite ja, missä se sijaitsee tuotantolinjan yläpuolella, oikea konservoidun ruoan depaletointilaite – ilman, että maksaa liikaa järjestelmästä, jota tuotantolinjallasi ei tarvita.
Shandongissa toimiva tomattipastakansitehdas asensi viime vuonna kaksi uutta kansiin teko-linjaa. Hitsaajat toimivat 600 kansia minuutissa. Uunit säilyttävät lämpötilan. Täyttölaitteet saavuttavat tavoitteensa ensimmäisellä työvuorolla. Ja sitten kansit saapuvat tuotantolinjan loppuun.
Viimeisten 40 metrin matkalla kolme työntekijää kullekin työvuorolle nostavat laatikoita, pinovat ne palettiin ja käärvävät lastin käsin. Kesäkanistuskaudella tehdas tuskin saa riittävästi henkilökuntaa täyttämään näitä työvuoroja. Kun joku sairastuu, koko tuotantolinja hidastuu – koska ylävirtaan sijaitsevat koneet jatkavat toimintaansa ja kansit kertyvät.
Miksi tomattipastakansituotantolinjat ovat erityinen automaatiohaaste
Täytetyt tomaattitomaattipurkit ovat eri fysiikan ongelma kuin tyhjät purkit, ja useimmat yleispätevät paletointilaitteiden tekniset tiedot jättävät tämän huomiotta.
Täytetty 400 g:n tomaattipurkki painaa noin kuusi kertaa enemmän kuin tyhjä purkki. Täysi paletti – esimerkiksi 48 laatikkoa, joissa kussakin on 24 purkkia – kuljettaa lähes tonnin tuotetta 1,1 m × 1,1 m:n alueella. Tämä kuorma puristaa alimman kerroksen. Jos paletointilaite asettaa ylälaatikon jopa hieman pudotuksella, alapuolella olevat purkit taipuvat. Tehtaan ei tule tietoon tästä ennen kuin asiakas avaa toimituksen.
Tuotantolinjan loppupäässä myös tapaturmien määrä nousee merkittävästi. Laatikoiden nostaminen, jota toistetaan kahdeksan tunnin työvuorossa, on klassinen ergonominen tapaturma – ja se on asema, joka todennäköisimmin jää vähähenkiseksi tiukassa työvoamarkkinoissa.
Vertaa tätä juomapurkkilinjaa: tyhjät alumiinipurkit ovat keveitä, ohuita ja halpoja korvata, jos yksi niistä kaatuu. Tomaattipastalinja ei voi sietää samaa häviöastetta. Vaurioitunut laatikko tarkoittaa hukkaan menneitä tuotteita, ei vain pudonnutta säiliötä.
Automaation tila Aasian säilykeelintuotealalla
Automaatio Aasian elintarvikkeiden pakkausalalla on jo ohittanut kokeiluvaiheen. Aasian ja Tyynenmeren alueen pakkausautomaatiomarkkinoilla oli vuonna 2026 arviolta noin 30,3 miljardia dollaria, ja niiden ennustetaan kasvavan noin 43,2 miljardiin dollariin vuoteen 2031 mennessä 7,36 %:n keskimääräisellä vuosikasvuprosentilla – yksi maailman nopeimmin kasvavista alueista tällä alalla. Erityisesti elintarvikkeiden pakkausalalla Aasian ja Tyynenmeren alue muodostaa jo suurimman alueellisen osuuden maailmanmarkkinoista, mikä johtuu nopeasta teollistumisesta Kiinassa, Intiassa ja Kaakkois-Aasiassa.
Tähän vaikuttavat kaksi tekijää, eikä kumpikaan niistä ole spekulatiivinen. Ensinnäkin työvoimakustannukset: elintarviketeollisuuden työvoimakustannukset ovat nousseet noin 15 % viiden viime vuoden aikana, mikä vaikuttaa erityisesti suuritilavuus- ja toistuvien liikkeiden työasemiin – kuten paletointiin – koska nämä tehtävät ovat sekä fyysisesti vaativia että helpoimpia automatisoida. Toiseksi elintarviketurvallisuus ja vientivaatimusten noudattaminen: kun yhä useammat aasialaiset valmistajat vievät tuotteitaan markkinoille, joiden hygieniavaatimukset ja jäljitettävyysvaatimukset ovat tiukemmat, manuaalinen käsittely tuotantolinjan lopussa muodostuu yhä vaikeammaksi standardiksi pitää yhtenäisesti.
Lopputuotteen robotiikka – erityisesti paletointi ja laatikkojen pakkaus – on ala, jossa tämä ilmenee ensimmäisenä. Ruokapakkausrobotiikan markkinoita seuraavat analyytikot ennustavat Aasian ja Tyynenmeren alueen kasvavan noin 14,2 %:n vuosittaisella kasvuvauhdilla vuoteen 2035 asti, mikä on nopeampaa kuin missään muussa maailman alueessa; paletointi ja laatikkojen pakkaus ovat johtavia sovelluksia, kun tehtaat etsivät automaatiota, joka voi toimia turvallisesti rinnakkain olemassa olevien manuaalisten työasemien kanssa eikä vaadi koko tuotantolinjan korvaamista kerralla.
Tarkasteltaessa esimerkiksi tomaattipastakonservitehdasta tämä alueellinen trendi vastaa fyysistä tilannetta tehtaalla: täytetyt purkit ovat painavia, pinominen on toistuvaa, ja yleensä juuri tässä työasemassa työvoimapulasta tai turvallisuusongelmasta johtuen aloitetaan keskustelu automaation käyttöönotosta – riippumatta siitä, miltä muu tuotantolinja näyttää.
Paletointikone vs. depaletointikone – mitä kumpikin todella ratkaisee
Nämä kaksi konetta usein luokitellaan yhdessä. Ne sijaitsevat tehtaan vastakkaisissa päissä ja ratkaisevat vastakkaisia ongelmia.
Missä paletointikone sijaitsee tuotantolinjassa
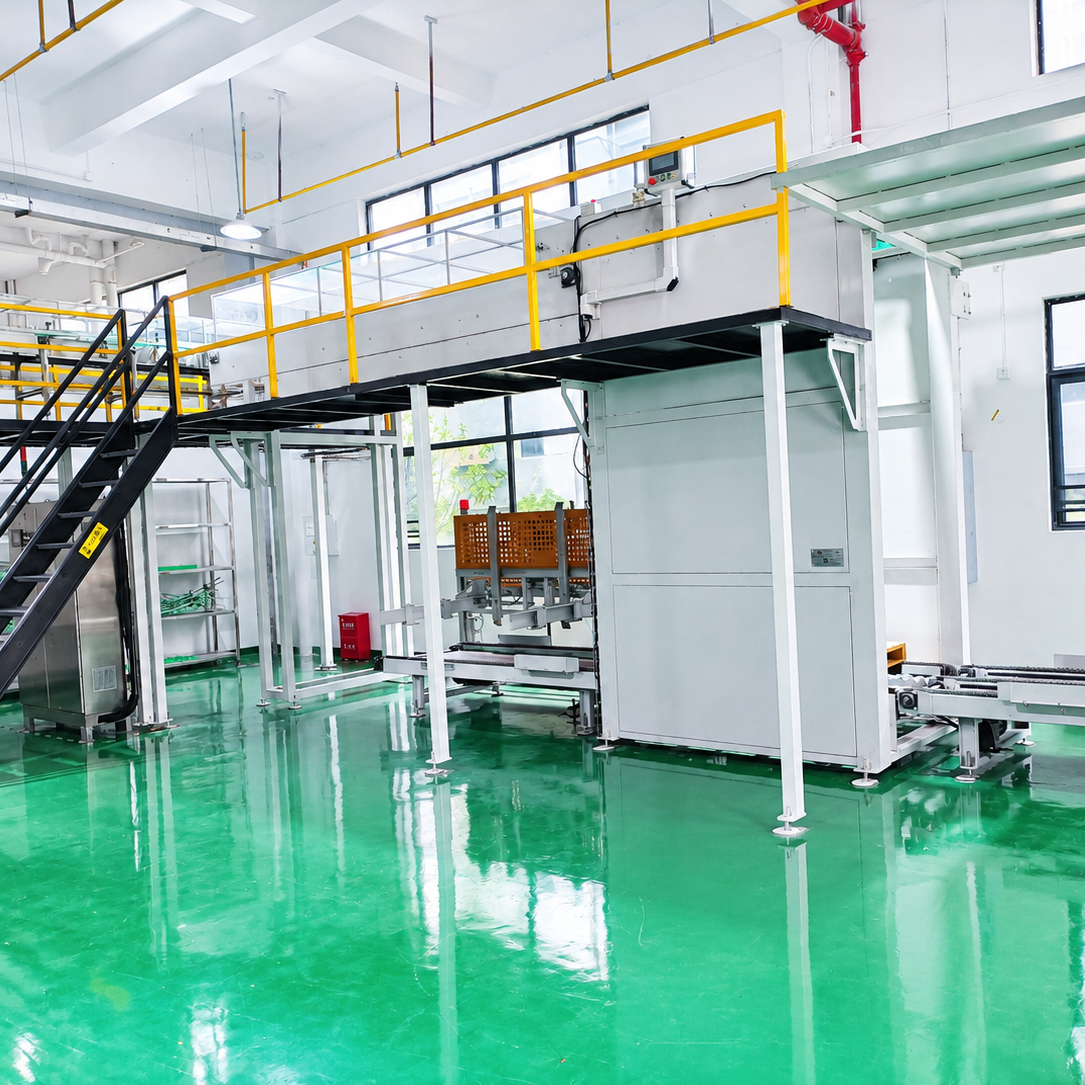
Paletointikone on viimeinen kone varastoon johtavalla linjalla. Se ottaa täytetyt, laatikoitujut ja kutistettavat tuotteet, asettaa ne puu- tai muovipaletille vakaa kerrosmallin mukaisesti ja muodostaa kuorman, jonka nosturivaunu voi siirtää ilman, että pinon sijainti muuttuu.
Nykyaikaisella linjalla paletointikone ei toimi erillisenä yksikkönä. Se kommunikoi ylävirtaan sijaitsevan laatikointikoneen kanssa, ilmoittaa, kun paletti on täynnä, ja siirtää tuotteen edelleen venytyskääri . Tämä on juuri sitä, mitä asianmukaisesti integroitu automaattinen paalutehdistys tekee – se absorboi ylävirtaan sijaitsevan tuotannon luonnollisen vaihtelun ja tarjoaa logistiikalle tasaisen kuorman.
Missä depaletointikone sijaitsee linjassa
Depaletointikone sijaitsee tehtaan alussa. Sen tehtävänä on ottaa tyhjät purkit – jotka ovat tulleita purkkitoimittajalta paletoiduissa pinnoissa – ja syöttää ne täyttölinjaan kerros kerrallaan.
Tämä on tärkeämpää kuin useimmat ostajat ymmärtävät. Jos depalletisoija syöttää väärin tai jumiutuu, täyttölaitteelle ei tule tarpeeksi tyhjiä purkkeja. Tuotantolinja, joka tuottaa 600 purkkia minuutissa, menettää kymmenen minuuttia tuotantoa aina kun työntekijän täytyy kiivetä paletille ja syöttää koneeseen purkkeja käsin. Luotettava metallipurkkien depalletisoija ei ole houkutteleva, mutta se on laite, joka määrittää, pyöriikö täyttölaitteella todellisuudessa nimellisnopeudella.
Mitä tarkastellaan tomattipastapurkkien palletisoijassa tai depalletisoijassa
Neljä teknistä parametria erottaa järjestelmän, joka kestää kymmenen vuotta, järjestelmästä, joka viettää elämänsä vianetsinnässä.
Mittaa kuorman paino, ei tyhjän purkin paino. Tämä on yleisin ostajan virhe. Palletisoijan kuormansensori ja tarttumalaitteet on mitoitettu täytetty koteloituun painoon, ei purkin painoon. 400 g:n tomaattipastakotelo on samassa suuruusluokassa kuin juomakotelo, mutta paletin rakentuminen ja kerrosten puristuminen käyttäytyvät hyvin eri tavoin. Pyydä toimittajaa käymään läpi paletti-konfiguraatiosi, ei vain purkin halkaisijaa.
Kallistumissuojat ja kerrosten vakaus. Täytetyt tomaattitahnan purkot ovat tyhjien juomapurkkien verrattuna alhaallisemmassa painopisteessä, mutta alimmat kerrokset murtuvat kuorman alla. Etsi kerroskuvioon perustuva algoritmi, joka kapenee pinon yläpäässä, sekä kiinnitin tai haarukka, joka ei murskaa ulkoista kantopakkauksen kalvoa nostettaessa.
PLC:n käsin antaminen. Kone, jonka ostatte tänään, täytyy pystyä viestimään kolmen vuoden kuluttua asennettavaan kantopakkaukseen. Siemens-perustainen ohjausarkkitehtuuri on käytännöllinen oletus – ei siksi, että Siemens olisi sisäisesti parempi, vaan siksi, että kaikki Aasiassa toimivat integraattorit voivat huoltaa sitä ja osat ovat saatavilla kaikkialla.
Moni-SKU-joustavuus. Tomaattitahnan tehtaissa käsitellään vuoden aikana samalla tuotantolinjalla 70 g, 198 g, 400 g ja 850 g purkkeja. Jos paletointikoneen vaihto työkaluja jokaisen SKU-vaihtoehdon yhteydessä vaatii mekaanikon, kone jää suurimman osan vuodesta odottamaan SKU-vaihtoa. Nopeasti vaihdettavat käsivarren päätylevyt maksavat hinnansa.
Baolin lähestymistapa paletointiautomaatioon
Hubei Baoli Technology Co., Ltd. valmistaa apulaitteita kolmiosaisille tölkkilinjoille – kuljettimia, uuneja, levyjen syöttöjärjestelmiä ja linjan lopun pakkauslaitteita. Tämä on tärkeää, kun ostatte paletointikoneen, sillä paletointikone on yhtä hyvä kuin sen syöttävä kuljettin.
Mitamme depaletointikoneen, kuljettimen ja paletointikoneen yhdessä teidän todellisen linjan nopeuden ja paletin mittojen perusteella. Sähköosat ovat Siemensin ohjausjärjestelmiä ja Schneiderin komponentteja; tölkkeihin koskettavat pinnat ovat ruostumatonta terästä (SUS304). Kone on suunniteltu integroitumaan olemassa olevien täyttö- ja laatikkopakkauskoneiden kanssa, ei pakottaakseen teitä vaihtamaan niitä.
Tehtaissa, joissa linjaa ei voida pysäyttää kokonaan uudelleenrakentamista varten, jakamme asennuksen vaiheisiin: uusi depaletointikone yhdellä viikonloppuna, paletointikone kuusi viikkoa myöhemmin, ja käynnistys sovitulla tuotantoaikataululla.
Mitä tämä tarkoittaa tehtaissa, jotka suunnittelevat automatisointia seuraavien 1–2 vuoden aikana
Kaksi käytännöllistä toimea.
Automaatioi ensin kapea kohta, ei koko linjaa. Useimmissa tomaattipastatehtailaitoksissa paletointi tuottaa lyhyimmän takaisinmaksuajan. Siellä työvoima on kallista, loukkaantumisvaara todellinen ja automaatioteknologia kypsä. Käytä pääomavalinnoistaan tässä vaiheessa ennen kuin uudelleen suunnittelet hitsaajaa.
Valitse toimittaja, joka huoltaa linjaa viiden vuoden kuluttua, ei ainoastaan myy konetta tänään. Kolmen vuoden takuulla varustettu paletointikone ja osasto, joka sijaitsee 2 000 km:n päässä, ei ole edullisempi kuin kalliimpi kone, jonka kanssa on paikallisesti saatavilla insinöörejä. Pyydä toimittajalta viitteitä samasta alueelta ennen kuin pyydät tarjousta.
Yhteenveto
Automatisointi Aasian säilykeelintuotannossa ei ole tulevaisuuden tarina. Se tapahtuu jo nyt, asema asemalta tehdastilalla. Tomaattipastatölkkilinjassa ensimmäinen automatisoitava asema on yleensä se, jota työntekijät ovat jo hakenut välttää.
Jos suunnittelet linjan laajentamista tai lopputuotteen käsittelylinjan päivitystä seuraavien 12 kuukauden aikana, lähetä meille tölkkien määrittelytiedot, paletin koko ja nykyinen linjan nopeus. Kertoemme, mikä todellinen pullonkaula on ja millainen paletointilaite tai depaletointilaite sopii parhaiten sinun asetteluaasi.
UKK
Mikä on ero paletointilaitteessa ja depaletointilaitteessa tynnyri tuotantolinja ?Paletointilaite sijaitsee linjan päässä ja pinottaa valmiit, laatikoitujen tuotteet paletille kuljetusta varten. Depaletointilaite sijaitsee linjan alussa ja purkaa tyhjät tölkit saapuvilta palettilta, jotta ne voivat siirtyä täyttölaiteeseen. Ne ratkaisevat vastakkaisia ongelmia, ja täysin automatisoitu linja tarvitsee yleensä molemmat.
Miksi paletointi on vaikeampaa tomaattipastatölkeille kuin tyhjille tölkeille? Täytetyt tomaattitomaattipaste-purkit ovat painavia, ja niiden paletit painavat lähes tonnin. Alimmat kerrokset puristuvat kuorman alla, joten kerrosmalli ja käsivarren päässä oleva työkalu on suunniteltava täytettyjen laatikoiden painon perusteella. Tyhjien purkkien tuotantolinjoissa voidaan käyttää paljon kevyempiä ja edullisempia laitteita, koska sisällä olevan tuotteen paino on melkein olematon.
Kuinka nopeasti tehdas voi automatisoida paletointiprosessin pysäyttämättä tuotantoa? Useimmat yksiasemaiset paletointi- tai depaletointilaitteet voidaan ottaa käyttöön yhden tai kahden viikonloppun aikana, ja ympäröivä kuljetinosa asennetaan rinnakkain. Kokonaan uudelleenrakennettu linja on eri tyyppinen hanke, joka yleensä toteutetaan useassa vaiheessa useiden kuukausien ajan tuotantokalenterin mukaan.
Katso toimiva video kanavalta YouTube:
Sisällysluettelo
- Miksi tomattipastakansituotantolinjat ovat erityinen automaatiohaaste
- Automaation tila Aasian säilykeelintuotealalla
- Paletointikone vs. depaletointikone – mitä kumpikin todella ratkaisee
- Mitä tarkastellaan tomattipastapurkkien palletisoijassa tai depalletisoijassa
- Baolin lähestymistapa paletointiautomaatioon
- Mitä tämä tarkoittaa tehtaissa, jotka suunnittelevat automatisointia seuraavien 1–2 vuoden aikana
- Yhteenveto
- UKK