 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Hur man väljer en maskin för tillverkning av burkar i tre delar Leverantör
De flesta förfrågningar vi får handlar inte om "vad kostar denna maskin", utan om "kan ni reparera det jag redan har" eller "kan ni designa något som passar vår specifika burkstorlek". Några saker att kontrollera innan du binder dig vid en leverantör:
- Anpassad konstruktion, inte katalogmaskiner. Burkspecifikationer, anläggningslayouter och plåttjocklekar varierar. En leverantör som bygger efter en fast katalog tvingar dig att anpassa din process till deras maskin, inte tvärtom.
- Helhetsupplevelse, inte expertis på enskilda stationer. Ett företag som endast tillverkar svetsutrustning kommer att ha svårt att förklara varför er ugn och er kantformningsmaskin inte synkroniserar.
- Installation och produktionsstöd på plats. Utrustning som levereras utan igångkörningsstöd kostar vanligtvis mer i driftstopp än vad man sparar på fakturan.
- Responsiv kundtjänst efter köp. Fråga hur snabbt de kan skicka en tekniker eller reservdel till er fabrik, inte bara vad som täcks av garantin.
- Bevist underlag från samma bransch. Drick- och livsmedelslinjer har andra krav på hygien och beläggning än industriella burkar — se till att leverantörens erfarenhet verkligen matchar er produkt.
Vi har tillverkat denna utrustning sedan vi grundade Baoli år 2011, och vår grundare har arbetat inom burktillverkningsbranschen sedan 2003 — tillräckligt länge för att ha sett de flesta sätt en linje kan gå fel, redan innan den är installerad.
Vad är en trestycksburk och varför är den fortfarande relevant
En burk med tre delar är precis vad det låter som: en cylindrisk kropp som formas från ett platt ark, med en separat monterad lock- och bottenplåt.
Rader med tvådelade burkar dominerar kolsyrade läskburkar, men konstruktionen med tre delar är fortfarande standard för matburkar, sprayburkar och många allmänna tennburkar – överallt där man behöver tjockare tennplåt, högre burkprofiler eller lägre verktygsinvestering per SKU. För tillverkare som kör blandade burkstorlekar är rader med tredelade burkar ofta det mer ekonomiska valet på lång sikt, även om processen har fler stationer.
Hela linjen, station för station
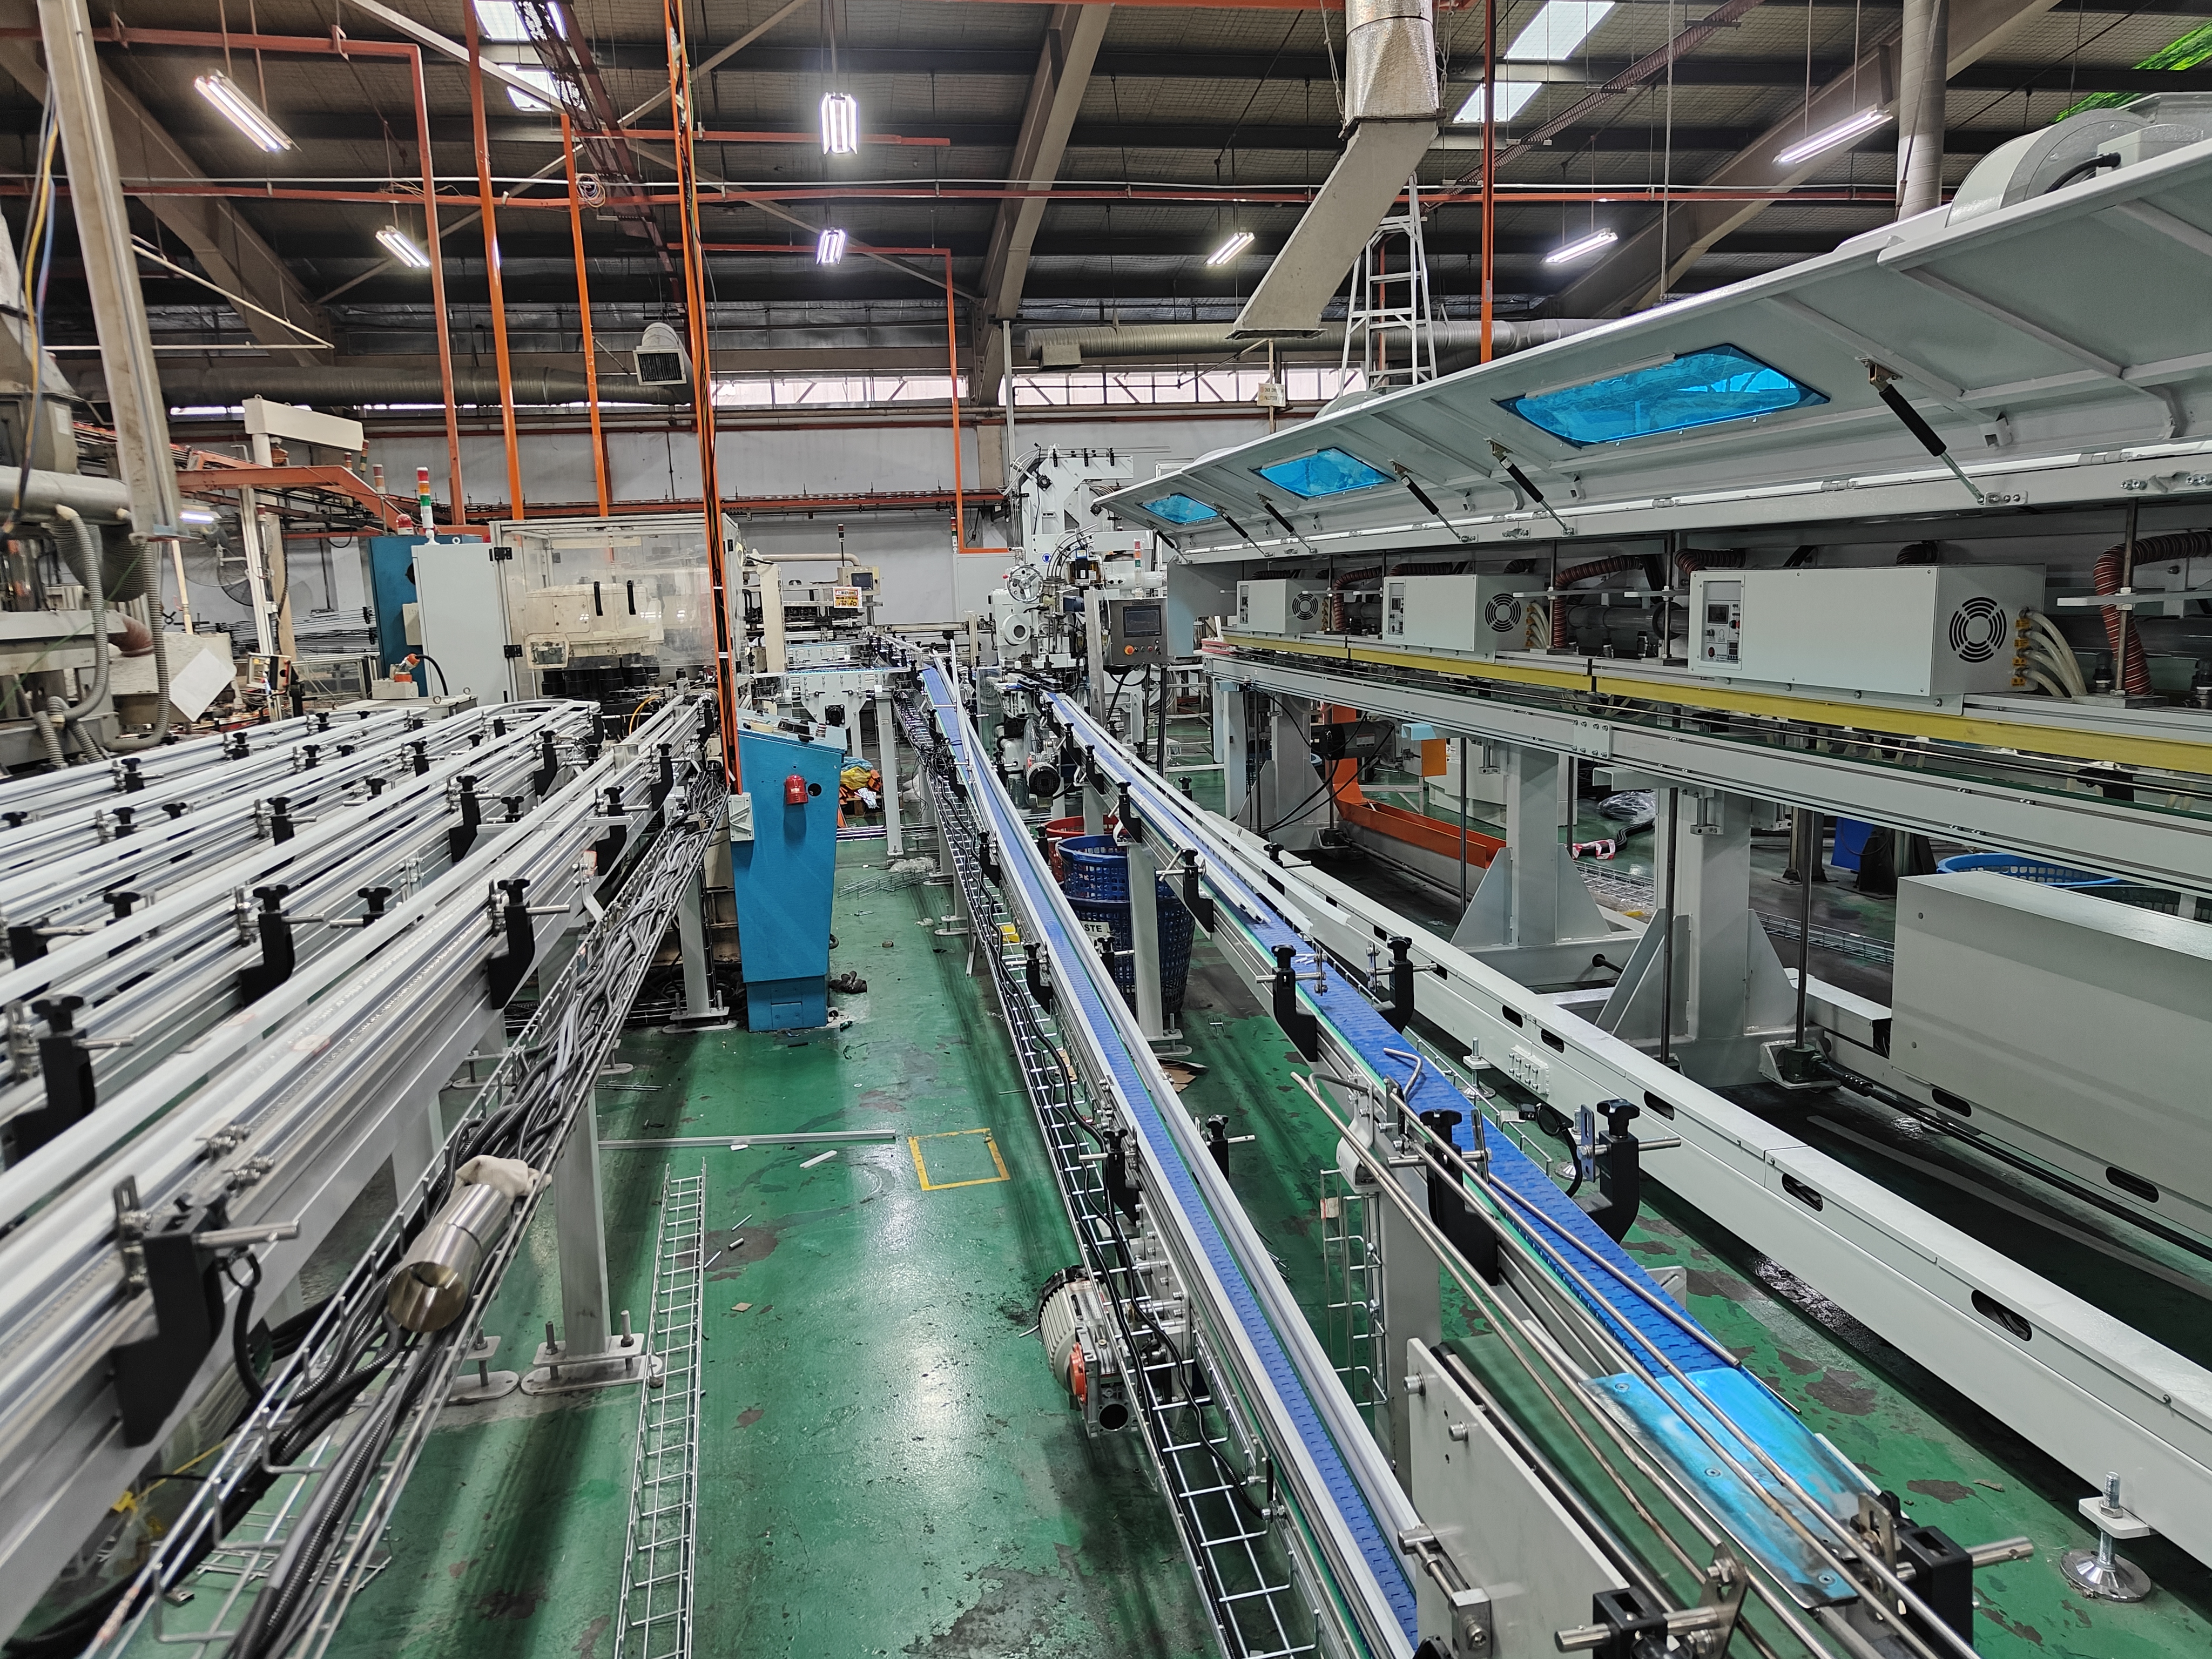
En komplett rad för tre-delade burkar är en kedja av maskiner, och var och en måste matcha de andras kapacitet – en snabb svetsmaskin som matar en långsammare härdugn skapar bara en flaskhals.
Tinpla plåtmatning och plåttransport Plåtbitarna matas in från plåtstacken i förplåten, justeras och transporteras genom förbehandlingen. Om detta steg utförs felaktigt – till exempel om matningen är feljusterad eller avståndet mellan plåtbitarna varierar – uppstår fel som inte upptäcks förrän burken redan är formad.
Kroppsbildning och svetsning Plåtbiten rullas ihop till en cylinder och sidofogsvetss. Här är målnoggrannhet avgörande; en kropp som är ens lite oval orsakar problem vid flänsning och fogning i senare steg.
Härdningsugn Efter svetsningen passerar burkkroppen genom en härdugn för att härda den inre/yttre beläggningen över svetsfogen. Ugnens temperaturkonstans och uppehållstid påverkar direkt korrosionsmotståndet, så denna station kräver mer uppmärksamhet än köpare vanligtvis ger den under utvärdering.
Flänsning och halsning Kanterna på burkkroppen flänsas utåt så att locken kan fogas på. För formade burkar sker även halsning här.
Lockmatningssystem Botten- och lockdelar matas in, orienteras och placeras i vänteläge inför fogning till burkens kropp. På höghastighetslinjer måste denna station kunna hålla takten utan felmatning – en vanlig svag punkt på utrustning av lägre kvalitet.
Transport mellan stationer Ofta överlookad, men detta är det system som faktiskt avgör din verkliga linjehastighet. En linje med utmärkta enskilda maskiner och ett dåligt utformat transportsystem mellan dem kommer ändå att prestera under förväntan.
Pallatisering, bandning och förpackning med folie Färdiga burkar staplas, bandas och omsluts med folie inför frakt. För anläggningar som kör flera olika artiklar (SKU) är det värt att undersöka pallatiserens flexibilitet (t.ex. möjlighet att byta pallmönster utan lång omställningstid) innan du köper.
Vanliga misstag vid uppgradering av en burktillverkningslinje
Att köpa stationer separat utan att säkerställa att de är anpassade för samma linje. En utmärkt svetsmaskin kombinerad med en för liten ugn eller en okompatibel transportband flyttar bara flaskhalsen till en annan plats.
Att bortse från energiförbrukningen redan i designfasen. Ugnar och torksystem är vanligtvis den största energiförbrukaren på linjen – detta är långt lättare att åtgärda i utrustningsdesignfasen än att eftermontera senare.
Underskatta byttid. Om er anläggning kör flera burkstorlekar, fråga specifikt hur lång tid en storleksbyten tar på varje station, inte bara för hela linjen som helhet.
Förra våren ringde en av våra kunder i Sydostasien med ett bekant problem: deras befintliga tinplåtslinje kunde hantera kroppsbildning utan problem, men flänsstationen fastnade varje några tusen burkar. De behövde inte en ny fabrik – de behövde en enda station ombyggd så att den kommunicerade korrekt med resten av linjen. Det är verkligheten med köp av tre-delars burktillverkningsutrustning : det handlar sällan om en enskild maskin. Det handlar om hur varje station på linjen samarbetar.
Om ni utvärderar en tre-delars burktillverkningsutrustning -uppdatering – eller försöker ta reda på vad " 3 pcs canmaking machinery " inkluderar faktiskt innan du begär ett citat — den här guiden går igenom hela linjen, vad du ska leta efter och var de flesta köpare gör fel.
Vanliga frågor
Vad är skillnaden mellan utrustning för tillverkning av burkar i tre delar och utrustning för tillverkning av burkar i två delar? Linjer för burkar i tre delar formar kroppen från ett platt ark och svetsar en söm, sedan monteras båda ändarna separat. Linjer för burkar i två delar drar fram kroppen och en ände från ett enda blank, vilket passar för höghastighetsproduktion av läskburkar i tunnare materialtjocklek.
Hur lång tid tar det att installera en fullständig linje för burkar i tre delar? kan produktionsslinga ?Det beror på linjens hastighet och anläggningens redo, men en fullständig linje — från grundberedning till provproduktion — tar vanligtvis flera veckor till några månader, inklusive igångsättning och operatörsutbildning.
Kan en befintlig linje för tinplåtsburkar uppgraderas istället for att bytas ut helt? Ofta ja. Många anläggningar behöver bara vissa stationer ombygga eller synkronisera — till exempel flänsenheten eller transporten mellan stationer — snarare än att byta ut hela linjen.
Om du planerar en ny linje eller felsöker en befintlig linje är vi glada att titta på din nuvarande uppställning och ärligt säga till dig om du behöver ny utrustning eller bara bättre integration. Kontakta oss med dina burkspecifikationer och detaljer om din nuvarande linje, så går vi igenom alternativen tillsammans med dig.
Se fler videor på vår YouTube-kanal: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE