 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Framtidens automatisering i Asien – pallar och avpallar för tomatsåsburkar
Den här artikeln handlar inte om om man ska automatisera. Den handlar om hur man väljer rätt pall för tomatsåsburkar och, där det är relevant före i processen, rätt avpall för konservburkar – utan att betala för mycket för ett system som din produktionslinje inte behöver.
En anläggning för tomatsåsburkar i Shandong installerade två nya burktillverkningslinjer förra året. Svetsmaskinerna kör med 600 burkar per minut. Ugnarna håller temperaturen. Fyllningsmaskinerna når sin målutveckling redan under första skiftet. Och sedan anländer burkarna till slutet av linjen.
Under de sista 40 metrarna lyfter tre arbetare per skift kartonger, staplar dem på pallar och omsluter lasten manuellt. Under sommarens konserveringsperiod kan anläggningen knappt rekrytera tillräckligt med personal för att täcka dessa skift. När någon sjukmelder sig sänks hela linjens kapacitet – eftersom maskinerna före i processen fortsätter att köra och burkarna ställs upp.
Varför tomatsåsburklinjer utgör en särskild utmaning för automatisering
Fyllda tomatsåsburkar är ett annat fysikaliskt problem än tomma burkar, och de flesta allmänna pallatiser-specifikationer missar detta.
En fylld 400 g tomatsåsburk väger ungefär sex gånger mer än en tom burk. En full pall – till exempel 48 kartonger med 24 burkar vardera – transporterar nästan en ton produkt på en yta av 1,1 m × 1,1 m. Den här lasten trycker ihop de nedersta lagren. Om pallatisern placerar den översta kartongen med ens endast en liten fallhöjd deformeras burkarna nedanför. Anläggningen upptäcker inte detta förrän kunden öppnar försendelsen.
Slutstationen är också där skadefrekvensen stiger kraftigt. Upplyftning av kartonger, upprepad under en åttatimmarsskift, är den klassiska ergonomiska skadan – och det är den station som troligen har störst brist på personal i en trång arbetsmarknad.
Jämför detta med en läskburkslinje. Tomma aluminiumburkar är lätta, tunna och billiga att ersätta om en välter. En tomatsåslinje kan inte tolerera samma förlustnivå. En skadad kartong innebär slösad produkt, inte bara en fallen behållare.
Automatiseringens tillstånd inom Asiens konservindustri
Automatisering inom Asiens livsmedelsförpackningssektor har gått förbi pilotstadiet. Marknaden för förpackningsautomatisering i Asien–Stilla havet uppgick till cirka 30,3 miljarder USD år 2026 och förväntas växa till cirka 43,2 miljarder USD år 2031, med en genomsnittlig årlig tillväxttakt (CAGR) på 7,36 procent – en av de snabbast växande regionerna globalt inom denna kategori. Inom livsmedelsförpackning specifikt står Asien–Stilla havet redan idag för den största regionala andelen av den globala marknaden, drivet av snabb industrialisering i Kina, Indien och Sydostasien.
Två faktorer ligger bakom detta, och ingen av dem är spekulativ. För det första arbetskostnaderna: arbetskostnaderna inom livsmedelssektorn har stigit med cirka 15 % under de senaste fem åren, en trend som drabbar volymintensiva stationer med upprepade rörelser – till exempel pallisering – hårdast, eftersom dessa exakt är de roller som både är fysiskt krävande och lättast att automatisera. För det andra livsmedelssäkerhet och exportregler: när fler asiatiska tillverkare exporterar till marknader med striktare hygien- och spårbarhetskrav blir manuell hantering vid produktionslinans slut allt svårare att upprätthålla konsekvent.
Robotik för slutet av produktionslinjen – särskilt pallatisering och förpackning i kartonger – är där detta först visar sig. Analytiker som följer robotmarknaden för livsmedelsförpackningar projicerar att Asien-Stilla havsregionen kommer att växa med cirka 14,2 % årligen (CAGR) fram till 2035, snabbare än någon annan region, där pallatisering och förpackning i kartonger är bland de främsta tillämpningarna eftersom anläggningar söker automatisering som kan köras säkert bredvid befintliga manuella stationer i stället för att ersätta en hel linje på en gång.
För en fabrik som tillverkar tomatpuré i burkar stämmer denna regionala trend överens med den fysiska verkligheten på fabriksgolvet: fyllda burkar är tunga, stapling är repetitivt, och det är oftast den första stationen där en brist på arbetskraft eller en säkerhetsincident utlöser diskussionen om automatisering – oavsett hur resten av linjen ser ut.
Pallatiser jämfört med depallatiser – vad var och en faktiskt löser
Dessa två maskiner grupperas ofta ihop. De placeras vid motsatta ändar av anläggningen och löser motsatta problem.
Var pallatisern sitter i linjen
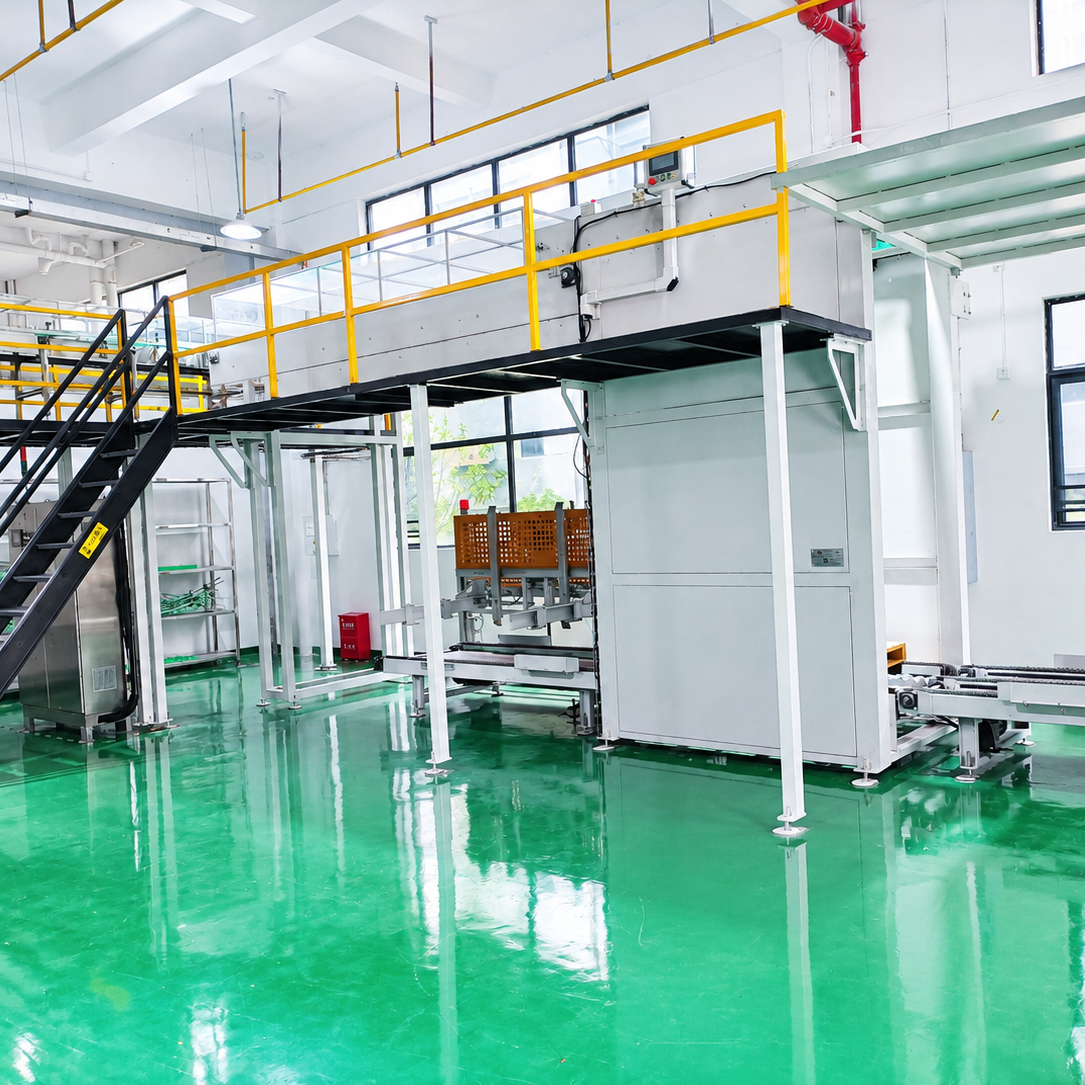
Pallatiseringsmaskinen är den sista maskinen innan lagret. Den tar den fyllda, förpackade och krympförsegla produkten, placerar den på en trä- eller plastpall i ett stabilt lagermönster och bygger upp en last som en gaffeltruck kan flytta utan att stapeln glider.
På en modern produktionslinje körs pallatiseringsmaskinen inte som en isolerad enhet. Den kommunicerar med förpackningsmaskinen nedströms, signalerar om en pall är full och överlämnar till en stretchfoljering . Detta är vad en korrekt integrerad automatiskt pallatiseringssystem gör – den absorberar den naturliga produktionssvängningen från de föregående processerna och levererar en jämn last till logistikavdelningen.
Var depallatiseringsmaskinen placeras i linjen
Depallatiseringsmaskinen står längst fram i anläggningen. Dess uppgift är att ta emot tomma burkar – staplade på inkommande pallar från en burkleverantör – och mata in dem i fyllningslinjen, ett lager i taget.
Detta är viktigare än de flesta köpare inser. Om depalletiseraren matar fel eller kör fast, får fyllningsmaskinen inte tillräckligt med material. En linje som producerar 600 burkar per minut förlorar tio minuter produktion varje gång en arbetare måste klättra upp på en pall och mata maskinen manuellt. En pålitlig depalletiserare för metallburkar är inte glamorös, men den är maskinen som avgör om fyllningsmaskinen faktiskt kan drivas vid nominell hastighet.
Vad att leta efter i en palletiserare eller depalletiserare för tomatpuréburkar
Fyra specifikationspunkter skiljer ett system som håller i ett decennium från ett som hela tiden kräver felsökning.
Dimensionera efter lastens vikt, inte tomburkens vikt. Detta är det vanligaste felet bland köpare. Palletiserarens lastcell och greppmekanism är dimensionerade för fylld förpackningens vikt, inte burkens vikt. En 400 g tung tomatförpackning väger ungefär lika mycket som en dryckesförpackning, men palluppbyggnaden och lagerkompressionen beter sig mycket olika. Be leverantören gå igenom er specifika pallkonfiguration, inte bara er burkdiameter.
Kippningsskydd och lagerstabilitet. Fyllda tomatsåsburkar har ett lägre tyngdpunkt än tomma dryckesburkar, men de nedersta lagren krossas under belastning. Sök efter en lagermönstersalgoritm som gradvis minskar stapelns bredd och en klor- eller gaffelkonstruktion som inte krossar den yttre förpackningsfolien vid upphämtning.
PLC-handskakning. Maskinen du köper idag måste kunna kommunicera med en förpackningsmaskin för pallar som du installerar om tre år. En styrsystemarkitektur baserad på Siemens är det praktiska standardvalet – inte för att Siemens är bättre i sig, utan för att varje integratör i Asien kan service den och reservdelar finns tillgängliga överallt.
Flexibilitet för flera SKU:er. Fabriker för tomatsås hanterar 70 g, 198 g, 400 g och 850 g burkar på samma linje under ett år. Om palliseringsmaskinen kräver en mekaniker för att byta verktyg vid varje SKU-byte kommer den att stå stilla under större delen av året på grund av byten. Snabbväxlingsverktyg i änden av robotarmen är värd sina kostnader.
Baolis tillvägagångssätt för automatisering av pallisering
Hubei Baoli Technology Co., Ltd. tillverkar hjälputrustning för 3-delade burklinjer – transportband, ugnar, plåtmatning och förpackning vid linjens slut. Det är viktigt när du köper en palliseringsmaskin, eftersom palliseringsmaskinen bara är lika bra som transportbandet som matar den.
Vi dimensionerar depalliseringsmaskinen, transportbandsektionen och palliseringsmaskinen tillsammans, baserat på din faktiska linjehastighet och pallens yta. Elkopplingarna använder Siemens PLC med Schneider-komponenter; ytor som kommer i kontakt med burkarna är av SUS304-stål. Maskinen är utformad för att integreras med vilken fyllnings- och kartongpaketmaskin du redan har, inte för att tvinga dig att byta ut dem.
För anläggningar som inte kan stanna linjen för en fullständig ombyggnad installerar vi utrustningen i etapper: en ny depalliseringsmaskin ett weekend, palliseringsmaskinen sex veckor senare, med kommissionering anpassad efter ditt produktions-schema.
Vad detta innebär för anläggningar som planerar att automatisera inom de närmaste 1–2 åren
Två praktiska åtgärder.
Automatisera först flaskhalsen, inte hela linjen. I de flesta tomatpuréfabriker ger pallatisering den kortaste återbetalningstiden. Det är där arbetskraften är dyr, risken för skador är verklig och automations tekniken är mogna. Använd kapitalinvesteringen där innan du omkonstruerar svetsaren.
Välj en leverantör som kommer att underhålla linjen om fem år, inte bara sälja maskinen idag. En pallatiser med tre års garanti och en reservdelsavdelning 2 000 km bort är inte billigare än en dyrare maskin med lokala ingenjörer. Be leverantören om referenser i samma region innan du begär offerten.
Slutsats
Automation inom Asiens konservindustri är inte en framtidshistoria. Den sker redan nu, station för station, på fabriksgolvet. För en tomatpuréburkslinje är den första stationen att automatisera vanligtvis den som arbetarna redan avskyr.
Om du planerar en linjeutvidgning eller en uppdatering av linjens slutstation inom de närmaste 12 månaderna, skicka oss dina burkspecifikationer, pallstorlek och nuvarande linjhastighet. Vi kommer att berätta vad flaskhalsen faktiskt är och hur den rätta pallstackaren eller pallavstackaren ser ut för din anläggning.
Vanliga frågor
Vad är skillnaden mellan en pallstackare och en pallavstackare i en kan produktionsslinga ?En pallstackare placeras vid linjens slut och staplar färdiga, förpackade produkter på pallar för frakt. En pallavstackare placeras vid linjens början och lossar tomma burkar från inkommande pallar så att de kan gå in i fyllningsmaskinen. De löser motsatta problem, och en helt automatiserad linje behöver vanligtvis båda typerna.
Varför är pallstapling svårare för tomatpuréburkar än för tomma burkar? Fyllda tomatsåsburkar är tunga och deras pallar väger nästan en ton. De nedersta lagren pressas ihop under lasten, så lagrmönstret och verktyget i robotens ändarm måste utformas med hänsyn till vikten av fyllda förpackningar. Tomburkslinjer kan använda mycket lättare och billigare utrustning eftersom produkten inuti nästan inte väger något.
Hur snabbt kan en anläggning automatisera pallisering utan att stoppa produktionen? De flesta eftermonterade palliseringssystem eller depalliseringsystem med en enda station installeras och sätts i drift under ett eller två helgveckor, medan den omgivande transportbandsektionen installeras parallellt. En fullständig ombyggnad av en linje är ett annat projekt och sker vanligtvis i etapper under flera månader, anpassat efter er produktionsplanering.
Se gärna arbetsvideon på vår YouTube-kanal:
Innehållsförteckning
- Varför tomatsåsburklinjer utgör en särskild utmaning för automatisering
- Automatiseringens tillstånd inom Asiens konservindustri
- Pallatiser jämfört med depallatiser – vad var och en faktiskt löser
- Vad att leta efter i en palletiserare eller depalletiserare för tomatpuréburkar
- Baolis tillvägagångssätt för automatisering av pallisering
- Vad detta innebär för anläggningar som planerar att automatisera inom de närmaste 1–2 åren
- Slutsats
- Vanliga frågor