 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
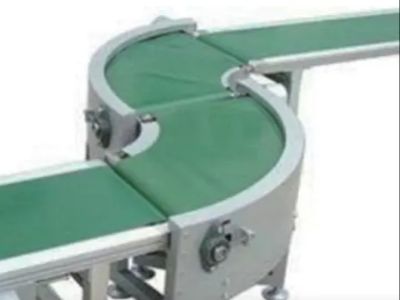
Tillverkningsprocess för drivremmar för bandtransportörer: Från råmaterial till färdig produkt – varje steg på vägen
En pålitlig bandtransportör med drivning för burkar börjar med mer än bara en motor och ett transportörband. Dess prestanda beror på exakt ramtillverkning, korrekt matchade drivkomponenter, rätt remspänning, stabil hastighetsreglering och ingående fabrikstester. För anläggningar som tillverkar burkar hjälper dessa detaljer till att säkerställa smidig materialhantering, minska oplanerad driftstopp och hålla anslutna produktionsanläggningar effektiva.
Vid Hubei Baoli Technology är transportbandssystem utformade kring produktionskrav, fabrikslayouter och den utrustning de ska ansluta till. Så här går ett industriellt bältestransportör transportband från den inledande designfasen till ett färdigt system som är redo för installation.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Steg 1: Att definiera transportbandets driftkrav
Innan tillverkningen påbörjas måste ingenjörsteamet förstå hur transportbandet kommer att fungera inom produktionslinjen.
Viktiga överväganden inkluderar:
Transportapplikation: Om systemet hanterar burkar, komponenter, kartonger eller pallar.
Produktens dimensioner: Diameter, höjd, vikt och stabiliteten hos de föremål som ska transporteras.
Krävd kapacitet: Målhastigheten för produktionen samt överföringshastigheten för utrustning både före och efter transportbandet.
Fabrikslayout: Transportbandets längd, bredd, höjdändringar, svängsektioner och tillgängligt installationsutrymme.
Operativmiljö: Temperatur, damm, fuktighet, rengöringskrav och krav på kontaktmaterial.
Styrkrav: Friliggande drift eller integrering med annan utrustning på produktionslinjen.
Dessa detaljer avgör konvektorstrukturen, remspecifikationen, drivkapaciteten, sensoranordningen och styrstrategin. En korrekt konstruerad burkförsändare bör anpassas till produktionsprocessen snarare än att tvinga kunden att omforma linjen för att passa utrustningen.
Steg 2: Välja råmaterial och nyckelkomponenter
Valet av material och komponenter påverkar direkt konvektorns stabilitet, livslängd och underhållskrav.
Konvektorram och strukturella material
Ramen måste erbjuda tillräcklig styvhet för att bära konvektorn och bibehålla justeringen under drift. Kolstål med en lämplig skyddande beläggning är ett praktiskt val för många industriella applikationer. Rostfritt stål kan specificeras där korrosionsbeständighet, hygien eller rengöringskrav motiverar dess användning.
Urvalet beror på driftsmiljön, inte enbart på den färdiga maskinens utseende.
Rem, rullar, lager och överföringskomponenter
Remmaterialet måste anpassas till det transporterade produkten, driftshastigheten, belastningsförhållandena och de erforderliga friktionskarakteristikerna. Rullar, axlar, lager och överföringskomponenter ska väljas för att passa den förväntade belastningen och driftcykeln.
För tillämpningar inom burkproduktion måste konstruktionen även ta hänsyn till produkternas mellanrum, smidiga överföringar mellan avsnitt samt risken för att burkar tippar, kolliderar eller ackumuleras vid överföringspunkter.
Drivmotor och elektriska komponenter
Driftsystemet är centralt för en burkdriven remtransportör. Motorn och växellådan måste ge tillräcklig startvridmoment och driftkapacitet utan onödig översizing.
För en industriell konfiguration av medelhög till hög klass kan det elektriska systemet använda:
Siemens PLC:er för programmerbar styrning.
Siemens-, Schneider Electric- eller Mitsubishi-driv- och styrningslösningar, beroende på projektet.
Schneider Electric komponenter för lågspänningsel.
Industriella sensorer som valts ut för produkten, detektionsavståndet och driftsmiljön.
Pneumatiska komponenter, om sådana krävs, kan väljas från etablerade leverantörer som SMC. De slutgiltiga komponentmärkena och modellerna bör bekräftas mot kundens tekniska specifikation och offert.
Att välja pålitliga komponenter är endast en del av processen. Rätt dimensionering, professionell kablingsutförande, lämplig skyddsnivå och konsekventa monteringsstandarder är lika viktiga.
Steg 3: Ramtillverkning och mekanisk bearbetning
När konstruktionen och materialen godkänts går tillverkningen över till ramtillverkning.
Processen inkluderar vanligtvis skärning av råmaterial, bearbetning av anslutningspunkter, svetsning av strukturella sektioner och förberedelse av monteringsytor. Efter tillverkningen kontrolleras kritiska mått och monteringspositioner mot konstruktionsritningarna.
För en remtransportör bör särskild uppmärksamhet ägnas åt:
Rams räthet och strukturella styvhet.
Parallell justering av rullar och axlar.
Exakt placering av motor- och växellådsmonteringspunkter.
Konsekvent stöd längs transportörens hela längd.
Lämplig ytbearbetning för den aktuella driftmiljön.
Dålig ramjustering kan leda till problem med remens spårhållning, ojämn slitage och onödig belastning på lager och drivkomponenter.
En väl tillverkad ram utgör grunden för exakt montering och stabil långtidssdrift.
Steg 4: Montering av drivsystemet och transportörremmen
Detta är ett av de viktigaste stadierna i tillverkningsprocessen för bandtransportörer med kandrevning.
Motorn, växellådan, drivrullen, returrullarna, bandet och spännmekanismen måste fungera tillsammans som ett samordnat system.
Installation av drivmotor och växellåda
Motorn och växellådan installeras enligt konstruktionen, med särskild uppmärksamhet på monteringsnoggrannhet, överföringsjustering och tillgänglighet för framtida underhåll.
Drivförhållandet och motorkapaciteten måste anpassas till den erforderliga transportörhastigheten och transportbelastningen. Variabelhastighetsstyrning kan användas när produktionsprocessen kräver justerbara transporthastigheter.
Bandinstallation och spännjustering
Bandet installeras och justeras för att uppnå lämplig spänning och centrerad löpning. För hög spänning kan öka belastningen på lager, axlar och själva bandet. För låg spänning kan orsaka glidning eller instabil transport.
Remmen ska löpa centralt och smidigt genom hela sitt arbetsområde. Spårförställningsjusteringar utförs innan systemet går vidare till elektrisk igångkörning och funktionsprovning.
Inspektion av överföringspunkter
För burkproduktionslinjer kräver överföringspunkter särskild uppmärksamhet. Höjdskillnader, mellanrum mellan transportbandavsnitt och plötsliga hastighetsändringar kan orsaka att burkarna tippar, kolliderar eller ackumuleras.
Ingenjörsteamet bör verifiera övergången mellan anslutna transportband och bekräfta att överföringsanordningen stämmer överens med det faktiska produkten och linjehastigheten.
Steg 5: Elektrisk integration och hastighetsstyrning
Efter mekanisk montering installeras och kontrolleras det elektriska styrsystemet.
Beroende på projektet kan styrlösningen inkludera en PLC, frekvensomriktare, motorskydd, nödstoppkretsar, fotoelektriska sensorer och andra detekteringsenheter.
Styrsystemet kan konfigureras för att stödja funktioner såsom:
Start- och stoppstyrning.
Justerbar transporthastighet.
Produktdetektering och samordning av överföring.
Övervakning av ackumulering eller blockering, där det krävs.
Interlocking med utrustning både före och efter.
Larmindikation och stöd för felsökning.
För en transportband integrerat i en burkproduktionslinje bör styrlogiken utformas kring hela överföringsprocessen. Ett transportband som kör med rätt hastighet i sig kan ändå orsaka problem om det inte är synkroniserat med utrustningen före och efter det.
Den slutgiltiga styrarkitekturen beror på antalet transportbandavsnitt, driftsekvensen, säkerhetskraven och kundens befintliga automatiseringssystem.
Steg 6: Fabriksinspektion och prestandatestning
Innan leverans bör det färdiga transportbandet genomgå systematisk inspektion och testning.
Mekanisk inspektion
Ingenjörer kontrollerar ramen, fästdelar, rullar, bältesförlopp, spännanordning, skydd och tillgängliga underhållspunkter. Drivsystemet undersöks också för ovanlig vibration, ljud eller överhettning under drift.
Elektrisk och funktionsmässig provning
Laget verifierar motorns rotationsriktning, hastighetsjustering, sensorernas svar, styrningsfunktioner och nödstoppfunktionen. Där det är relevant provas transportbandet tillsammans med dess kopplade utrustning.
Driftprov
Transportbandet sätts i drift för att bedöma driftstabiliteten och identifiera problem såsom bältesavvikelse, glidning, ovanligt ljud och inkonsekvent transport.
Där projektets specifikation kräver det kan provningen inkludera representativa produkter eller laster samt en längre kontinuerlig driftprov.
Fabriksgodkännandekriterier bör enas om i förväg. Dessa kan inkludera den krävda transporthastigheten, lastkapaciteten, driftsekvensen, säkerhetsfunktionerna och gränssnittskraven.
Att testa mot definierade kriterier ger en mer meningsfull kvalitetskontroll än att enbart bekräfta att motorn startar.
Steg 7: Slutliga kvalitetskontroller och förberedelser inför leverans
Efter testning förbereds transportbandet för frakt.
Den slutliga inspektionen kan omfatta:
Totala mått och anslutningsgränssnitt.
Remens skick och spårföring.
Installation av motor, växellåda och elektriska komponenter.
Säkerhetsskydd och nödstoppfunktioner.
Kabelidentifiering och elektrisk dokumentation.
Reservdelar och underhållsanvisningar, om de ingår i kontraktet.
Skyddspackning lämplig för transport.
För utlandsprojekt kan tydliga installationsritningar, elektrisk information och anslutningsdetaljer minska osäkerheten under installation och idrifttagning.
Transportbandet packas sedan enligt fraktavtalet och förbereds för leverans till kundens anläggning.
Vad avgör kvaliteten på ett burkdrivande transportband?
Tillverkningsprocessen omfattar flera steg, men tre faktorer kräver särskild uppmärksamhet.
Först, mekanisk precision. En styv ram, korrekt justerade rullar och korrekt inställd rem minskar spårfel och onödig slitage.
Andra, drivsystemets anpassning. Motorn, växellådan, remmen och styrsystemet måste väljas som ett samordnat paket. Pålitliga elektriska komponenter kan inte kompensera för ett felaktigt utformat drivsystem.
Tredje, integration och testning. En transportör måste fungera tillförlitligt under de faktiska driftsförhållandena och överföra produkter smidigt till anslutad utrustning.
Dessa faktorer är särskilt viktiga när transportören ingår i en större automatiserad produktionslinje, där ett litet överföringsproblem kan avbryta flera anslutna processer.
Kan transportörsystem från Baoli
Hubei Baoli Technology specialiserar sig på kompletterande automatiseringsutrustning för tillverkningslinjer av tennplåtsburkar med tre delar. Dess utrustningsportfölj omfattar transportörsystem, plåthanteringsutrustning, burkhanteringsutrustning, palliseringssystem och lösningar för slutbearbetning av förpackningar.
Transportörkonfigurationer kan utvecklas utifrån kundens krav på transport, fabrikens layout, produkternas dimensioner och anslutningar till annan utrustning. Beroende på applikationen kan lösningen omfatta rem-, kedja-, nät-, magnet- eller andra lämpliga transportöranordningar.
För projekt som kräver en fullständig materialöverföringsprocess kan ingenjörsteamet även överväga hur enskilda transportbandavsnitt ansluter till maskiner i föregående steg, palliseringsutrustning och förpackningsystem i efterföljande steg.
Istället for att välja utrustning enbart baserat på pris bör tillverkare utvärdera konstruktionens kvalitet, driftsystemets lämplighet, styrintegrationen, underhållsvenligheten och leverantörens förmåga att stödja hela applikationen.
Slutsats
Tillverkningsprocessen för transportband med drivrem börjar med att förstå applikationen och fortsätter genom materialval, ramtillverkning, montering av driftsystem, elektrisk integration och fabrikstester.
Varje steg bidrar till det färdiga transportbandets stabilitet, servicelevnad och förmåga att fungera pålitligt inom en automatiserad produktionslinje.
Om du planerar ett transportbandprojekt för en burkfabrik, dela dina produktdimensioner, önskad transporthastighet, transportbandslayout och anslutningskrav med Baoli. Dessa uppgifter hjälper till att fastställa en lämplig konfiguration för din produktionslinje.
Innehållsförteckning
- Steg 1: Att definiera transportbandets driftkrav
- Steg 2: Välja råmaterial och nyckelkomponenter
- Steg 3: Ramtillverkning och mekanisk bearbetning
- Steg 4: Montering av drivsystemet och transportörremmen
- Steg 5: Elektrisk integration och hastighetsstyrning
- Steg 6: Fabriksinspektion och prestandatestning
- Steg 7: Slutliga kvalitetskontroller och förberedelser inför leverans
- Vad avgör kvaliteten på ett burkdrivande transportband?
- Kan transportörsystem från Baoli
- Slutsats