 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Komplett guide till automatiserad utrustning för tillverkningslinje för 3-delade burkar
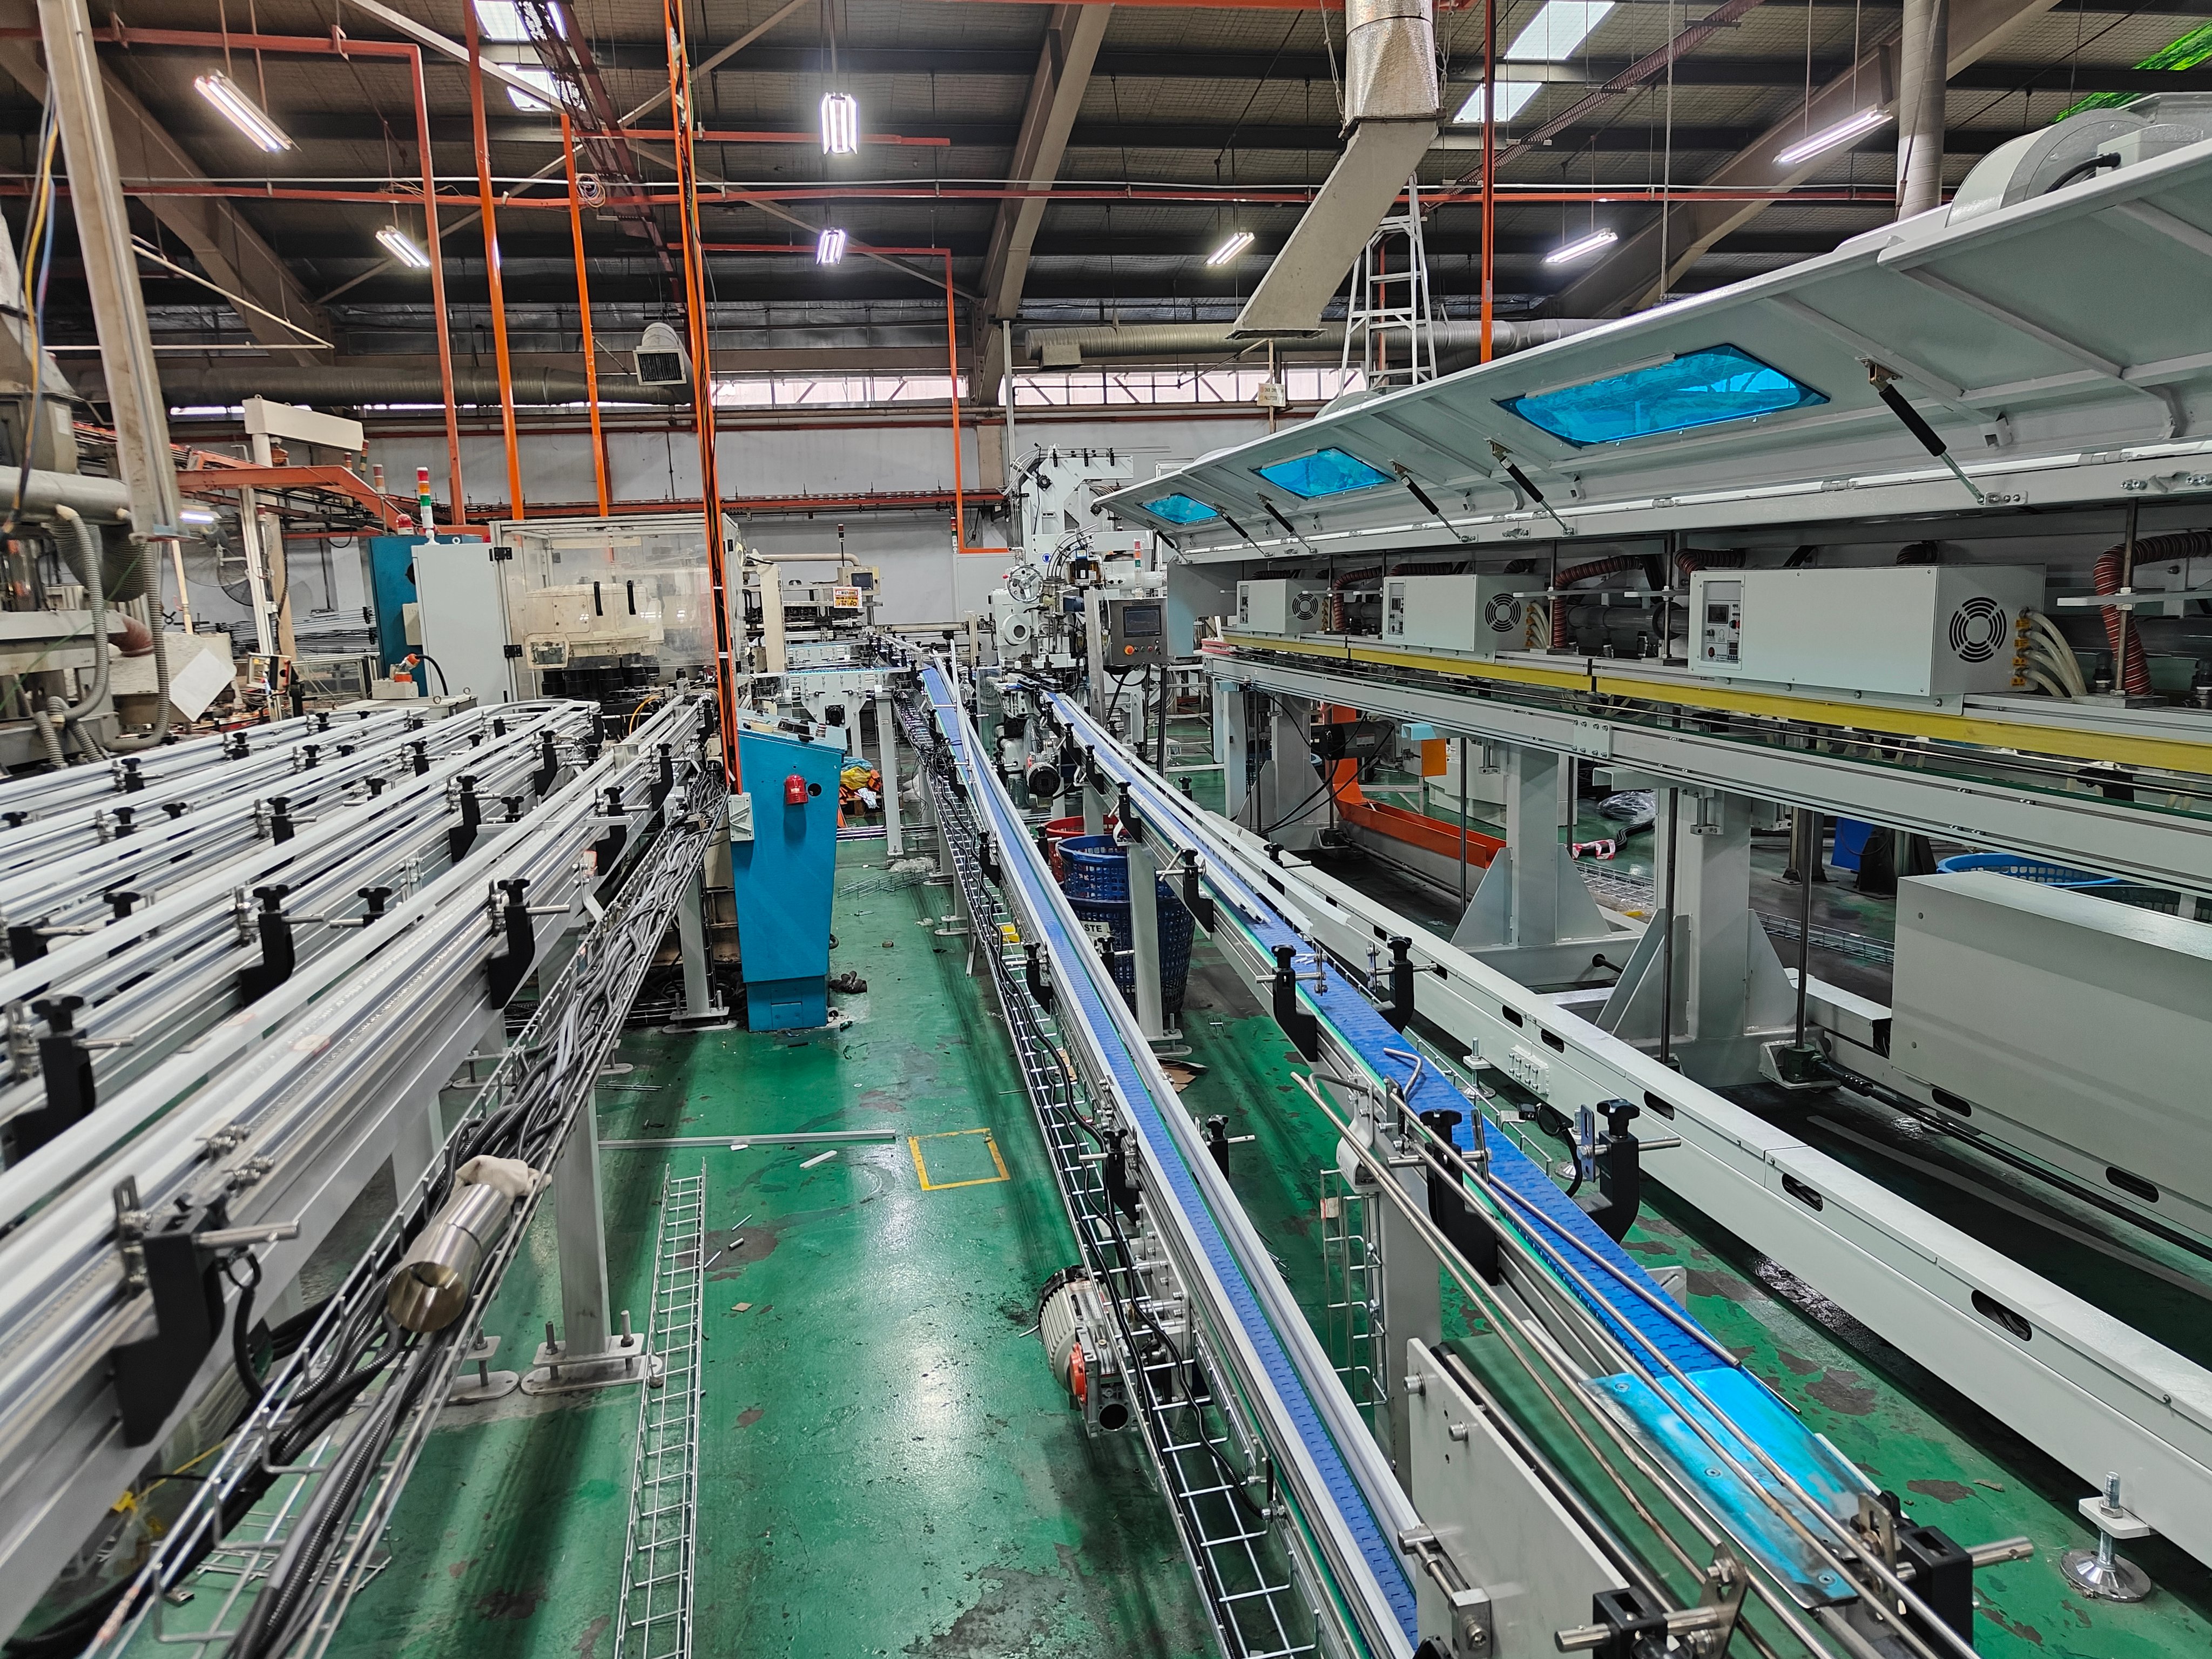
Om du har tillbringat någon tid på fabrikgolvet i en burkfabrik vet du redan att en 3-dels kan produktionsslinga är inte egentligen en enda maskin – det är en kedja av specialiserade stationer som alla måste arbeta i samma takt. Plåt in, burk ut, och varje sekunds tvekan någonstans längs den här kedjan visar sig som förlorad produktion vid skiftets slut. Det är den verkliga utmaningen bakom automatisering av burkproduktionslinje : inte bara att köpa snabba maskiner, utan att säkerställa att de kommunicerar med varandra.
Vid Hubei Baoli Technology Co., Ltd. har vi arbetat med exakt detta problem i över två decennier – levererar utrustning för tillverkning av 3-delade burkar till tillverkare som behöver att deras produktionslinjer kör snabbare, längre och med färre personer som övervakar dem. Den här guiden går igenom hur en modern 3-delad burklinje faktiskt ser ut, station för station, och vilka aspekter som bör beaktas vid automatisering av varje del av den.
Vad är en 3-delad burkproduktionslinje?
En 3-delad burk är precis vad det låter som – en burkkropp som formas från ett rullat tennplåtsark, plus en botten och en lock, som svetsas eller fogas samman. Till skillnad från 2-delade burkar (som dras ut från ett enda blank), kräver 3-delade linjer en längre sekvens av formnings-, härdnings-, formnings- och fogsteg. Detta gör automatiseringen mer komplex, men det innebär också att det finns större möjlighet att ta bort flaskhalsar genom att uppgradera enskilda stationer istället för att ersätta hela linjen.
En typisk 3-delad linje går ungefär genom sju steg. Nedan går vi igenom varje steg.
1. Arkmatningmaskin
Varje burk börjar som ett platt tennplåtsark. Den arkmatningmaskinen ansvarar för automatisk inläsning, separation och tillförsel av plåtbitar i linjen med konstant takt – utan dubbelinmatning, feljustering eller skada på beläggningen. På höghastighetslinjer förstärks även små inkonsekvenser i tillförseln till stora nedströmsfel, vilket är anledningen till att tillförselsnoggrannhet vanligtvis är det första vi kontrollerar vid felsökning av en långsam linje.
2. Härdugn
När burkskålen har tryckts och belagts passerar den vanligtvis genom en härdningsugn för att härda färgerna och skyddsbeläggningarna innan ytterligare formning. Ugnens temperaturjämnhet och transportbandets hastighetsstyrning påverkar direkt beläggningens vidhäftning och burkens långsiktiga integritet – detta är ett område där energieffektiv design också har en verklig inverkan på driftkostnaderna över tid.
3. Burkupprättmaskin
Innan burkskålar kan formas till cylindrar måste plåtbitar eller blanketter ofta omorienteras. En burkupprättmaskin justerar automatiskt burkens kroppar till rätt vertikal inriktning för nästa formningssteg, vilket eliminerar ett steg som tidigare krävde manuell hantering på äldre linjer.
4. Rotationsmaskin
Marknaden roterande maskin är där den platta kroppen rullas och söms ihop till en cylindrisk burkform. Detta är en av de mekaniskt mest krävande stationerna på linjen, eftersom sömkkvaliteten här avgör om burken klarar läcktest och trycktest senare. Exakt verktyg och stabil matningstid är avgörande.
5. Lockmatningsmaskin
Lock och lockdelar måste matas in i linjen med hög noggrannhet och i stora volymer. En lockmatningsmaskin automatiserar denna process och synkroniserar sig med sömnings- eller sammanfogningsstationen så att kroppar och lock anländer samtidigt utan luckor eller blockeringar – en liten detalj som har en oproportionerligt stor effekt på linjens drifttid.
6. Burktransportsystem
Som sammanbinder allt detta är burktransportbana — den sammanhängande väven i hela linjen. Ett välkonstruerat transportbandsystem handlar inte bara om att flytta burkar från A till B; det handlar om buffring, ackumulering och smidiga överföringar mellan stationer som kör med lätt olika hastigheter, så att en långsam station inte stoppar hela linjen.
Se mer utrustning för tillverkning av trestegsburkar på vår YouTube-kanal:
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
7. Burkpallatiserare
Vid linjens slut måste färdiga burkar staplas, förpackas och förberedas för frakt. Det är här en burkpalettiserare kommer in — den staplar automatiskt burkar på pallar med hastigheter som matchar produktionen i föregående steg, ofta upp till 600 burkar per minut i fullt automatiserade system. Det är faktiskt här Hubei Baoli har sina djupaste rötter: efter år av leverans av pallatiserings- och förpackningsutrustning till burktillverkare har vi även expanderat uppströms till matnings-, härdnings- och transportbandutrustning.
Välja rätt tillverkare av utrustning för burkproduktionslinjer
Att automatisera en 3-delars burklinje innebär sällan att köpa allt från en enda leverantör – de flesta fabriker kombinerar utrustning från en huvudlinjetillverkare med specialiserade hjälputrustningsleverantörer. När man utvärderar en kan vara tillverkare av produktionslinjeutrustning eller burkautomatiseringsleverantör , är några faktorer viktigare än varumärkesnamnet:
- Integrations erfarenhet – kan de anpassa utrustningen till en befintlig linje, eller säljer de endast helt nya system?
- Platsstöd – kommer deras ingenjörer verkligen att delta vid installation och igångkörning?
- Referenslista inom tennburksmaskineri specifikt, inte allmän industriell automation
- Flexibilitet som hjälputrustningsleverantör , eftersom de flesta fabriker behöver delupgraderingar, inte fullständiga ombyggnader
Som en tunnburksmaskintillverkare med mer än 20 års praktisk erfarenhet – och utrustning som redan är i drift i över 20 länder – arbetar Hubei Baoli Technology båda vägar: levererar fullständig station-för-station-automatisering, eller integreras i en befintlig linje som en pålitlig leverantör av hjälputrustning .
Avslutande tankar
Modernt 3-delad burkproduktionslinje är bara lika snabb som dess långsammaste station. Oavsett om flaskhalsen ligger vid plåtmatning, härdning, formning eller pallatisering är lösningen sällan »köp en snabbare linje« – det är oftast »fixa den enda station som bromsar hela processen«.
Under de kommande veckorna kommer vi att publicera djupdykningar för varje ovan nämnd station – med början vid plåtmatningsmaskinen och fortsättande genom hela processen till pallatisering – så bokmärk denna guide som din utgångspunkt.