 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
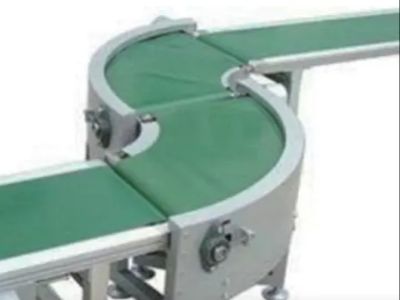
Procesi i prodhimit të transmetuesit me shirit për të drejtuar: nga lënda e parë deri te produkti përfundimtar, çdo hap i rrugës
Një i besueshëm transmetues me shirit për enët nuk fillon vetëm me një motor dhe një shirit transmetues. Performanca e tij varet nga ndërtimi i saktë i kornizës, pjesët e drejtimit të përzgjedhura në mënyrë të përshtatshme, tensioni i saktë i shiritit, kontrolli i qëndrueshëm i shpejtësisë dhe testimi i hollësishëm në fabrikë. Për fabrikat e prodhimit të enëve, këto detaje ndihmojnë në sigurimin e transferimit të lëndës së lëvizshme pa pengesa, në zvogëlimin e ndërprerjeve të paplanifikuara dhe në funksionimin efikas të pajisjeve të lidhura të prodhimit.
Në Hubei Baoli Technology, sistemet e transmetimit janë të dizajnuara në bazë të kërkesave të prodhimit, të planifikimit të fabrikës dhe të pajisjeve që duhet të lidhen. Kjo është mënyra se si një sistem industrial transportator rrip lëviz nga faza e parë e dizajnit deri te një sistem i përfunduar i gatshëm për instalim.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Hapi 1: Përcaktimi i kërkesave operative të sistemit të transmetimit
Para se të fillojë prodhimi, ekipi i inxhinierisë duhet të kuptojë se si do të funksionojë sistemi i transmetimit brenda linjës së prodhimit.
Konsiderimet kryesore përfshijnë:
Aplikimi i transmetimit: A sistemi përdor kana, komponentë, kuti apo paleta.
Përmasat e Larg: Diametri, lartësia, pesha dhe stabiliteti i objekteve që transmetohen.
Shpejtësia e kërkuar e prodhimit: Shpejtësia e synuar e prodhimit dhe shkalla e transferit të pajisjeve të sipërmarrjes dhe të poshtëmarrjes.
Hartimi i fabrikës: Gjatësia, gjërësia, ndryshimet e lartësisë, seksionet e kthimit dhe hapësira e disponueshme për instalim.
Ambienti i Punës: Temperatura, pluhuri, lagështia, kërkesat për pastërti dhe kërkesat për materiale të kontaktit.
Kërkesat për kontroll: Veprimi i pavarur ose integrimi me pajisje të tjera të vijës së prodhimit.
Këto hollësi përcaktojnë strukturën e transportuesit, specifikimet e shiritit, kapacitetin e motorizimit, rregullimin e sensorëve dhe strategjinë e kontrollit. Një transportues i konceptuar mirë për enë duhet të përshtatet procesit të prodhimit, në vend që të detyrojë klientin të riprojektojë vijën rreth pajisjes.
Hapi 2: Zgjedhja e materialeve të papërpunuara dhe komponentëve kryesorë
Zgjedhja e materialeve dhe komponentëve ndikon drejtpërdrejt në qëndrueshmërinë, jetëgjatësinë dhe kërkesat për mirëmbajtje të transportuesit.
Korniza e transportuesit dhe materiale strukturore
Korniza duhet të ofrojë rigjidsitet të mjaftueshëm për të mbështetur transportuesin dhe për të ruajtur aligjimin gjatë veprimtarisë. Çeliku karbonik me një mbulesë mbrojtëse të përshtatshme është një zgjidhje praktike për shumicën e aplikimeve industriale. Çeliku inox mund të specifikohet aty ku rezistenca ndaj korrozionit, higjiena ose kërkesat për pastërti e justifikojnë përdorimin.
Zgjedhja varet nga mjedisi i punës, jo thjesht nga pamja e makinës të përfunduar.
Belti, rrotulluesit, mbajtësit dhe pjesët e transmetimit
Materiali i beltit duhet të përputhet me produktin që transportohet, shpejtësinë e punës, kushtet e ngarkesës dhe karakteristikat e nevojshme të fërkimit. Rrotulluesit, boshtet, mbajtësit dhe pjesët e transmetimit duhet të zgjidhen në mënyrë që të përshtaten me ngarkesën e pritur dhe ciklin e punës.
Për aplikimet e prodhimit të konserveve, dizajni duhet gjithashtu të marrë parasysh distancën midis produkteve, kalimet e lehta midis seksioneve dhe rrezikun e rrëzimit, përplasjes ose grumbullimit të konserveve në pikat e kalimit.
Motori i drejtimit dhe pjesët elektrike
Sistemi i drejtimit është qendra e një konvejeri me belt për drejtimin e konserveve. Motori dhe kutia e shpejtësive duhet të sigurojnë momentin e fillimit dhe kapacitetin e punës së mjaftueshëm pa madhësim të tepërt.
Për një konfigurim industrial mesatar deri në të lartë, sistemi elektrik mund të përdorë:
PLC-të e Siemens për kontroll të programueshëm.
Zgjidhje të drejtimit dhe kontrollit nga Siemens, Schneider Electric ose Mitsubishi, në varësi të projektit.
Komponentë elektrikë me tension të ulët nga Schneider Electric.
Sensorë industrialë të përzgjedhur sipas produktit, distancës së zbulimit dhe mjedisit të punës.
Komponentët pneumatikë, kur kërkohen, mund të zgjidhen nga furnizues të vlerësuar si SMC. Markat dhe modelët përfundimtarë të komponentëve duhet të konfirmohen në përputhje me specifikimin teknik dhe ofertën e klientit.
Zgjedhja e komponentëve të respektuar është vetëm një pjesë e procesit. Përmasat e sakta, lidhja profesionale, mbrojtja e përshtatshme dhe standardet e konstanta të montimit janë po aq të rëndësishme.
Hapi 3: Fabrikimi i Kornizës dhe Përpunimi Mekanik
Pas miratimit të dizajnit dhe materialeve, prodhimi kalon në fabrikimin e kornizës.
Procesi zakonisht përfshin prerjen e materialeve të para, punimin e pikave të lidhjes, bashkimin e seksioneve strukturore dhe përgatitjen e sipërfaqeve të montimit. Pas prodhimit, dimensionet kritike dhe pozicionet e montimit kontrollohen në përputhje me vizatimet teknike.
Për një transmetues me rrip, duhet treguar vëmendje e veçantë për:
Drejtësia e kornizës dhe ngurtësia strukturore.
Aligjimi paralel i rrotave dhe boshteve.
Pozicionimi i saktë i pikave të montimit të motorit dhe kutisë së shpejtësive.
Mbështetje e qëndrueshme përgjatë gjatësisë së transmetuesit.
Trajtim i përshtatshëm i sipërfaqes për mjedisin e punës.
Aligjimi i keq i kornizës mund të çojë në probleme me ndjekjen e rripit, konsum të pabarabartë dhe ngarkesë të panevojshme në rulmentet dhe pjesët e sistemit të motorizimit.
Një kornizë e mirëprodhuar siguron bazën për montim të saktë dhe funksionim të qëndrueshëm në afat të gjatë.
Hapi 4: Montimi i Sistemit të Motorizimit dhe i Rripit të Transmetuesit
Kjo është njëra nga fazat më të rëndësishme në procesin e prodhimit të transmetuesit me shirit për enë.
Motori, kutia e shpejtësive, rrotulluesi i drejtimit, rrotulluesit kthyes, shiriti dhe mekanizmi i tensionimit duhet të punojnë së bashku si një sistem i koordinuar.
Instalimi i motorit të drejtimit dhe i kutisë së shpejtësive
Motori dhe kutia e shpejtësive instalohen sipas dizajnit, duke kushtuar vëmendje saktësisë së montimit, aligjimit të transmetimit dhe lehtësisë së qasjes për mirëmbajtjen e ardhshme.
Raporti i drejtimit dhe kapaciteti i motorit duhet të përshtaten me shpejtësinë e kërkuar të transmetuesit dhe ngarkesën e transportuar. Kontrolli me shpejtësi të ndryshueshme mund të përdoret kur procesi i prodhimit kërkon shpejtësi të ndryshueshme të transportimit.
Instalimi i shiritit dhe rregullimi i tensionit
Shiriti instalohet dhe rregullohet për të arritur tensionin dhe trajektoren e duhur. Tensioni i tepërt mund të rrisë stresin mbi palët e rrotullimit, boshtet dhe vetë shiritin. Tensioni i pamjaftueshëm mund të shkaktojë rrëshqitje ose transport të papandehshëm.
Rrëshqitësi duhet të funksionojë qendrarisht dhe pa ndërprerje në tërë gamën e tij të punës. Rregullimet e rrëshqitjes kryhen para se sistemi të kalojë në montimin elektrik dhe provat funksionale.
Inspektimi i pikave të transferimit
Për linjat e prodhimit të konserveve, pikat e transferimit kërkojnë vëmendje të veçantë. Dallimet në lartësi, boshllëqet midis seksioneve të transportuesve dhe ndryshimet e papritura të shpejtësisë mund të shkaktojnë rënie, përplasje ose grumbullim të konserveve.
Ekipi i inxhinierisë duhet të verifikojë kalimin midis transportuesve të lidhur dhe të konfirmojë se aranzhimi i transferimit përputhet me produktin aktual dhe shpejtësinë e linjës.
Hapi 5: Integrimi elektrik dhe kontrolli i shpejtësisë
Pas montimit mekanik, sistemi i kontrollit elektrik instalohet dhe kontrollohet.
Varësisht nga projekti, konfigurimi i kontrollit mund të përfshijë një PLC, një drejtues frekuence variable, mbrojtje motori, qarqe pushimi emergjent, sensorë fotoelektrikë dhe pajisje tjera zbuluese.
Sistemi i kontrollit mund të konfigurohet për të mbështetur funksione si:
Kontrolli i nisjes dhe ndaljes.
Shpejtësia e transportimit e rregullueshme.
Zbulimi i produktit dhe koordinimi i transferimit.
Monitorimi i akumulimit ose bllokimit, kur kërkohet.
Interlokimi me pajisjet para dhe pas tij.
Indikimi i alarmeve dhe mbështetja për zbulimin e problemeve.
Për një transporter të integruar në një linjë prodhimi enash, logjika e kontrollit duhet të dizajnohet rreth procesit të plotë të transferimit. Një transporter që funksionon me shpejtësinë e saktë në izolim mund të shkaktojë akoma probleme nëse nuk është i sinkronizuar me pajisjet para dhe pas tij.
Arkitektura përfundimtare e kontrollit varet nga numri i seksioneve të transportuesit, sekuencës së funksionimit, kërkesave të sigurisë dhe sistemit ekzistues të automatizimit të klientit.
Hapi 6: Inspektimi në fabrikë dhe testimi i performancës
Para dorëzimit, transporterja e përfunduar duhet të nënshtrohet një inspektimi dhe testimi sistematik.
Inspektimi Mekanik
Inxhinierët kontrollojnë kornizën, lidhësit, rrotulluesit, gjurmimin e bandës, rregullimin e tensionit, mbrojtjet dhe pikat e qasjes për mirëmbajtje. Sistemi i drejtimit kontrollohet gjithashtu për vibrime të papritura, zhurma ose nxehtësi të tepërt gjatë punimit.
Testimet elektrike dhe funksionale
Ekipi verifikon rrotullimin e motorit, rregullimin e shpejtësisë, përgjigjet e sensorëve, funksionet e kontrollit dhe veprimin e ndalimit të urgjencës. Kur është e zbatueshme, transportuesi testohet së bashku me pajisjet e tij të lidhura.
Testet e punimit
Transportuesi vë në punë për të vlerësuar qëndrueshmërinë e punimit dhe për të identifikuar probleme si devijimi i bandës, rrëshqitja, zhurma e papritur dhe transportimi i paqëndrueshëm.
Kur specifikimet e projektit e kërkojnë, testet mund të përfshijnë produkte ose ngarkesa tipike dhe një test më të gjatë me punim vazhdues.
Kriteret e pranimit në fabrikë duhet të merren parasysh para se të fillojë prodhimi. Këto mund të përfshijnë shpejtësinë e kërkuar të transportimit, kapacitetin e ngarkesës, sekuencën e punimit, funksionet e sigurisë dhe kërkesat për ndërfaqe.
Testimi kundrejt kritereve të përcaktuara ofron një kontroll cilësie më të kuptueshëm sesa thjesht konfirmimi se motori fillon.
Hapi 7: Kontrollat finale të cilësisë dhe përgatitja për dorëzim
Pas testimit, transportuesi përgatitet për dërgim.
Inspektimi final mund të përfshijë:
Dimensionet e përgjithshme dhe ndërfaqet e lidhjes.
Gjendja e shiritit dhe drejtimi i tij.
Instalimi i motorit, kutisë së shpejtësive dhe komponentëve elektrikë.
Mburojat e sigurisë dhe funksionet e ndalimit emergjent.
Identifikimi i kabllave dhe dokumentimi elektrik.
Pjesët e rezervës dhe udhëzimet e mirëmbajtjes, kur përfshihen në kontratë.
Pakimi mbrojtës i përshtatshëm për transportim.
Për projekte jashtë vendit, vizatimet e qarta të montimit, informacioni elektrik dhe detajet e lidhjes mund të ndihmojnë në zvogëlimin e paqartësive gjatë montimit dhe punësimit.
Transportuesi pastaj paketohet sipas rregullimeve të dërgesës dhe përgatitet për dorëzim në objektin e klientit.
Çfarë përcakton cilësinë e një transportuesi me shirit të drejtuar nga kanalet?
Procesi i prodhimit përfshin disa faza, por tre faktorë kërkojnë vëmendje të veçantë.
Së pari, saktësia mekanike. Një kornizë e fortë, rrotullues të pozicionuar saktë dhe një shirit i rregulluar mirë zvogëlojnë problemet e rrëshqitjes dhe konsumimin e tepërt.
Së dyti, përshtatja e sistemit të drejtimit. Motori, kutia e shpejtësive, shiriti dhe sistemi i kontrollit duhet të zgjidhen si një paketë e koordinuar. Komponentët elektrikë të besueshëm nuk mund të kompensojnë një sistem të drejtimit të projektuar gabimisht.
Së treti, integrimi dhe testimi. Një transportues duhet të punojë besnikisht në kushtet reale të përdorimit dhe të transferojë produktet rrjedhshëm te pajisjet e lidhura.
Këto faktorë janë veçanërisht të rëndësishëm kur transportuesi formon pjesë të një vije prodhimi automatizuar më të madhe, ku një problem i vogël i transferimit mund të ndërprejë disa procese të lidhura.
A mund të ofrojë sisteme transportuesi Baoli
Hubei Baoli Technology specializohet në pajisje automatizimi ndihmëse për vijat e prodhimit të kanzonave me tre copa prej lakuri. Portofoli i pajisjeve të saj përfshin sisteme transportuesi, pajisje për manipulimin e fletave, pajisje për manipulimin e kanzonave, pajisje për ngarkimin e paletave dhe zgjidhje paketimi në fund të vijës.
Konfigurimet e transportuesve mund të zhvillohen në bazë të kërkesave të klientit për transportim, të planifikimit të fabrikës, të dimensioneve të produktit dhe të lidhjeve me pajisje të tjera. Varësisht nga aplikimi, zgjidhja mund të përfshijë transportues me shirit, zinxhir, rrjetë, magnetik ose aranzhime të tjera të përshtatshme transportuesi.
Për projekte që kërkojnë një proces të plotë të transferimit të materialeve, ekipi i inxhinierisë mund të mendojë edhe se si seksionet individuale të transmetuesit lidhen me makineritë e sipërme, pajisjet e palletizimit dhe sistemet e paketimit të poshtme.
Në vend që të zgjidhin pajisjet vetëm në bazë të çmimit, prodhuesit duhet të vlerësojnë cilësinë strukturore, përshtatshmërinë e sistemit të drejtimit, integrimin e kontrollit, mirëmbajtjen dhe aftësinë e furnizuesit për të mbështetur aplikimin e plotë.
Përfundim
Procesi i prodhimit të transmetuesit me rrotullim të shiritit fillon me kuptimin e aplikimit dhe vazhdon përmes zgjedhjes së materialeve, fabrikimit të kornizës, montimit të sistemit të drejtimit, integrimi elektrik dhe testimit në fabrikë.
Çdo fazë kontribuon në stabilitetin e transmetuesit të përfunduar, në jetën e tij shfrytëzuese dhe në aftësinë e tij për të punuar besnikisht brenda një vije prodhimi automatizuar.
Nëse po planifikoni një projekt konvejeri për një fabrikë prodhimi konservash, ndani me Baoli dimensionet e produktit tuaj, shpejtësinë e kërkuar të konvejerit, skemën e konvejerit dhe kërkesat për lidhje. Këto detaje ndihmojnë në përcaktimin e një konfigurimi të përshtatshëm për linjën tuaj të prodhimit.
Përmbajtja
- Hapi 1: Përcaktimi i kërkesave operative të sistemit të transmetimit
- Hapi 2: Zgjedhja e materialeve të papërpunuara dhe komponentëve kryesorë
- Hapi 3: Fabrikimi i Kornizës dhe Përpunimi Mekanik
- Hapi 4: Montimi i Sistemit të Motorizimit dhe i Rripit të Transmetuesit
- Hapi 5: Integrimi elektrik dhe kontrolli i shpejtësisë
- Hapi 6: Inspektimi në fabrikë dhe testimi i performancës
- Hapi 7: Kontrollat finale të cilësisë dhe përgatitja për dorëzim
- Çfarë përcakton cilësinë e një transportuesi me shirit të drejtuar nga kanalet?
- A mund të ofrojë sisteme transportuesi Baoli
- Përfundim