 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
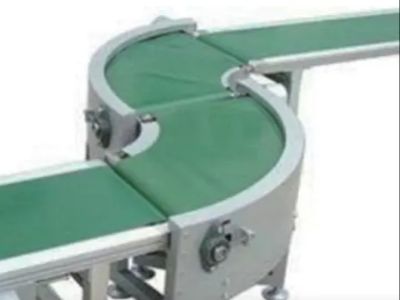
Процесс производства приводного ремня конвейера: от сырья до готового изделия на каждом этапе
Надёжная ленточный конвейер для транспортировки банок начинается не просто с двигателя и конвейерной ленты. Его эффективность зависит от точного изготовления рамы, правильного подбора приводных компонентов, корректного натяжения ленты, стабильного регулирования скорости и тщательных заводских испытаний. Для предприятий по производству банок эти детали обеспечивают бесперебойную транспортировку материалов, снижают незапланированные простои и поддерживают эффективную работу связанного производственного оборудования.
В компании Hubei Baoli Technology конвейерные системы проектируются с учётом производственных требований, планировки завода и оборудования, которое они должны соединять. Вот как промышленный конвейерный транспортёр конвейер проходит путь от начального этапа проектирования до готовой системы, пригодной к установке.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Этап 1: Определение эксплуатационных требований к конвейеру
Прежде чем начнётся производство, инженерной команде необходимо понять, как конвейер будет функционировать в составе производственной линии.
Ключевые соображения:
Применение конвейера: Обработка банок, компонентов, коробок или поддонов.
Размеры продукции: Диаметр, высота, масса и устойчивость перемещаемых изделий.
Требуемая пропускная способность: Целевая скорость производства и темп передачи изделий между смежным оборудованием (на входе и на выходе).
План завода: Длина, ширина конвейера, перепады высот, поворотные участки и доступное пространство для монтажа.
Окружающая среда: Температура, пыль, влажность, требования к очистке и требования к материалам контактирующих поверхностей.
Требования к управлению: Автономная работа или интеграция с другим оборудованием производственной линии.
Эти параметры определяют конструкцию конвейера, технические характеристики ленты, мощность привода, расположение датчиков и стратегию управления. Правильно спроектированный конвейер для банок должен соответствовать производственному процессу, а не вынуждать заказчика перепроектировать линию под оборудование.
Этап 2: Выбор исходных материалов и ключевых компонентов
Выбор материалов и компонентов напрямую влияет на устойчивость конвейера, срок его службы и требования к техническому обслуживанию.
Рама конвейера и конструкционные материалы
Рама должна обеспечивать достаточную жёсткость для поддержки конвейера и сохранения точного выравнивания в процессе эксплуатации. Углеродистая сталь с подходящим защитным покрытием является практичным выбором для многих промышленных применений. Нержавеющая сталь может быть выбрана там, где требуются коррозионная стойкость, гигиеничность или повышенные требования к очистке.
Выбор зависит от условий эксплуатации, а не просто от внешнего вида готовой машины.
Ремень, ролики, подшипники и компоненты привода
Материал ремня должен соответствовать транспортируемому продукту, скорости работы, условиям нагрузки и требуемым характеристикам трения. Ролики, валы, подшипники и компоненты привода должны быть выбраны с учётом ожидаемой нагрузки и цикла работы.
Для применений в производстве банок конструкция должна также учитывать расстояние между изделиями, плавные переходы между секциями, а также риск опрокидывания, столкновения или скопления банок в точках перехода.
Приводной двигатель и электрические компоненты
Система привода является центральным элементом конвейера с приводным ремнём для банок. Двигатель и редуктор должны обеспечивать достаточный пусковой момент и рабочую мощность без излишнего завышения параметров.
Для среднего и высокого уровня промышленной конфигурации электрическая система может включать:
ПЛК Siemens для программируемого управления.
Решения для привода и управления от компаний Siemens, Schneider Electric или Mitsubishi в зависимости от проекта.
Компоненты низковольтной электротехники компании Schneider Electric.
Промышленные датчики, подобранные с учётом характеристик изделия, расстояния обнаружения и условий эксплуатации.
Пневматические компоненты, при необходимости, могут быть выбраны из числа проверенных поставщиков, например SMC. Окончательные марки и модели компонентов должны быть согласованы с техническим заданием заказчика и коммерческим предложением.
Выбор надёжных компонентов — лишь часть процесса. Не менее важны правильный подбор параметров, профессиональная коммутация, адекватная защита и соблюдение единых стандартов сборки.
Этап 3: Изготовление каркаса и механическая обработка
После утверждения конструкции и материалов производство переходит к изготовлению каркаса.
Процесс обычно включает резку исходных материалов, механическую обработку точек соединения, сварку конструкционных секций и подготовку монтажных поверхностей. После изготовления критические размеры и положения креплений проверяются по конструкторской документации.
При ленточном конвейере особое внимание следует уделить следующим аспектам:
Прямолинейности рамы и её конструкционной жёсткости.
Параллельному выравниванию роликов и валов.
Точному позиционированию точек крепления двигателя и редуктора.
Равномерной опоре по всей длине конвейера.
Подходящей обработке поверхности с учётом условий эксплуатации.
Неправильное выравнивание рамы может привести к проблемам с центровкой ленты, неравномерному износу, а также к избыточным нагрузкам на подшипники и приводные компоненты.
Качественно изготовленная рама обеспечивает основу для точной сборки и стабильной долгосрочной эксплуатации.
Этап 4: Сборка приводной системы и конвейерной ленты
Это один из наиболее важных этапов в процессе производства ленточных конвейеров для транспортировки банок.
Двигатель, редуктор, приводной ролик, возвратные ролики, лента и механизм натяжения должны работать как согласованная система.
Установка приводного двигателя и редуктора
Двигатель и редуктор устанавливаются в соответствии с проектом с учётом точности монтажа, соосности передачи и удобства доступа для последующего технического обслуживания.
Передаточное отношение и мощность двигателя должны соответствовать требуемой скорости конвейера и транспортируемой нагрузке. При необходимости регулирования скорости транспортировки в зависимости от технологического процесса может применяться управление частотой вращения.
Установка ленты и регулировка натяжения
Лента устанавливается и регулируется для достижения оптимального натяжения и правильного центрирования. Избыточное натяжение повышает нагрузку на подшипники, валы и саму ленту. Недостаточное натяжение может вызвать проскальзывание или нестабильную транспортировку.
Ремень должен двигаться по центру и плавно на всем протяжении рабочего хода. Регулировка центровки выполняется до перехода системы к электрическому вводу в эксплуатацию и функциональному тестированию.
Осмотр точек передачи
Для линий по производству банок точки передачи требуют особого внимания. Различия в высоте, зазоры между секциями конвейера и резкие изменения скорости могут привести к опрокидыванию, столкновению или накоплению банок.
Инженерная команда должна проверить переход между соединёнными конвейерами и подтвердить, что конструкция точки передачи соответствует реальным параметрам продукции и скорости линии.
Этап 5: Электрическая интеграция и регулирование скорости
После механической сборки устанавливается и проверяется электрическая система управления.
В зависимости от проекта конфигурация управления может включать ПЛК, преобразователь частоты, защиту электродвигателей, аварийные цепи останова, фотоэлектрические датчики и другие устройства обнаружения.
Систему управления можно настроить для поддержки таких функций, как:
Управление запуском и остановом.
Регулируемая скорость транспортировки.
Обнаружение изделий и координация их передачи.
Контроль накопления или заторов, где это требуется.
Блокировка совместной работы с оборудованием на предыдущих и последующих участках линии.
Индикация аварийных сигналов и поддержка устранения неисправностей.
Для конвейера, интегрированного в линию по производству банок, логика управления должна быть разработана с учётом всего процесса передачи. Конвейер, работающий с правильной скоростью в изоляции, может всё равно вызывать проблемы, если он не синхронизирован с оборудованием, расположенным до и после него.
Окончательная архитектура управления зависит от количества секций конвейера, последовательности работы, требований к безопасности и существующей системы автоматизации заказчика.
Этап 6: Осмотр и испытания на заводе-изготовителе
Перед отгрузкой завершённый конвейер должен пройти систематический осмотр и испытания.
Механический контроль
Инженеры проверяют раму, крепёжные элементы, ролики, центровку ленты, устройство натяжения и защитные ограждения, а также доступные точки технического обслуживания. Также производится осмотр приводной системы на предмет аномальной вибрации, шума или перегрева во время работы.
Электрические и функциональные испытания
Команда проверяет направление вращения двигателя, регулировку скорости, реакцию датчиков, работу управляющих функций и срабатывание аварийной остановки. При наличии — конвейер тестируется совместно с соответствующим оборудованием.
Испытания в рабочем режиме
Конвейер запускается для оценки устойчивости работы и выявления таких проблем, как отклонение ленты, проскальзывание, аномальный шум и нестабильность транспортировки.
Если это предусмотрено техническим заданием проекта, испытания могут включать представительные изделия или нагрузки, а также продолжительное испытание в непрерывном режиме.
Критерии заводского приёмочного тестирования должны быть согласованы заранее. К ним могут относиться требуемая скорость транспортировки, грузоподъёмность, последовательность работы, функции безопасности и требования к интерфейсам.
Проверка в соответствии с заданными критериями обеспечивает более содержательный контроль качества по сравнению с простым подтверждением запуска двигателя.
Этап 7: Окончательный контроль качества и подготовка к отгрузке
После проведения испытаний конвейер готовится к отправке.
Окончательный осмотр может включать следующие пункты:
Общие габаритные размеры и интерфейсы подключения.
Состояние ремня и его центровка.
Установку двигателя, редуктора и электрических компонентов.
Установку защитных ограждений и функционирование аварийной остановки.
Маркировку кабелей и электрическую документацию.
Запасные части и инструкции по техническому обслуживанию, если они предусмотрены контрактом.
Защитная упаковка, пригодная для транспортировки.
Для зарубежных проектов чёткие чертежи монтажа, электрическая информация и детали подключения помогают снизить неопределённость в ходе монтажа и пусконаладочных работ.
Затем конвейер упаковывается в соответствии с условиями отгрузки и готовится к доставке на объект заказчика.
Что определяет качество конвейера с приводом от барабана?
Производственный процесс включает несколько этапов, однако три фактора заслуживают особого внимания.
Во-первых, механическая точность. Жёсткая рама, правильно выровненные ролики и корректно натянутый ремень снижают проблемы с центровкой и избыточный износ.
Во-вторых, согласование приводной системы. Двигатель, редуктор, ремень и система управления должны подбираться как согласованный комплект. Надёжные электрические компоненты не способны компенсировать ошибки в проектировании приводной системы.
В-третьих, интеграция и испытания. Конвейер должен надежно работать в реальных условиях эксплуатации и плавно передавать изделия на связанное оборудование.
Эти факторы особенно важны, когда конвейер является частью крупной автоматизированной производственной линии, поскольку даже незначительная проблема с передачей может привести к остановке нескольких связанных процессов.
Может ли конвейерные системы Baoli
Hubei Baoli Technology специализируется на вспомогательном автоматическом оборудовании для линий по производству трёхсоставных жестяных банок. В её ассортимент входят конвейерные системы, оборудование для обработки листов, оборудование для обработки банок, паллетайзеры и решения для упаковки на завершающем этапе производства.
Конфигурации конвейеров разрабатываются с учётом требований заказчика к транспортировке, планировки завода, габаритов изделий и подключения к другому оборудованию. В зависимости от области применения решение может включать ленточные, цепные, сетчатые, магнитные или другие подходящие типы конвейеров.
Для проектов, требующих полного процесса передачи материалов, инженерная команда также может рассмотреть, как отдельные секции конвейера соединяются с оборудованием верхнего потока, оборудованием для паллетирования и системами упаковки нижнего потока.
Вместо выбора оборудования исключительно по цене производители должны оценивать качество конструкции, соответствие приводной системы, интеграцию управления, ремонтопригодность и способность поставщика поддерживать всё приложение в полном объёме.
Заключение
Производственный процесс ленточного конвейера с приводом начинается с анализа области применения и продолжается через подбор материалов, изготовление рамы, сборку приводной системы, электрическую интеграцию и заводские испытания.
Каждый этап способствует устойчивости готового конвейера, сроку его службы и надёжной работе в составе автоматизированной производственной линии.
Если вы планируете проект конвейера для предприятия по производству банок, сообщите компании Baoli размеры ваших изделий, требуемую скорость транспортировки, компоновку конвейера и требования к подключению. Эти данные помогут определить подходящую конфигурацию для вашей производственной линии.
Содержание
- Этап 1: Определение эксплуатационных требований к конвейеру
- Этап 2: Выбор исходных материалов и ключевых компонентов
- Этап 3: Изготовление каркаса и механическая обработка
- Этап 4: Сборка приводной системы и конвейерной ленты
- Этап 5: Электрическая интеграция и регулирование скорости
- Этап 6: Осмотр и испытания на заводе-изготовителе
- Этап 7: Окончательный контроль качества и подготовка к отгрузке
- Что определяет качество конвейера с приводом от барабана?
- Может ли конвейерные системы Baoli
- Заключение