 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
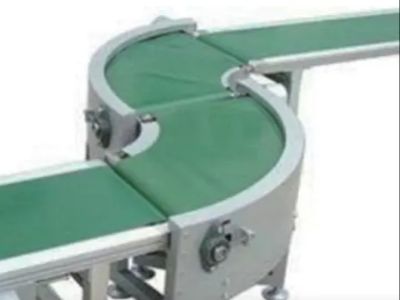
Proces produkcyjny napędzanego taśmy transportowej: od surowca do gotowego produktu – każdy etap drogi
Niezawodny przenośnik taśmowy do transportu puszek zaczyna się od więcej niż tylko silnika i taśmy przenośnikowej. Jego wydajność zależy od precyzyjnego wykonania ramy, prawidłowego dobrania komponentów napędowych, odpowiedniego napięcia taśmy, stabilnej kontroli prędkości oraz kompleksowych testów fabrycznych. Dla zakładów produkujących puszki te szczegóły zapewniają płynny transport materiałów, ograniczają nieplanowane postoje i pozwalają na efektywne funkcjonowanie połączonych urządzeń produkcyjnych.
W Hubei Baoli Technology systemy taśmociągów są projektowane z uwzględnieniem wymagań produkcyjnych, układu fabryki oraz sprzętu, z którym muszą być połączone. Oto jak przemysłowy przesyłowiec pasowy przechodzi od wstępnego etapu projektowania do gotowego systemu gotowego do instalacji.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Krok 1: Określenie wymagań eksploatacyjnych taśmociągu
Zanim rozpocznie się produkcja, zespół inżynierów musi zrozumieć, jak taśmociąg będzie funkcjonował w linii produkcyjnej.
Główne kwestie do rozważenia to:
Zastosowanie taśmociągu: Czy system obsługuje puszki, elementy, kartony czy palety.
Wymiary produktu: Średnica, wysokość, waga oraz stabilność przewożonych przedmiotów.
Wymagana wydajność: Docelowa prędkość produkcji oraz szybkość przesyłu na sprzęcie znajdującym się przed i za taśmociągiem.
Układ fabryczny: Długość, szerokość, zmiany poziomu, odcinki zakrętowe oraz dostępna przestrzeń do instalacji taśmociągu.
Środowisko pracy: Temperatura, pył, wilgoć, wymagania dotyczące czyszczenia oraz wymagania dotyczące materiałów stykowych.
Wymagania kontrolne: Samodzielna praca lub integracja z innym wyposażeniem linii produkcyjnej.
Te szczegóły określają konstrukcję taśmy transportowej, specyfikację taśmy, moc napędu, układ czujników oraz strategię sterowania. Poprawnie zaprojektowana taśma transportowa do puszek powinna dopasować się do procesu produkcyjnego, a nie zmuszać klienta do przeprojektowania całej linii wokół tego sprzętu.
Krok 2: Dobór surowców i kluczowych komponentów
Wybór materiałów i komponentów ma bezpośredni wpływ na stabilność taśmy transportowej, jej czas użytkowania oraz wymagania serwisowe.
Rama taśmy transportowej i materiały konstrukcyjne
Rama musi zapewniać wystarczającą sztywność, aby wspierać taśmę transportową i utrzymywać jej prawidłową geometrię podczas pracy. Stal węglowa z odpowiednim powłoką ochronną stanowi praktyczny wybór w wielu zastosowaniach przemysłowych. Stal nierdzewna może zostać zastosowana tam, gdzie uzasadnione jest jej użycie ze względu na odporność na korozję, wymagania higieniczne lub czyszczeniowe.
Wybór zależy od środowiska pracy, a nie tylko od wyglądu gotowego urządzenia.
Pasek, wałki, łożyska i elementy przekładni
Materiał paska musi być dopasowany do transportowanego produktu, prędkości pracy, warunków obciążenia oraz wymaganych właściwości tarcia. Wałki, osie, łożyska i elementy przekładni należy dobierać zgodnie z oczekiwanym obciążeniem i cyklem pracy.
W zastosowaniach związanych z produkcją puszek projekt musi również uwzględniać odstępy między produktami, płynne przejścia między sekcjami oraz ryzyko przewracania się, zderzania się lub gromadzenia się puszek w punktach przejściowych.
Silnik napędowy i komponenty elektryczne
System napędowy stanowi rdzeń przenośnika paskowego do transportu puszek. Silnik i przekładnia muszą zapewniać wystarczający moment rozruchowy i zdolność roboczą bez nadmiernego przewymiarowania.
W konfiguracji przemysłowej średnio- do wysokoprezycyjnej system elektryczny może obejmować:
PLC firmy Siemens do sterowania programowalnego.
Rozwiązania napędowe i sterujące firmy Siemens, Schneider Electric lub Mitsubishi, w zależności od projektu.
Składniki elektryczne niskonapięciowe firmy Schneider Electric.
Przemysłowe czujniki dobrane do produktu, odległości wykrywania oraz warunków eksploatacji.
Składniki pneumatyczne, tam gdzie są wymagane, mogą być dobrane spośród sprawdzonych dostawców, takich jak SMC. Ostateczne marki i modele składników należy potwierdzić zgodnie ze specyfikacją techniczną klienta i ofertą cenową.
Wybór renomowanych składników to tylko część procesu. Równie ważne są prawidłowe doboru rozmiarów, profesjonalne okablowanie, odpowiednia ochrona oraz spójne standardy montażu.
Krok 3: Wykonanie konstrukcji ramy i obróbka mechaniczna
Po zatwierdzeniu projektu i materiałów produkcja przechodzi do etapu wykonania konstrukcji ramy.
Proces ten zwykle obejmuje cięcie surowych materiałów, obróbkę punktów połączenia, spawanie elementów konstrukcyjnych oraz przygotowanie powierzchni montażowych. Po wykonaniu konstrukcji sprawdzane są kluczowe wymiary i położenie punktów montażowych w odniesieniu do rysunków inżynierskich.
W przypadku przenośnika taśmowego należy zwrócić szczególną uwagę na:
Prostoliniowość ramy i sztywność konstrukcyjną.
Równoległość ustawienia wałków i osi.
Dokładne położenie punktów montażu silnika i przekładni.
Jednolite podparcie wzdłuż całej długości przenośnika.
Odpowiednie obróbki powierzchniowe dostosowane do warunków eksploatacji.
Niedoskonała równoległość ramy może prowadzić do problemów z prowadzeniem taśmy, nieregularnego zużycia oraz nadmiernego obciążenia łożysk i elementów napędowych.
Dobrze wyprodukowana rama stanowi podstawę dokładnej montażu i stabilnej, długotrwałej pracy.
Krok 4: Montaż układu napędowego i taśmy przenośnikowej
Jest to jeden z najważniejszych etapów procesu produkcji taśmy transportowej napędzanej wałkami.
Silnik, przekładnia, wałek napędowy, wałki zwrotne, taśma oraz mechanizm napięcia muszą działać razem jako zintegrowany system.
Montaż silnika napędowego i przekładni
Silnik i przekładnia są montowane zgodnie z projektem, z uwzględnieniem dokładności mocowania, wyrównania przekazu oraz łatwości dostępu w celu późniejszego konserwowania.
Przełożenie napędu oraz moc silnika muszą odpowiadać wymaganej prędkości taśmy i obciążeniu transportowanemu. Sterowanie prędkością zmiennej może być stosowane, gdy proces produkcyjny wymaga regulowanych prędkości transportu.
Montaż taśmy i regulacja jej napięcia
Taśma jest montowana i regulowana tak, aby osiągnąć odpowiednie napięcie oraz prawidłową jezdność. Zbyt duże napięcie może zwiększyć naprężenia w łożyskach, wałach oraz samej taśmie. Zbyt małe napięcie może powodować poślizg lub niestabilny transport.
Pasek powinien poruszać się centralnie i płynnie w całym zakresie pracy. Korekty pozycji paska wykonuje się przed przejściem do uruchomienia układu elektrycznego oraz testów funkcjonalnych.
Inspekcja punktów przekazania
W liniach produkcyjnych do produkcji puszek punkty przekazania wymagają szczególnej uwagi. Różnice wysokości, szczeliny między odcinkami taśmy transportowej oraz nagłe zmiany prędkości mogą powodować przewracanie się puszek, ich zderzenia lub gromadzenie się.
Zespół inżynieryjny powinien zweryfikować przejście między połączonymi taśmami transportowymi oraz potwierdzić, że układ przekazania jest zgodny z rzeczywistym produktem i prędkością linii.
Krok 5: Integracja elektryczna i kontrola prędkości
Po montażu mechanicznym instaluje się i sprawdza układ sterowania elektrycznego.
W zależności od projektu konfiguracja sterowania może obejmować sterownik PLC, przemiennik częstotliwości, zabezpieczenie silnika, obwody awaryjnego zatrzymania, czujniki fotoelektryczne oraz inne urządzenia wykrywające.
Układ sterowania można skonfigurować tak, aby obsługiwał funkcje takie jak:
Sterowanie uruchamianiem i zatrzymywaniem.
Regulowana prędkość transportu.
Wykrywanie produktu i koordynacja jego przekazywania.
Monitorowanie gromadzenia się lub zablokowania, tam gdzie jest to wymagane.
Współpraca z urządzeniami poprzedzającymi i następnymi w linii.
Wskaźniki alarmowe oraz wsparcie w diagnozowaniu usterek.
W przypadku taśmy transportowej zintegrowanej z linią produkcyjną puszek logika sterowania powinna być zaprojektowana z uwzględnieniem całego procesu przekazywania. Taśma działająca z odpowiednią prędkością w izolacji może nadal powodować problemy, jeśli nie jest zsynchronizowana z urządzeniami znajdującymi się przed nią i za nią.
Ostateczna architektura sterowania zależy od liczby odcinków taśmy transportowej, kolejności działania, wymagań bezpieczeństwa oraz istniejącego systemu automatyki klienta.
Krok 6: Inspekcja fabryczna i testy wydajnościowe
Przed dostawą ukończona taśma transportowa powinna zostać poddana systematycznej inspekcji i testom.
Inspekcja mechaniczna
Inżynierowie sprawdzają konstrukcję ramy, elementy zaczepne, wałki rolkowe, prowadzenie taśmy, układ napinania oraz osłony i łatwo dostępne punkty konserwacji. System napędowy jest również inspekcjonowany pod kątem nietypowych wibracji, hałasu lub przegrzewania w trakcie pracy.
Testy elektryczne i funkcjonalne
Zespół weryfikuje kierunek obrotów silnika, regulację prędkości, reakcje czujników, funkcje sterowania oraz działanie awaryjnego zatrzymania. W odpowiednich przypadkach taśmociąg jest testowany razem z powiązanym sprzętem.
Testy eksploatacyjne
Taśmociąg jest uruchamiany w celu oceny stabilności pracy oraz wykrycia problemów takich jak odchylenie taśmy, poślizg, nietypowy hałas lub niestabilne transportowanie materiałów.
Gdy specyfikacja projektowa tego wymaga, testy mogą obejmować reprezentatywne produkty lub obciążenia oraz dłuższy test ciągłej pracy.
Kryteria akceptacji fabrycznej powinny zostać uzgodnione z wyprzedzeniem. Mogą one obejmować wymaganą prędkość transportu, nośność, sekwencję działania, funkcje bezpieczeństwa oraz wymagania dotyczące interfejsów.
Testowanie zgodnie z określonymi kryteriami zapewnia bardziej istotną kontrolę jakości niż po prostu potwierdzenie, że silnik się uruchamia.
Krok 7: Ostateczne kontrole jakości i przygotowanie do dostawy
Po przeprowadzeniu testów taśmociąg jest przygotowywany do wysyłki.
Ostateczna inspekcja może obejmować:
Ogólne wymiary oraz interfejsy połączeniowe.
Stan paska oraz jego prowadzenie.
Montaż silnika, przekładni i komponentów elektrycznych.
Zabezpieczenia bezpieczeństwa oraz funkcje awaryjnego zatrzymania.
Identyfikację kabli oraz dokumentację elektryczną.
Części zamienne oraz instrukcje konserwacji, o ile są one zawarte w umowie.
Opakowanie ochronne odpowiednie do transportu.
Dla projektów zagranicznych jasne rysunki montażowe, informacje elektryczne oraz szczegóły połączeń mogą pomóc zmniejszyć niepewność podczas montażu i uruchamiania.
Taśmociąg jest następnie pakowany zgodnie z ustaleniami dotyczącymi wysyłki i przygotowywany do dostarczenia do obiektu klienta.
Co decyduje o jakości taśmociągu napędzanego wałkiem napędowym?
Proces produkcyjny obejmuje kilka etapów, ale trzy czynniki zasługują na szczególną uwagę.
Po pierwsze – dokładność mechaniczna. Sztywna konstrukcja ramy, prawidłowo wyjustowane wałki oraz odpowiednio nastawiona taśma zmniejszają problemy z wyśrodkowaniem taśmy i nadmiernym zużyciem.
Po drugie – dopasowanie układu napędowego. Silnik, przekładnia, taśma oraz system sterowania muszą być dobrane jako spójny zestaw. Renomowane komponenty elektryczne nie zrekompensują błędnie zaprojektowanego układu napędowego.
Po trzecie – integracja i testowanie. Taśmociąg musi działać niezawodnie w rzeczywistych warunkach eksploatacyjnych i przekazywać produkty płynnie do sprzętu połączonego.
Te czynniki są szczególnie istotne, gdy taśmociąg stanowi część większej zautomatyzowanej linii produkcyjnej, ponieważ nawet niewielki problem z przekazywaniem może przerwać kilka powiązanych procesów.
Czy systemy taśmociągowe firmy Baoli
Hubei Baoli Technology specjalizuje się w wyposażeniu pomocniczym do zautomatyzowanych linii produkcyjnych puszek trójskładnikowych z blachy cynowanej. Do jej oferty należą m.in. systemy taśmociągowe, urządzenia do obsługi arkuszy, urządzenia do obsługi puszek, paletyzatory oraz rozwiązania opakowaniowe na końcu linii.
Konfiguracje taśmociągów mogą być opracowywane z uwzględnieniem wymagań klienta dotyczących transportu materiałów, układu fabryki, wymiarów produktów oraz połączeń z innym sprzętem. W zależności od zastosowania rozwiązanie może obejmować taśmociągi pasowe, łańcuchowe, siatkowe, magnetyczne lub inne odpowiednie układy transportowe.
Dla projektów wymagających pełnego procesu transferu materiałów zespół inżynieryjny może również rozważyć sposób połączenia poszczególnych sekcji taśmociągu z maszynami w górnej części linii, urządzeniami do paletyzacji oraz systemami opakowawczymi w dolnej części linii.
Zamiast wybierać urządzenia wyłącznie na podstawie ceny, producenci powinni ocenić jakość konstrukcyjną, odpowiedniość układu napędowego, integrację sterowania, łatwość konserwacji oraz zdolność dostawcy do obsługi całej aplikacji.
Wniosek
Proces produkcji taśmociągów z napędem kaniowym rozpoczyna się od zrozumienia zastosowania i obejmuje dobór materiałów, wykonywanie ramy, montaż układu napędowego, integrację elektryczną oraz testy fabryczne.
Każdy etap przyczynia się do stabilności gotowego taśmociągu, jego czasu użytkowania oraz zdolności niezawodnej pracy w zautomatyzowanej linii produkcyjnej.
Jeśli planujesz projekt taśmy transportowej dla zakładu produkującego puszki, podaj firmie Baoli wymiary swoich produktów, wymaganą prędkość transportu, układ taśmy oraz wymagania dotyczące połączeń. Te informacje pomogą określić odpowiednią konfigurację dla Twojej linii produkcyjnej.
Spis treści
- Krok 1: Określenie wymagań eksploatacyjnych taśmociągu
- Krok 2: Dobór surowców i kluczowych komponentów
- Krok 3: Wykonanie konstrukcji ramy i obróbka mechaniczna
- Krok 4: Montaż układu napędowego i taśmy przenośnikowej
- Krok 5: Integracja elektryczna i kontrola prędkości
- Krok 6: Inspekcja fabryczna i testy wydajnościowe
- Krok 7: Ostateczne kontrole jakości i przygotowanie do dostawy
- Co decyduje o jakości taśmociągu napędzanego wałkiem napędowym?
- Czy systemy taśmociągowe firmy Baoli
- Wniosek