 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Hvordan velge en maskin for fremstilling av blikkbokser i tre deler Leverandør
De fleste henvendelsene vi mottar handler ikke om «hva koster denne maskinen?», men om «kan dere reparere det jeg allerede har?» eller «kan dere designe noe som passer våre spesifikke blikkboksmål?». Noen ting som bør sjekkes før du binder deg til en leverandør:
- Tilpasset ingeniørløsning, ikke standardiserte maskiner fra katalog. Blikkboksspesifikasjoner, anleggsoppsett og tykkelse på tinplate varierer. En leverandør som bygger etter en fast katalog vil få deg til å tilpasse din prosess til deres maskin, ikke motsatt.
- Helinje-erfaring, ikke kun ekspertise på enkeltstasjoner. Et selskap som bare bygger sveiseutstyr vil ha problemer med å forklare hvorfor ovnen og kantformeren deres ikke synkroniserer seg.
- Installasjon og produksjonsveiledning på stedet. Utstyr som ankommer uten innkjøringsstøtte koster vanligvis mer i driftsavbrott enn det sparte på fakturaen.
- Responsiv ettersalgstjeneste. Spør hvor raskt de kan sende en tekniker eller reservedeler til anlegget ditt, ikke bare hva som er dekket av garantien.
- Erfaring fra samme bransje. Drikke- og matkonservelinjer har andre hygienekrav og beleggskrav enn industrielle blikkbokser — sørg for at leverandørens erfaring faktisk samsvarer med produktet ditt.
Vi har bygget dette utstyret siden vi grunnla Baoli i 2011, og gründeren vår har vært i blikkboksindeksen siden 2003 — lang nok til å ha sett de fleste måtene en linje kan gå galt, selv før den er installert.
Hva er en tredelboks, og hvorfor er den fremdeles viktig
En tre-delers boks er nøyaktig det den lyder som: en sylindrisk kropp som er formet fra et flatt ark, med en topp- og bunnende som er sømmet på separat. Sammenlign dette med en to-delers boks, som er trukket og formet fra ett enkelt blank.
To-delers linjer dominerer karbonerte brusdrikkebokser, men tre-delers konstruksjon er fortsatt standarden for matbokser, spraybokser og mange generelle tinntønner – overalt hvor du trenger tykkere tinplåt, høyere boksprofiler eller lavere verktøyinvestering per SKU. For produsenter som kjører blandede boksstørrelser, er tre-delers linjer ofte det mer økonomiske valget på lang sikt, selv om prosessen har flere stasjoner.
Hele linjen, stasjon for stasjon
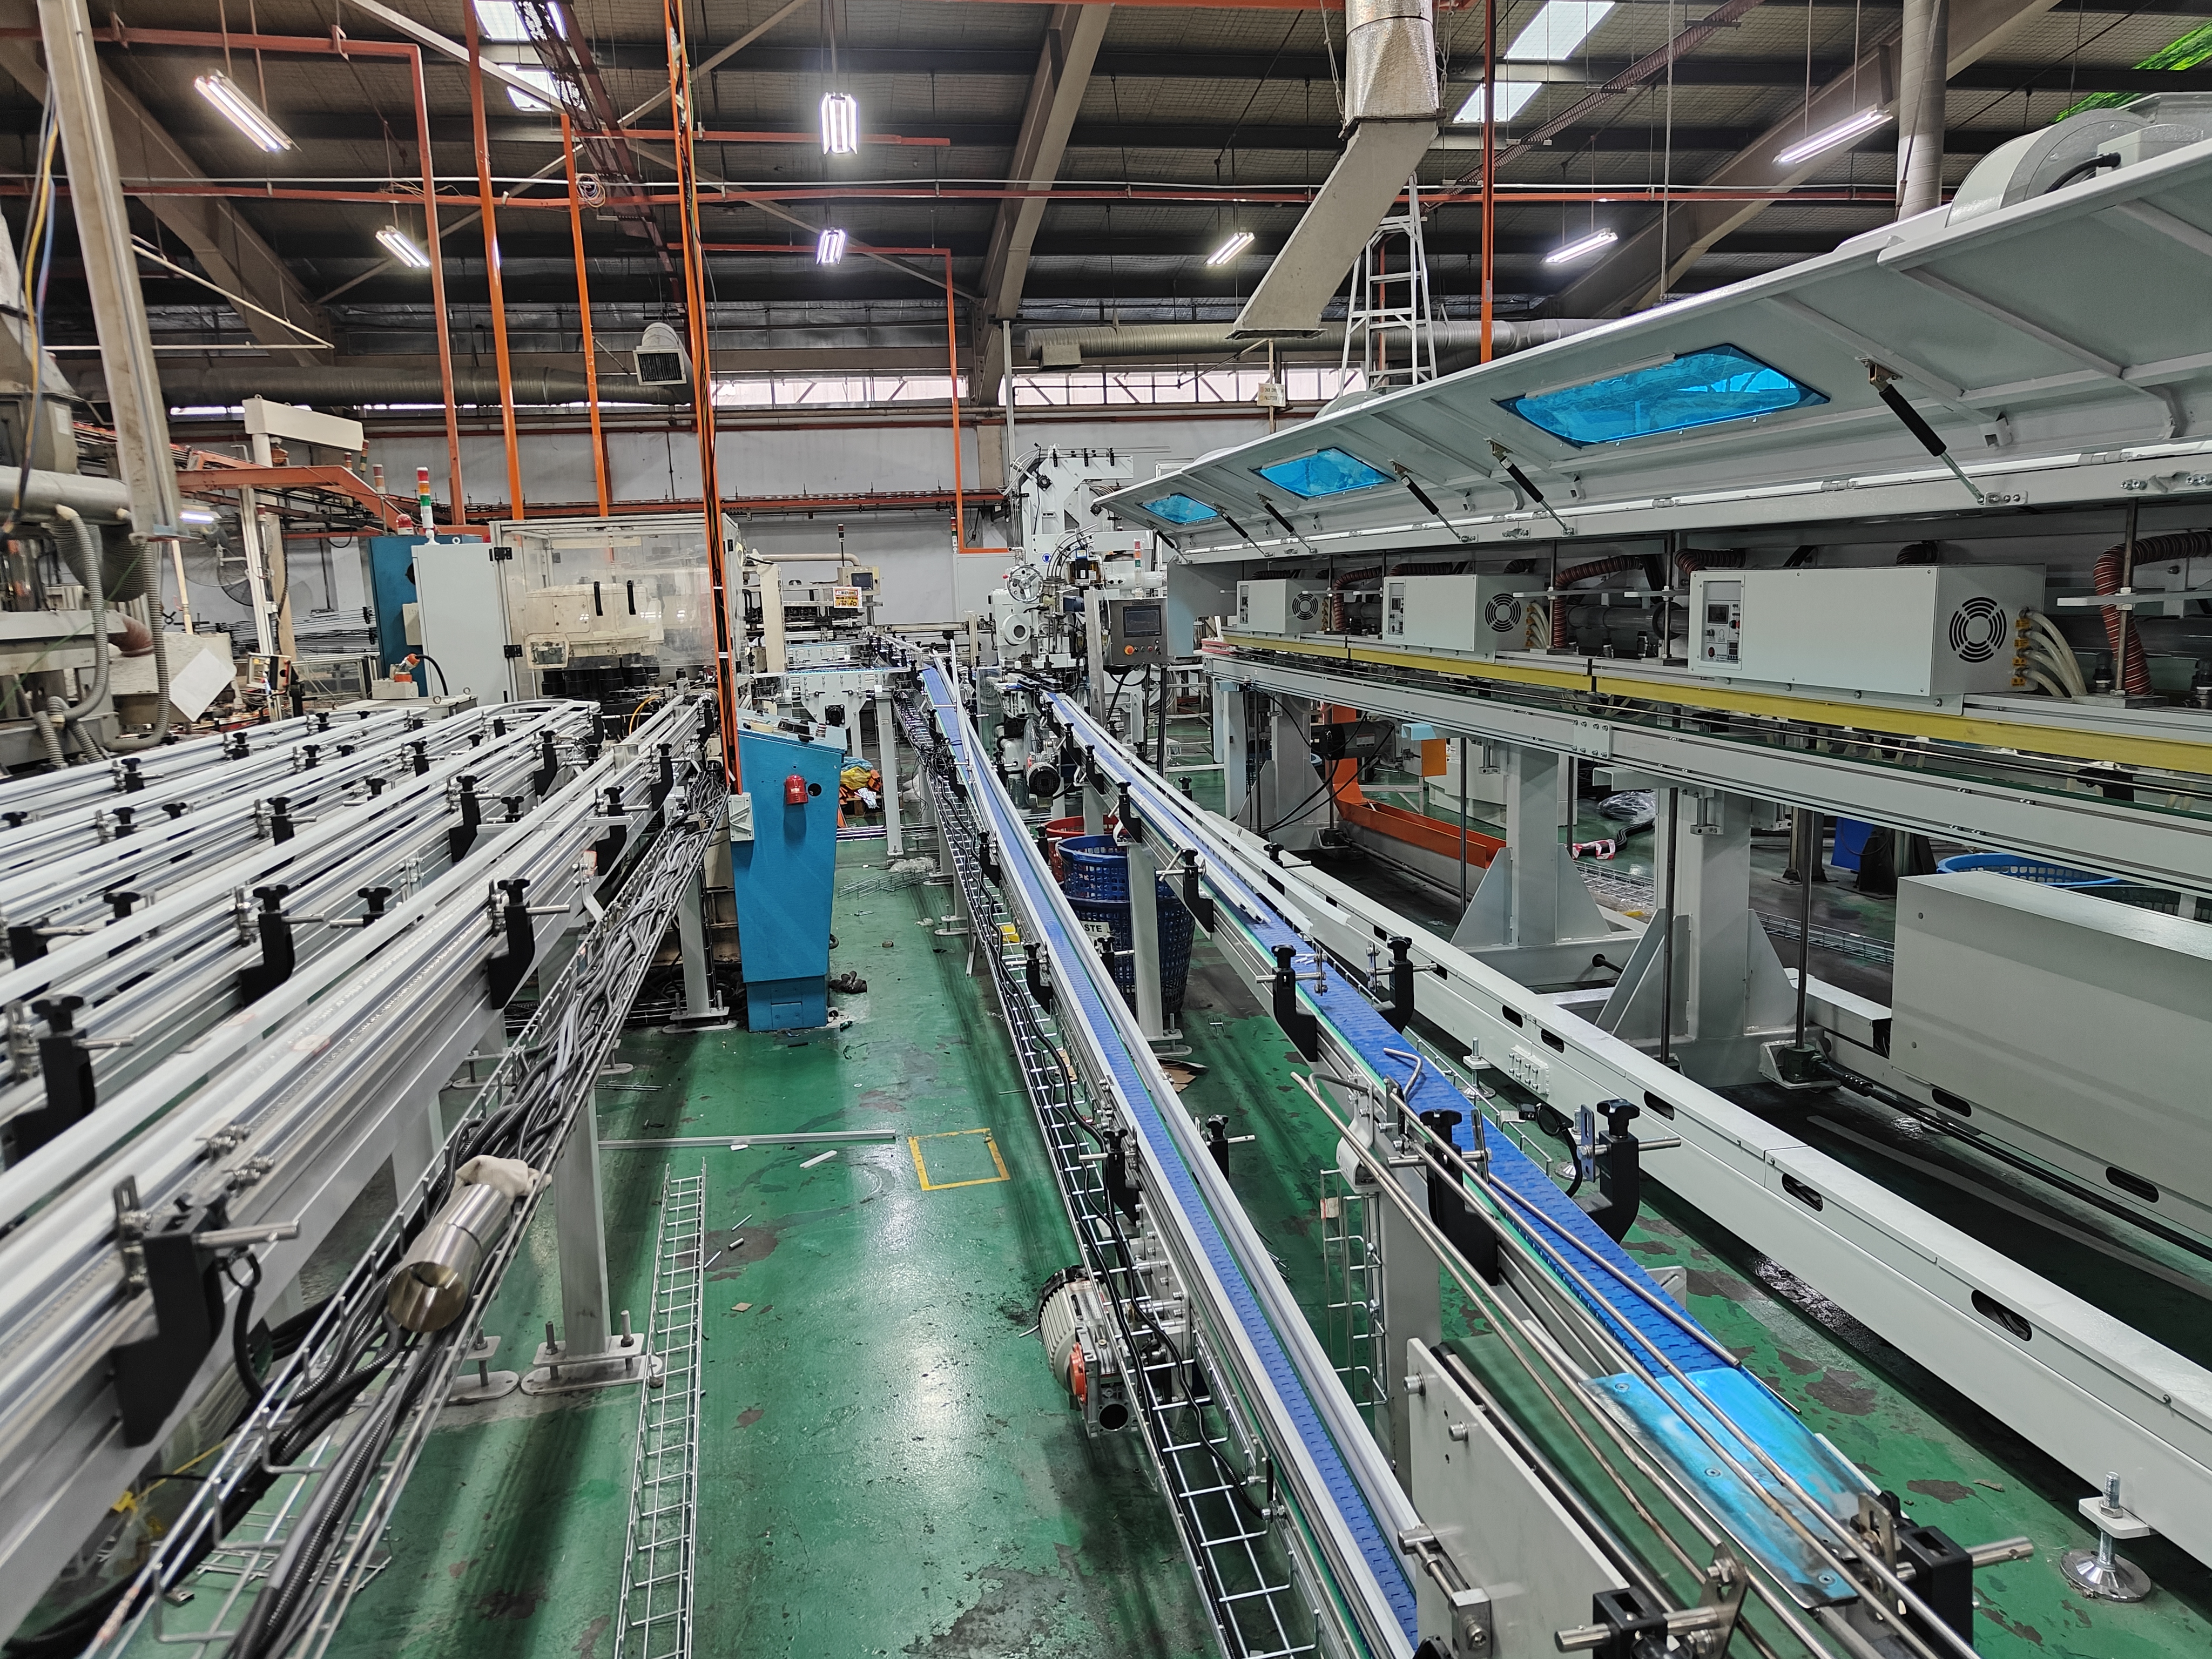
En fullstendig tre-delers bokslinje er en kjede av maskiner, og hver enkelt må matche gjennomstrømningen til de andre – en rask sveiseapparat som fôrer en langsom herdeovn skaper bare en flaskehals.
Tinpla tinplåttilførsel og arktransport Arkene føres fra tinnplaterstabelen inn i linjen, justeres og beveges gjennom forbehandlingen. Feil i denne fasen — feiljustert tilførsel eller uregelmessig avstand mellom arkene — fører til feil lenger nede i prosessen, som ikke blir synlige før boksen allerede er formet.
Kroppdannelse og sveising Arket rulles sammen til en sylinder og sidevevsveises. Her er dimensjonell nøyaktighet viktigst; en kropp som er litt unna rund vil føre til problemer ved flens- og seaming-fasene senere.
Herdeovn Etter sveising går bokskroppen gjennom en herdeovn for å herde innvendige/utvendige belegg over sveiseveven. Konsistent ovntemperatur og oppholdstid påvirker direkte korrosjonsbestandigheten, så dette stasjonen fortjener mer oppmerksomhet enn kjøpere vanligvis gir den under vurdering.
Flensing og innsnevring Kantene på bokskroppen flenses utover slik at lokkene kan seames på. For formede bokser skjer innsnevringen også her.
Lokk-tilføringssystem Bunnen og toppen blir ført inn, justert og plassert for sveising til blikkbekken. På høyhastighetslinjer må denne stasjonen holde farten uten feilfôring — et vanlig sviktsted på utstyr av lavere kvalitet.
Mellomstasjonsfrakt Ofte oversett, men dette er systemet som faktisk avgjør den virkelige linjehastigheten. En linje med utmerkede enkelmaskiner og et dårlig utformet fraktsystem mellom dem vil fortsatt prestere under forventningene.
Pallering, bånding og innpakking Ferdige blikkbekker stables, båndes og pakkes inn i folie for frakt. For anlegg som kjører flere SKU-er er det verdt å sjekke pallermaskinens fleksibilitet (å bytte pallmønster uten lang omstillingsperiode) før du kjøper.
Vanlige feil ved oppgradering av blikkbekklinje
Å kjøpe stasjoner enkeltvis uten å sikre at de passer sammen i linjen. En utmerket sveiser kombinert med en for liten ovn eller en dårlig tilpasset transportbånd flytter bare flaskehalsen til et annet sted.
Å overse energiforbruket i designfasen. Ovn- og tørkesystemer forbruker vanligvis mest energi på linja — dette er mye enklere å løse i utstyrsdesignfasen enn å ettermontere senere.
Å anslå for lavt tid for bytte mellom produkter. Hvis anlegget ditt produserer flere boksstørrelser, spør spesifikt om hvor lang tid det tar å bytte størrelse på hver enkelt stasjon, ikke bare på hele linja.
I fjor vår ringte en av kundene våre i Sørøst-Asia med et kjent problem: den eksisterende tinplaterlinja deres klarte å forme bokskroppene uten problemer, men flensstasjonen stoppet stadig etter noen tusen bokser. De trengte ikke en ny fabrikk — de trengte bare én stasjon gjenoppbygd slik at den kunne kommunisere riktig med resten av linja. Det er virkeligheten ved kjøp av utstyr for produksjon av tredelte bokser : Det handler sjelden om én enkelt maskin. Det handler om hvordan hver enkelt stasjon på linja samarbeider.
Hvis du vurderer en oppgradering av utstyr for produksjon av tredelte bokser — eller prøver å finne ut hva « utstyr for produksjon av 3-dels bokser « faktisk inkluderer alt før du ber om et tilbud — denne veiledningen går gjennom hele linjen, hva du bør se etter og hvor de fleste kjøpere gjør feil.
Ofte stilte spørsmål
Hva er forskjellen mellom utstyr for produksjon av tre-delte og to-delte blikkbokser? Tre-delte linjer danner kroppen fra et flatt ark og sveiser en søm, deretter festes begge endene separat. To-delte linjer trekker kroppen og én ende fra ett enkelt blank, noe som passer bedre for produksjon av drikkebokser i tynnere materiale og med høy hastighet.
Hvor lang tid tar det å installere en full tre-delte kan produksjonslinje ?Det avhenger av linjehastigheten og klarheten i anlegget, men en full linje — fra grunnlagsforberedelse til prøveproduksjon — tar vanligvis flere uker til noen måneder, inkludert igangsattelse og opplæring av operatører.
Kan en eksisterende blikkboks-linje oppgraderes i stedet for å byttes ut helt? Ofte ja. Mange anlegg trenger bare spesifikke stasjoner gjenoppbygd eller synkronisert — for eksempel kantingsenheten eller transporten mellom stasjoner — i stedet for en full utskifting av linjen.
Hvis du planlegger en ny linje eller feilsøker en eksisterende, er vi gjerne villige til å se på din nåværende oppsett og si deg ærlig om du trenger ny utstyr eller bare bedre integrasjon. Ta kontakt med oss og send inn spesifikasjonene for boksene dine samt detaljer om din nåværende linje, så går vi gjennom alternativene sammen med deg.
Se flere videoer fra vår YouTube-kanal: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE