 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Fremtiden for automatisering i Asia — pallere og depallere for tomatsausbokser
Denne artikkelen handler ikke om om man skal automatisere. Den handler om hvordan man velger riktig pallere for tomatsausbokser og, der den hører hjemme oppstrøms, riktig depallere for hermetisk konservmat — uten å betale for mye for et system som linja di ikke trenger.
En fabrikk for tomatsausbokser i Shandong installerte to nye boksproduserende linjer i fjor. Sveisemaskinene produserer 600 bokser per minutt. Stekeovnene holder temperaturen. Fyllingsmaskinene oppnår målproduksjonen allerede på første skift. Og så ankommer boksene slutten av linja.
På de siste 40 meterne løfter tre arbeidere per skift kasser, stablet dem på paller og pakker inn lasten manuelt. Under sommerens konservsesong klarer fabrikken knapt rekruttere nok personell til å dekke disse skiftene. Når noen melder fra, senkes hele linjas hastighet — fordi maskinene oppstrøms fortsetter å kjøre, og boksene stables opp.
Hvorfor linjer for tomatsausbokser er en spesiell utfordring for automatisering
Fylte tomatsausbokser er et annet fysikkproblem enn tomme bokser, og de fleste generiske pallplasseringsmaskiners spesifikasjoner feilaktig håndterer dette.
En fylt 400 g tomatsausboks veier omtrent seks ganger så mye som en tom boks. En full pall — for eksempel 48 kasser med 24 bokser hver — bærer nesten én ton produkt på et fotavtrykk på 1,1 m × 1,1 m. Denne lasten presser sammen de nederste lagene. Hvis pallplasseringsmaskinen setter den øverste kassen ned med selv en minimal fallhøyde, bukkes boksene under. Anlegget oppdager ikke dette før kunden åpner sendingen.
Slutten av produksjonslinjen er også der skaderapportene stiger kraftig. Å løfte kasser, gjentatt over en 8-timers skift, er den klassiske ergonomiske skaden — og det er også stasjonen som mest sannsynlig mangler personale i en stram arbeidsmarkedssituasjon.
Sammenlign dette med en drikkebokslinje. Tomme aluminiumsbokser er lette, tynne og billige å erstatte hvis én velter. En tomatsauslinje kan ikke tolerere samme tapshastighet. En skadet kasse betyr spilt produkt, ikke bare en falt beholder.
Status for automatisering i Asias hermetiskkonservindustri
Automatisering i Asias matpakkeindustri har gått forbi pilotfasen. Markedet for automatisering av emballasje i Asia-Stillehav-regionen nådde omtrent 30,3 milliarder dollar i 2026 og forventes å vokse til ca. 43,2 milliarder dollar innen 2031, med en samlet årlig vekstrate (CAGR) på 7,36 % – én av de raskest voksende regionene globalt innen denne kategorien. Spesifikt innen matpakking utgjør Asia-Stillehav-regionen allerede den største regionale andelen av det globale markedet, drevet av rask industrialisering i Kina, India og Søst-Asia.
To krefter ligger bak dette, og ingen av dem er spekulativ. For det første arbeidskostnadene: arbeidskostnadene i matsektoren har økt med omtrent 15 % de siste fem årene, en trend som hardest rammer stasjoner med høy volumproduksjon og gjentatte bevegelser – for eksempel pallisering – siden disse nøyaktig er rollene som både er fysisk krevende og lettest å automatisere. For det andre mattrygghet og eksportkonformitet: ettersom flere asiatiske produsenter sender varer til markeder med strengere hygienekrav og krav til sporebarhet, blir manuell håndtering ved slutten av produksjonslinjen en stadig vanskeligere standard å opprettholde konsekvent.
Robotikk ved linjens ende — spesielt pall- og eskepakking — er der dette først viser seg. Analytikere som følger robotikkmarkedet for matemballasje forventer at Asia-Stillehav-regionen vil vokse med ca. 14,2 % årlig sammensatt vekstrate (CAGR) fram til 2035, raskere enn hvilken som helst annen region, der pall- og eskepakking er blant de ledende anvendelsene ettersom anlegg søker automatisering som kan kjøres trygt ved siden av eksisterende manuelle stasjoner i stedet for å erstatte en hel linje på én gang.
For et anlegg som produserer tomatpuré i blikk er denne regionale trenden i tråd med den fysiske virkeligheten på fabrikkgulvet: fylte blikk er tunge, stapling er repetitiv, og det er vanligvis den første stasjonen der en arbeidskraftmangel eller en sikkerhetsulykke utløser samtalen om automatisering — uavhengig av hvordan resten av linjen ser ut.
Pallplasserer versus pallfjerner — hva løser hver av dem egentlig?
Disse to maskinene grupperes ofte sammen. De står på motsatte ender av anlegget og løser motsatte problemer.
Hvor pallplassereren plasseres i linjen
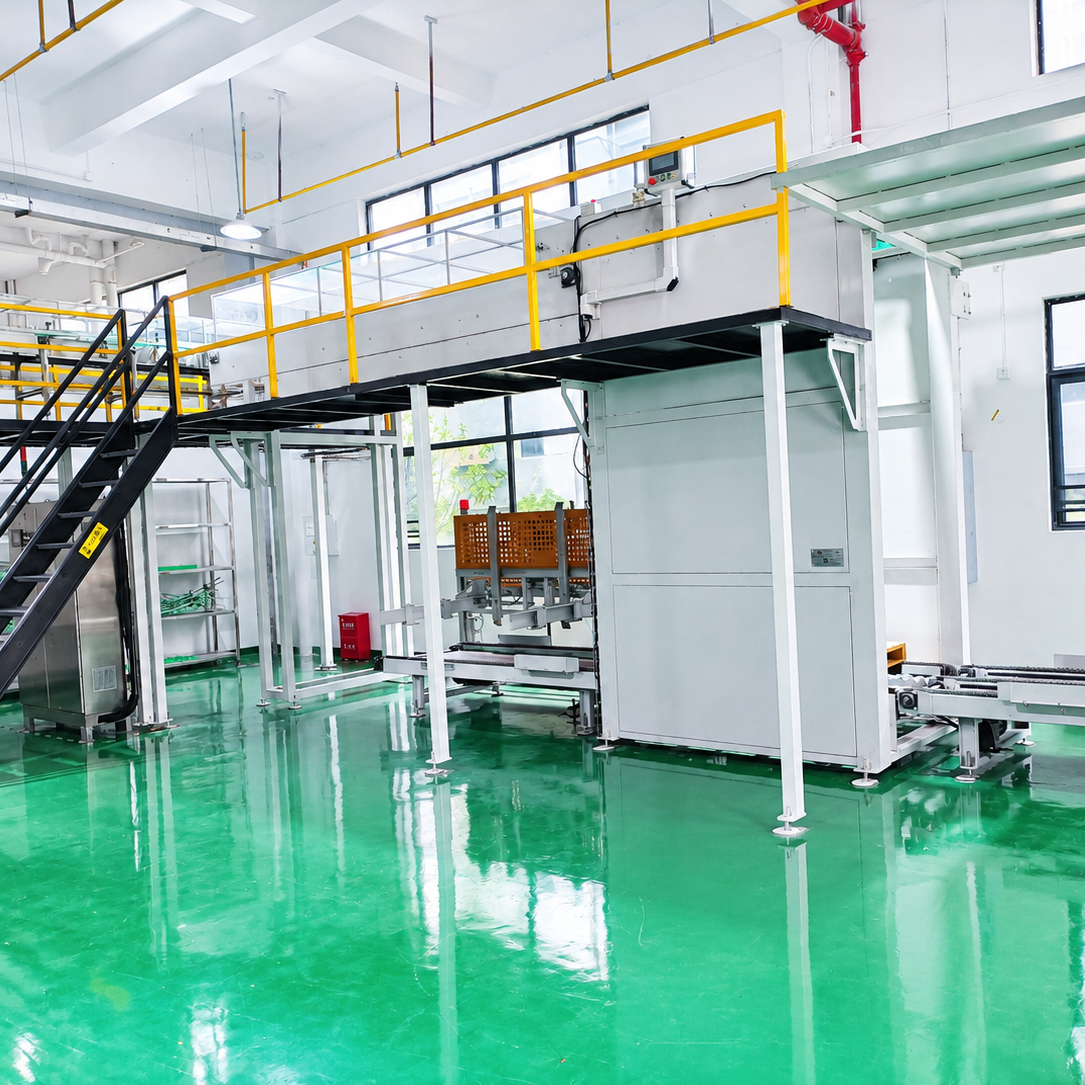
Palleteringsmaskinen er den siste maskinen før lageret. Den tar ferdig fylte, innpakket og krymppakket produkt, plasserer det på en tre- eller plastpall i et stabilt lagmønster og bygger opp en last som en gaffeltruck kan flytte uten at stabelen sklir.
På en moderne linje kjører palleteringsmaskinen ikke som en isolert enhet. Den kommuniserer med kassepakkeren foran i linja, sender signal om at en pall er full og overfører til en stretchwrapper . Dette er hva en riktig integrert automatisk pallføringssystem gjør — den absorberer den naturlige produksjonssvingningen fra linja foran og leverer en jevn last til logistikken.
Hvor depalleteringsmaskinen befinner seg i linja
Depalleteringsmaskinen står i begynnelsen av anlegget. Oppgaven dens er å ta tomme bokser — stablet på innkommende paller fra en boksleverandør — og føre dem inn i fyllingslinja én lag om gangen.
Dette er viktigere enn de fleste kjøpere innser. Hvis depalletisereren feilfôrer eller stanser, får fyllmaskinen ikke tilstrekkelig forsyning. En linje som produserer 600 blikk per minutt mister ti minutter produksjon hver gang en arbeider må klatre opp på en pall og fôre maskinen manuelt. En pålitelig depalletiserer for metallblikk er ikke spennende, men den er maskinen som avgjør om fyllmaskinen faktisk kjører med nominell hastighet.
Hva du bør se etter i en palletiserer eller depalletiserer for tomatpuré-blikk
Fire spesifikasjonspunkter skiller et system som vil holde i ti år fra ett som hele tiden krever feilsøking.
Dimensjoner lasten, ikke det tomme blikket. Dette er den vanligste feilen kjøpere gjør. Lastcellen og grepene på palletisereren er dimensjonert for fylt kassens vekt, ikke blikkets vekt. En 400 g tomatkasse veier omtrent like mye som en drikkekasse, men pallen bygges opp og lagene komprimeres på svært ulike måter. Be leverandøren gå gjennom din pallekonfigurasjon, ikke bare diameteren på ditt blikk.
Kippebeskyttelse og lagstabilitet. Fylte tomatmassetanker har et lavere tyngdepunkt enn tomme drikkebokser, men bunnlagene knuses under belastning. Søk etter en lagmønster-algoritme som innsnevres oppover i stabelen, og en klemme eller gaffel som ikke knuser ytre kassefolien når den plukker.
PLC-håndtrykk. Maskinen du kjøper i dag må kunne kommunisere med en kassepakker du installerer om tre år. En kontrollarkitektur basert på Siemens er den praktiske standarden — ikke fordi Siemens er underliggende bedre, men fordi alle integratorer i Asia kan service den, og delene er tilgjengelige overalt.
Fleksibilitet for flere SKU-er. Tomatmassetankefabrikker produserer 70 g, 198 g, 400 g og 850 g bokser på samme linje i løpet av ett år. Hvis palliseringsmaskinen krever en mekaniker for å bytte verktøy ved hver SKU-bytte, vil den stå mesteparten av året i ventemodus under SKU-byttene. Hurtigbyttbare end-of-arm-verktøy er verd pengene.
Baoli's tilnærming til automatisert pallisering
Hubei Baoli Technology Co., Ltd. produserer hjelpeutstyr for tredelte boks-linjer – transportbånd, ovner, arktilførsel og emballasje ved linjens slutt. Det er viktig når du kjøper en palliseringsmaskin, fordi palliseringsmaskinen er bare like god som transportbåndet som leverer til den.
Vi dimensjonerer depalliseringsmaskinen, transportbåndsavsnittet og palliseringsmaskinen sammen, basert på din faktiske linjehastighet og pallformat. Elektrikken består av Siemens PLC med Schneider-komponenter; overflater som kommer i kontakt med bokser er laget av SUS304-stål. Maskinen er utformet for å integreres med hvilken som helst fyllings- og eskepakkmaskin du allerede har, ikke for å tvinge deg til å erstatte dem.
For anlegg som ikke kan stanse linjen for en full ombygging, utfører vi installasjonen i faser: en ny depalliseringsmaskin ett helg, palliseringsmaskinen seks uker senere, med innkjøring justert etter ditt produksjonskalender.
Hva dette betyr for anlegg som planlegger å automatisere de neste 1–2 årene
To praktiske tiltak.
Automatiser flaskehalsen først, ikke hele linjen. I de fleste tomatpuréfabrikker har pallisering den korteste tilbakebetalingstiden. Det er der arbeidskraften er dyr, risikoen for skader er reell og automasjonsteknologien er moden. Bruk kapitalutgiftene der før du omkonstruerer sveiseanlegget.
Velg en leverandør som vil service linjen om fem år, ikke bare selge maskinen i dag. En palliseringsmaskin med tre års garanti og en reservedelsavdeling 2000 km unna er ikke billigere enn en dyrere maskin med lokale ingeniører. Be leverandøren om referanser i samme region før du ber om tilbud.
Konklusjon
Automasjon i Asias hermetikksektor er ikke en fremtidshistorie. Den skjer nå, stasjon for stasjon, på fabrikkgulvet. For en tomatpuréhermetikklinje er den første stasjonen som vanligvis automatiseres ofte den som arbeiderne allerede hater.
Hvis du planlegger en linjeutvidelse eller en oppgradering av linjens ende innen de neste 12 månedene, send oss spesifikasjonene for boksene dine, pallstørrelsen og nåværende linjehastighet. Vi vil fortelle deg hva flaskehalsen faktisk er, og hvordan den rette pallstackeren eller pallavlasteren ser ut for ditt anlegg.
Ofte stilte spørsmål
Hva er forskjellen mellom en pallstacker og en pallavlaster i en kan produksjonslinje ?En pallstacker står ved linjens ende og stablet ferdig emballert produkt på paller til frakt. En pallavlaster står foran i linjen og laster av tomme bokser fra innkommende paller, slik at de kan gå inn i fyllingsmaskinen. De løser motsatte problemer, og en fullt automatisert linje trenger vanligvis begge deler.
Hvorfor er pallstabling vanskeligere for tomatpuré-bokser enn for tomme bokser? Fylte tomatmassetanker er tunge, og pallebelastningen nærmer seg én ton. Bunnlagene blir komprimert under lasten, så lagmønsteret og end-of-arm-verktøy må utformes med tanke på vekten av fylte kasser. Tomkanelinjer kan bruke mye lettere og billigere utstyr, fordi vekten av innholdet nesten er null.
Hvor raskt kan en fabrikk automatisere pallisering uten å stanse produksjonen? De fleste ettermonteringsløsninger for enkeltplass-palliserere eller -depalliserere settes i drift over ett eller to helger, mens den omkringliggende transportbåndseksjonen installeres parallelt. En full linjegjenoppbygging er et annet prosjekt og planlegges vanligvis i flere måneder i tråd med produksjonskalenderen din.
Se gjerne arbeidsvideoen fra vår YouTube-kanal:
Innholdsfortegnelse
- Hvorfor linjer for tomatsausbokser er en spesiell utfordring for automatisering
- Status for automatisering i Asias hermetiskkonservindustri
- Pallplasserer versus pallfjerner — hva løser hver av dem egentlig?
- Hva du bør se etter i en palletiserer eller depalletiserer for tomatpuré-blikk
- Baoli's tilnærming til automatisert pallisering
- Hva dette betyr for anlegg som planlegger å automatisere de neste 1–2 årene
- Konklusjon
- Ofte stilte spørsmål