 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Hoe kies je een machine voor het maken van drie-delige blikken Leverancier
De meeste vragen die we ontvangen, luiden niet: “Wat kost deze machine?”, maar eerder: “Kunt u repareren wat ik al heb?” of “Kunt u iets ontwerpen dat past bij onze specifieke blikafmeting?” Enkele zaken om te controleren voordat u een leverancier kiest:
- Maatwerktechniek, geen catalogusmachines. Blikspecificaties, fabrieksindelingen en tinplaatdikten variëren. Een leverancier die werkt met vaste catalogusmodellen dwingt u om uw proces aan te passen aan hun machine, in plaats van omgekeerd.
- Ervaring met de volledige lijn, niet met enkel een enkel station. Een bedrijf dat uitsluitend lasmachines bouwt, zal moeite hebben om uit te leggen waarom uw oven en uw flanger niet op elkaar zijn afgestemd.
- Installatie en productiebegeleiding ter plaatse. Apparatuur die zonder ondersteuning bij inbedrijfstelling wordt geleverd, leidt meestal tot hogere kosten door stilstand dan het bespaarde bedrag op de factuur.
- Snelle klantenservice na verkoop. Vraag hoe snel zij een technicus of reserveonderdeel naar uw fabriek kunnen sturen, niet alleen wat er onder de garantie valt.
- Bewijsbare ervaring binnen dezelfde branche. Lijnen voor drank- en voedingsmiddelen hebben andere hygiëne- en coatingvereisten dan industriële blikken — zorg ervoor dat de ervaring van de leverancier daadwerkelijk overeenkomt met uw product.
Wij bouwen deze apparatuur sinds de oprichting van Baoli in 2011; onze oprichter is al sinds 2003 actief in de blikproductie — lang genoeg om de meeste manieren te hebben gezien waarop een lijn al vóór de installatie fout kan gaan.
Wat is een driehoeksblik en waarom is het nog steeds belangrijk
Een blik met drie onderdelen is precies wat het klinkt: een cilindrisch lichaam dat is gevormd uit een platte plaat, met een afzonderlijk aangebrachte boven- en onderkant.
Lijnen voor blikken met twee onderdelen domineren de productie van blikken voor koolzuurhoudende frisdrank, maar constructie met drie onderdelen blijft de standaard voor voedselblikken, spuitblikken en vele algemene blikken — overal waar u dikker plaatstaal, hogere blikprofielen of lagere gereedschapsinvesteringen per SKU nodig hebt. Voor fabrikanten die verschillende blikafmetingen produceren, zijn lijnen voor blikken met drie onderdelen vaak op lange termijn de economischste keuze, ook al telt het proces meer stations.
De volledige lijn, station voor station
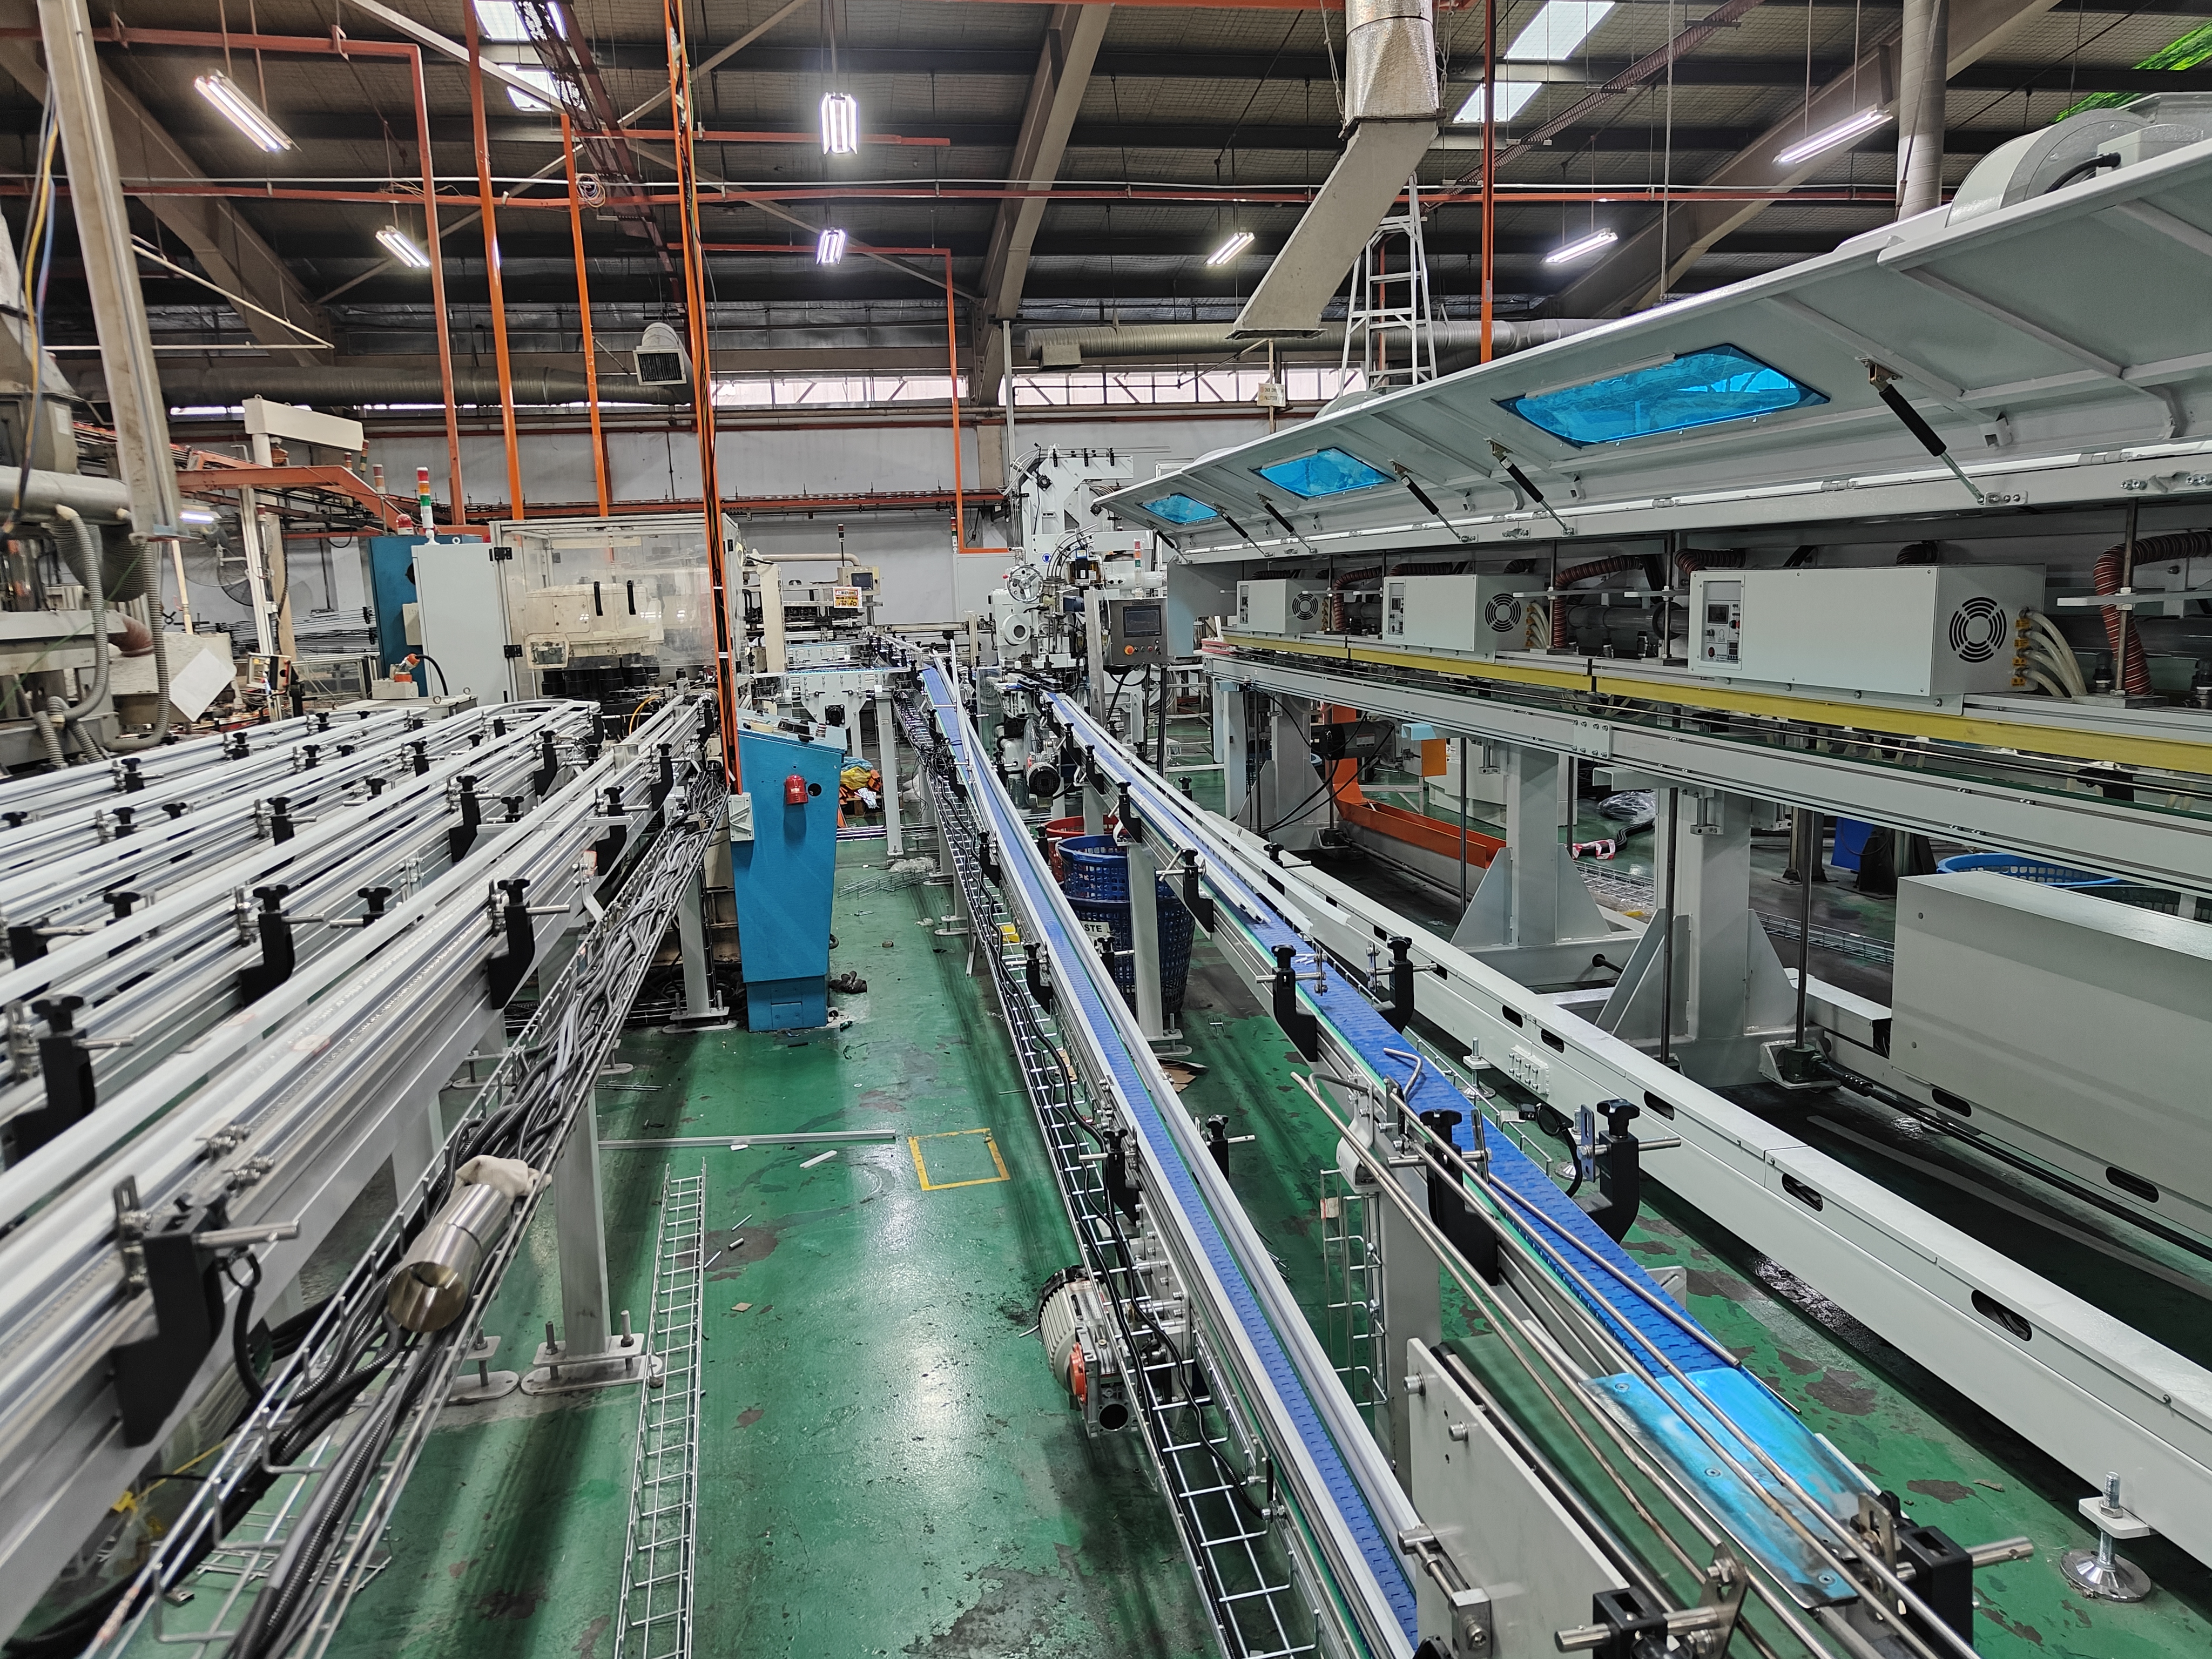
Een complete lijn voor blikken met drie onderdelen bestaat uit een keten van machines, en elke machine moet de doorvoersnelheid van de andere machines evenaren — een snelle lasmachine die een langzame droogoven voedt, veroorzaakt simpelweg een knelpunt.
Tinpla plaatvoeding en plaattransport De platen worden van de blikstapel in de lijn gevoerd, uitgelijnd en door de voorbehandeling geleid. Een fout in deze fase — bijvoorbeeld een verkeerd uitgelijnde aanvoer of ongelijke afstand tussen de platen — veroorzaakt defecten die pas zichtbaar worden nadat de blikken al gevormd zijn.
Lichaamsvorming en lassen De plaat wordt tot een cilinder gewalsd en de zijnaad wordt gelast. Hier is dimensionele nauwkeurigheid het belangrijkst; een lichaam dat zelfs iets afwijkt van de perfecte ronde vorm, veroorzaakt problemen bij de flens- en kantelstappen later.
Hardoventer Na het lassen gaat het bliklichaam door een uithardingsoven om de binnen- en buitencoating boven de lasnaad te laten uitharden. De consistentie van de oventemperatuur en de verblijftijd beïnvloeden direct de corrosieweerstand, dus deze station verdient meer aandacht dan kopers doorgaans tijdens de evaluatie geven.
Flensen en vernauwen De randen van het bliklichaam worden naar buiten geflenst zodat de deksels erop kunnen worden gekanteld. Bij gevormde blikken vindt het vernauwen hier ook plaats.
Dekseltoevoersysteem De einden worden ingevoerd, uitgelijnd en klaargezet voor het lassen aan het blikkenlichaam. Op hoogwaardige productielijnen moet deze station de pas houden zonder verkeerde invoer — een veelvoorkomend foutpunt bij minder kwalitatieve apparatuur.
Interstationaire transport Vaak over het hoofd gezien, maar dit is het systeem dat daadwerkelijk uw werkelijke lijnsnelheid bepaalt. Een lijn met uitstekende individuele machines en een slecht ontworpen transportsysteem tussen die machines presteert nog steeds ondermaats.
Palletiseren, banden en inpakken Gereedgemaakte blikken worden gestapeld, gebonden en met folie ingepakt voor verzending. Voor fabrieken die meerdere SKU’s draaien, is flexibiliteit van de palletiseerder (het wisselen van palletpatronen zonder lange insteltijd) een belangrijk aandachtspunt vóór aankoop.
Veelgemaakte fouten bij het upgraden van een blikkenproductielijn
Stations afzonderlijk kopen zonder rekening te houden met lijnafstemming. Een uitstekende lasmachine gecombineerd met een te kleine oven of een ongeschikte transportband verplaatst het knelpunt gewoon naar een andere plek.
Energieverbruik negeren in het ontwerpstadium. Oven- en droogsystemen zijn meestal de grootste energieverbruikers op de lijn — dit is veel eenvoudiger aan te pakken in de ontwerpfase van de apparatuur dan later via een retrofit.
Onderschatten van de oversteltijd. Als uw fabriek blikjes van meerdere afmetingen produceert, vraag dan specifiek hoe lang een afmetingswisseling duurt op elk station, niet alleen voor de gehele lijn.
Vorig voorjaar belde een van onze klanten in Zuidoost-Azië met een bekend probleem: hun bestaande tinplaatlijn kon het vormen van de blikjeslichamen prima aan, maar de plooi-station bleef elke paar duizend blikjes vastlopen. Ze hadden geen nieuwe fabriek nodig — ze hadden slechts één station nodig dat op de juiste manier met de rest van de lijn kon communiceren. Dat is de realiteit van het kopen van driehoekige-blikjesproductieapparatuur : het gaat zelden om één machine. Het gaat om hoe elk station op de lijn samenwerkt.
Als u een driehoekige-blikjesproductieapparatuur upgradet — of probeert uit te vinden wat " 3 pcs canmaking machinery " wordt daadwerkelijk inbegrepen voordat u een offerte aanvraagt — deze gids behandelt de volledige lijn, wat u moet opmerken en waar de meeste kopers fouten maken.
Veelgestelde vragen
Wat is het verschil tussen 3-delige en 2-delige blikkenproductie-apparatuur? Drie-delige lijnen vormen het lichaam uit een platte plaat en lassen een naad, waarna beide uiteinden afzonderlijk worden bevestigd. Twee-delige lijnen trekken het lichaam én één uiteinde uit één blanke plaat, wat geschikt is voor productie van drankblikken met dunne wanddikte en hoge snelheid.
Hoe lang duurt de installatie van een volledige 3-delige productielijn voor blikjes ?Dat hangt af van de lijnsnelheid en de gereedheid van de fabriek, maar een volledige lijn — van funderingsvoorbereiding tot proefproductie — duurt doorgaans enkele weken tot enkele maanden, inclusief inbedrijfstelling en operatoropleiding.
Kan een bestaande tinplaatblikkenlijn worden geüpgraded in plaats van volledig vervangen? Vaak wel. Veel fabrieken hebben slechts specifieke stations nodig die worden herbouwd of gesynchroniseerd — zoals de plooi-eenheid of het transport tussen stations — in plaats van een volledige vervanging van de lijn.
Als u van plan bent een nieuwe lijn op te zetten of problemen oplost bij een bestaande lijn, kijken we graag naar uw huidige opstelling en vertellen u eerlijk of u nieuwe apparatuur nodig hebt of gewoon een betere integratie. Neem contact met ons op met uw blikspecificaties en gegevens over uw huidige lijn, en wij begeleiden u stap voor stap door de mogelijke opties.
Bekijk meer video’s op ons YouTube-kanaal: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE