 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
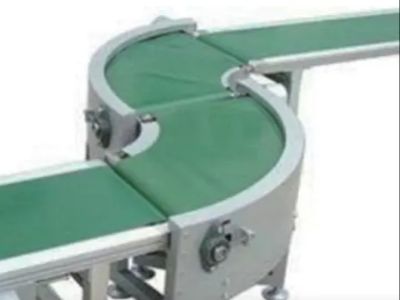
Productieproces van aandrijfriemtransportband: Van grondstof tot eindproduct, elke stap onderweg
Een betrouwbare riemtransportsysteem voor blikken begint met meer dan alleen een motor en een transportband. De prestaties hangen af van nauwkeurige framefabricage, goed afgestemde aandrijfcomponenten, juiste riemspanning, stabiele snelheidsregeling en grondige fabriekstests. Voor blikkenfabrieken dragen deze details bij aan een vlotte materiaaloverdracht, verminderen ongeplande stilstandtijd en zorgen ervoor dat gekoppelde productieapparatuur efficiënt blijft draaien.
Bij Hubei Baoli Technology worden transportsystemen ontworpen op basis van productievereisten, fabrieksindelingen en de apparatuur waarmee ze moeten worden verbonden. Hieronder wordt uitgelegd hoe een industrieel bandtransporteur systeem van het initiële ontwerpstadium overgaat naar een voltooid systeem dat klaar is voor installatie.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Stap 1: De bedrijfsvereisten van het transportsysteem vaststellen
Voordat de productie begint, moet het technische team begrijpen hoe het transportsysteem in de productielijn zal functioneren.
Belangrijkste overwegingen zijn:
Toepassing van het transportsysteem: Of het systeem blikjes, onderdelen, dozen of pallets verwerkt.
Afmetingen van het product: Diameter, hoogte, gewicht en stabiliteit van de te vervoeren items.
Vereiste doorvoersnelheid: De doelsnelheid van de productie en de overdrachtsnelheid van de apparatuur stroomopwaarts en stroomafwaarts.
Fabrieksindeling: Lengte, breedte, hoogteverschillen, bochtsecties en beschikbare installatieruimte van het transportsysteem.
Bedrijfsomgeving: Temperatuur, stof, vochtigheid, reinigingsvereisten en vereisten voor contactmaterialen.
Besturingsvereisten: Zelfstandige werking of integratie met andere productielijnapparatuur.
Deze details bepalen de constructie van de transportband, de specificatie van de band, het aandrijfvermogen, de sensoropstelling en de besturingsstrategie. Een goed ontworpen blikkentransportband moet passen bij het productieproces, in plaats van de klant te dwingen de lijn rond de apparatuur te herontwerpen.
Stap 2: Selectie van grondstoffen en belangrijke componenten
De keuze van materialen en componenten heeft direct invloed op de stabiliteit, levensduur en onderhoudsvereisten van de transportband.
Transportbandframe en constructiematerialen
Het frame moet voldoende stijfheid bieden om de transportband te ondersteunen en de uitlijning tijdens bedrijf te behouden. Koolstofstaal met een geschikte beschermende coating is een praktische keuze voor veel industriële toepassingen. Roestvrij staal kan worden gespecificeerd waar corrosiebestendigheid, hygiëne of reinigingsvereisten dit rechtvaardigen.
De selectie is afhankelijk van de bedrijfsomgeving, niet alleen van het uiterlijk van de afgewerkte machine.
Riem, rollen, lagers en transmissiecomponenten
Het riemmateriaal moet passen bij het vervoerde product, de bedrijfssnelheid, de belastingsomstandigheden en de vereiste wrijvingskenmerken. Rollen, assen, lagers en transmissiecomponenten moeten worden geselecteerd op basis van de verwachte belasting en het gebruikscyclus.
Voor toepassingen in de blikfabrikatie moet het ontwerp ook rekening houden met de onderlinge afstand tussen de producten, soepele overdrachten tussen secties en het risico op omkantelen, botsen of ophopen van blikken op overdraagpunten.
Aandrijfmotor en elektrische componenten
Het aandrijfsysteem is centraal voor een blik-aangedreven riemtransporteur. De motor en de versnellingsbak moeten voldoende startkoppel en bedrijfsvermogen leveren, zonder onnodige oversizing.
Voor een industrieel configuratie van middelmatig tot hoog niveau kan het elektrische systeem het volgende omvatten:
Siemens PLC’s voor programmeerbare besturing.
Aandrijf- en besturingsoplossingen van Siemens, Schneider Electric of Mitsubishi, afhankelijk van het project.
Laagspannings-elektrische componenten van Schneider Electric.
Industriële sensoren die zijn geselecteerd op basis van het product, de detectieafstand en de bedrijfsomgeving.
Pneumatische componenten, indien vereist, kunnen worden geselecteerd bij gevestigde leveranciers zoals SMC. De uiteindelijke merken en modellen van de componenten dienen te worden bevestigd aan de hand van de technische specificatie en offerte van de klant.
Het kiezen van betrouwbare componenten is slechts een onderdeel van het proces. Juiste dimensionering, professionele bedrading, geschikte bescherming en consistente assemblagestandaarden zijn even belangrijk.
Stap 3: Framefabricage en mechanische bewerking
Zodra het ontwerp en de materialen zijn goedgekeurd, gaat de productie over op framefabricage.
Het proces omvat doorgaans het zagen van grondstoffen, het bewerken van verbindingspunten, het lassen van structurele onderdelen en het voorbereiden van montagevlakken. Na de fabricage worden kritieke afmetingen en montageposities gecontroleerd aan de hand van de technische tekeningen.
Bij een bandtransporteur dient speciale aandacht te worden besteed aan:
Rechtheid van het frame en structurele stijfheid.
Evenwijdige uitlijning van rollen en assen.
Nauwkeurige positionering van de montagepunten voor motor en versnellingsbak.
Een consistente ondersteuning langs de gehele lengte van de transporteur.
Een geschikte oppervlaktebehandeling voor de werkomgeving.
Slechte uitlijning van het frame kan leiden tot bandafwijkingen, ongelijkmatige slijtage en onnodige belasting van lagers en aandrijfcomponenten.
Een goed vervaardigd frame vormt de basis voor een nauwkeurige montage en stabiele, langdurige werking.
Stap 4: Monteren van het aandrijfsysteem en de transportband
Dit is een van de belangrijkste fasen in het productieproces van de riemtransportband met kettingaandrijving.
De motor, de versnellingsbak, de aandrijfrol, de teruglooprollen, de riem en het spanmechanisme moeten als een gecoördineerd systeem samenwerken.
Installatie van aandrijfmotor en versnellingsbak
De motor en de versnellingsbak worden geïnstalleerd volgens het ontwerp, met aandacht voor montageprecisie, transmissie-uitlijning en toegankelijkheid voor toekomstig onderhoud.
De overbrengingsverhouding en het motorvermogen moeten geschikt zijn voor de vereiste transportbandsnelheid en het te vervoeren gewicht. Variabele-snelheidsregeling kan worden toegepast wanneer het productieproces instelbare transport snelheden vereist.
Rieminstallatie en spansinstelling
De riem wordt geïnstalleerd en afgesteld om de juiste spanning en spoorvolging te bereiken. Te veel spanning kan de lagers, assen en de riem zelf extra belasten. Onvoldoende spanning kan leiden tot slippen of onstabiel transport.
De riem moet centraal en soepel lopen over het gehele bedrijfsbereik. De spoorregeling wordt uitgevoerd voordat het systeem overgaat naar elektrische inbedrijfstelling en functionele tests.
Inspectie van overdraagpunten
Voor blikproductielijnen verdienen overdraagpunten bijzondere aandacht. Verschillen in hoogte, openingen tussen transportbandsegmenten en plotselinge snelheidsveranderingen kunnen ertoe leiden dat blikken kantelen, botsen of opstapelen.
Het engineeringteam dient de overgang tussen aangesloten transportbanden te verifiëren en te bevestigen dat de overdraagopstelling overeenkomt met het werkelijke product en de lijnsnelheid.
Stap 5: Elektrische integratie en snelheidsregeling
Na mechanische montage wordt het elektrische besturingssysteem geïnstalleerd en gecontroleerd.
Afhankelijk van het project kan de besturingsconfiguratie een PLC, een frequentieregelaar, motorbeveiliging, noodstopcircuits, foto-elektrische sensoren en andere detectieapparatuur omvatten.
Het besturingssysteem kan worden geconfigureerd om functies te ondersteunen zoals:
Start- en stopbesturing.
Instelbare transportssnelheid.
Productdetectie en coördinatie van overdracht.
Monitoring van ophoping of blokkering, indien vereist.
Onderlinge koppeling met apparatuur stroomopwaarts en stroomafwaarts.
Alarmindicatie en ondersteuning bij probleemoplossing.
Voor een transportband die is geïntegreerd in een blikfabrieklijn, dient de besturingslogica te zijn gebaseerd op het volledige overdrachtsproces. Een transportband die op zichzelf met de juiste snelheid draait, kan nog steeds problemen veroorzaken als deze niet is gesynchroniseerd met de apparatuur die ervoor en erna komt.
De uiteindelijke besturingsarchitectuur hangt af van het aantal transportbandsecties, de werkvolutie, de veiligheidseisen en het bestaande automatiseringssysteem van de klant.
Stap 6: Fabrieksinspectie en prestatietest
Vóór levering dient de voltooide transportband systematisch te worden geïnspecteerd en getest.
Mechanische inspectie
Techniciens controleren het frame, de bevestigingsmiddelen, de rollen, de riemafstelling, de spanningsregeling, de beveiligingsafdekkingen en de toegankelijke onderhoudspunten. Het aandrijfsysteem wordt ook geïnspecteerd op abnormale trillingen, geluiden of oververhitting tijdens bedrijf.
Elektrische en functionele tests
Het team controleert de draairichting van de motor, de snelheidsaanpassing, de reacties van sensoren, de besturingsfuncties en de werking van de noodstop. Indien van toepassing wordt de transportband getest in combinatie met de bijbehorende apparatuur.
Proefdraaien
De transportband wordt in bedrijf gesteld om de loopstabiliteit te beoordelen en problemen zoals riemafwijking, slippen, abnormaal geluid en ongelijkmatig transport te identificeren.
Wanneer de projectspecificatie dit vereist, kan de test omvatten representatieve producten of belastingen en een langdurige continu-proefdraai.
De criteria voor de fabrieksacceptatie dienen van tevoren te worden overeengekomen. Deze kunnen onder andere de vereiste transportsnelheid, de laadcapaciteit, de bedrijfsvolgorde, de veiligheidsfuncties en de interface-eisen omvatten.
Testen tegen gedefinieerde criteria levert een zinvolle kwaliteitscontrole op, in plaats van alleen te verifiëren of de motor start.
Stap 7: Definitieve kwaliteitscontroles en voorbereiding op levering
Na het testen wordt de transportband klaargemaakt voor verzending.
De definitieve inspectie kan onder andere omvatten:
Algemene afmetingen en aansluitinterfaces.
Toestand en uitlijning van de riem.
Installatie van motor, versnellingsbak en elektrische componenten.
Veiligheidsafdekkingen en noodstopfuncties.
Identificatie van kabels en elektrische documentatie.
Reserveonderdelen en onderhoudsinstructies, indien opgenomen in het contract.
Beschermende verpakking geschikt voor vervoer.
Voor projecten in het buitenland kunnen duidelijke installatietekeningen, elektrische informatie en aansluitingsgegevens onzekerheid tijdens installatie en inbedrijfstelling verminderen.
De transportband wordt vervolgens verpakt volgens de verzendregeling en klaargemaakt voor levering aan de faciliteit van de klant.
Wat bepaalt de kwaliteit van een blikjesbandtransporteur?
Het productieproces omvat meerdere fasen, maar drie factoren verdienen bijzondere aandacht.
Ten eerste mechanische nauwkeurigheid. Een stijf frame, correct uitgelijnde rollen en een goed afgestelde band verminderen spoorafwijkingen en onnodige slijtage.
Ten tweede afstemming van het aandrijfsysteem. De motor, versnellingsbak, band en besturing moeten als een gecoördineerd pakket worden geselecteerd. Betrouwbare elektrische componenten kunnen een verkeerd ontworpen aandrijfsysteem niet compenseren.
Ten derde integratie en testen. Een transportband moet betrouwbaar functioneren onder de werkelijke bedrijfsomstandigheden en producten soepel overbrengen naar aangesloten apparatuur.
Deze factoren zijn vooral belangrijk wanneer de transportband deel uitmaakt van een grotere geautomatiseerde productielijn, waarbij een klein overdrachtprobleem meerdere aangesloten processen kan verstoren.
Kan Transportbandensystemen van Baoli
Hubei Baoli Technology is gespecialiseerd in hulpsystemen voor automatisering in productielijnen voor blikken met drie delen van tinplaat. Het productassortiment omvat transportbandensystemen, plaatverwerkingsapparatuur, blikverwerkingsapparatuur, palletiseermachines en eindverpakkingsoplossingen.
Transportbandconfiguraties kunnen worden ontwikkeld op basis van de transportbehoeften van de klant, de fabrieksindeling, de afmetingen van de producten en de aansluiting op andere apparatuur. Afhankelijk van de toepassing kan de oplossing bestaan uit riem-, ketting-, gaas-, magnetische of andere geschikte transportbandopstellingen.
Voor projecten die een volledig materiaaloverdrachtsproces vereisen, kan het engineeringteam ook overwegen hoe individuele transportbandsecties verbonden zijn met de upstream-machine, palletiseerapparatuur en downstream-verpakkingsystemen.
In plaats van apparatuur uitsluitend op basis van prijs te kiezen, moeten fabrikanten de structurele kwaliteit, geschiktheid van het aandrijfsysteem, besturingsintegratie, onderhoudbaarheid en het vermogen van de leverancier om de volledige toepassing te ondersteunen, beoordelen.
Conclusie
Het productieproces van een can drive-bandentransporteur begint met het begrijpen van de toepassing en loopt door tot materiaalkeuze, framefabricage, assemblage van het aandrijfsysteem, elektrische integratie en fabriekstests.
Elke fase draagt bij aan de stabiliteit, levensduur en betrouwbare werking van de afgewerkte transporteur binnen een geautomatiseerde productielijn.
Als u een transportbandproject voor een blikfabriek plant, deelt u dan uw productafmetingen, vereiste transportsnelheid, transportbandindeling en aansluitvereisten met Baoli. Deze gegevens helpen bij het bepalen van een geschikte configuratie voor uw productielijn.
Inhoudsopgave
- Stap 1: De bedrijfsvereisten van het transportsysteem vaststellen
- Stap 2: Selectie van grondstoffen en belangrijke componenten
- Stap 3: Framefabricage en mechanische bewerking
- Stap 4: Monteren van het aandrijfsysteem en de transportband
- Stap 5: Elektrische integratie en snelheidsregeling
- Stap 6: Fabrieksinspectie en prestatietest
- Stap 7: Definitieve kwaliteitscontroles en voorbereiding op levering
- Wat bepaalt de kwaliteit van een blikjesbandtransporteur?
- Kan Transportbandensystemen van Baoli
- Conclusie