 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
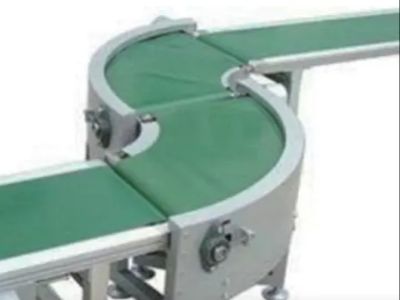
ကြိုးပေါ်မှုန်းစက် ထုတ်လုပ်ရေးလုပ်ငန်းစဉ် - အစိမ်းရောင်အမှုန်မှ အဆုံးသတ်ထုတ်ကုန်အထိ အဆင့်တိုင်း
ယုံကြည်မှုရှိ ဘူးများအတွက် မောင်းနှင်ဘော့ကွင်း ကူးတိုက်စနစ် ၎င်းသည် မော်တာနှင့် ကူးတိုက်ဘော့ကွင်းတစ်ခုထက် ပို၍ စတင်ပါသည်။ ၎င်း၏ စွမ်းဆောင်ရည်သည် တိကျသော ဇယားတည်ဆောက်မှု၊ သင့်လျော်စွာ ကိုက်ညီသော မောင်းနှင်ပစ္စည်းများ၊ မှန်ကန်သော ဘော့ကွင်း ဖိအား၊ တည်ငြိမ်သော အမြန်နှုန်းထိန်းချုပ်မှုနှင့် ကျယ်ပြန့်သော စက်ရုံစမ်းသပ်မှုတို့ပေါ် မူတည်ပါသည်။ ဘူးထုတ်လုပ်သည့် စက်ရုံများအတွက် ဤအချက်များသည် ပစ္စည်းများ ချောမွေ့စွာ ကူးပြောင်းရေးကို သေချာစေပြီး မျှော်လင့်မထားသော ရပ်နားမှုများကို လျှော့ချပေးကာ ချိတ်ဆက်ထားသော ထုတ်လုပ်မှုပစ္စည်းများ ထိရောက်စွာ လည်ပတ်စေရန် ထိန်းသိမ်းပေးပါသည်။
ဟူဘေး ဘောလီ နည်းပညာတွင် ကုန်ထုတ်လုပ်မှုလိုအပ်ချက်များ၊ စက်ရုံအစီအစဉ်များနှင့် ချိတ်ဆက်ရမည့် စက်ကိရိယာများကို အခြေခံ၍ ကုန်စည်သယ်ဆောင်ရေးစနစ်များကို ဒီဇိုင်းထုတ်ပါသည်။ ဤသည်မှာ စက်မှုလုပ်ငန်းတစ်ခု ဘယ်လ့်ကွန်ဗေယာ အစပိုင်းဒီဇိုင်းအဆင့်မှ တပ်ဆင်ရန်အတွက် အသင်းဖြစ်ပြီးသော စနစ်အထိ ဖြစ်ပေါ်လာပုံဖြစ်သည်။
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
အဆင့် ၁။ ကုန်စည်သယ်ဆောင်ရေးစနစ်၏ လုပ်ဆောင်မှုလိုအပ်ချက်များကို သတ်မှတ်ခြင်း
ထုတ်လုပ်မှုစတင်မှုမှီ အင်ဂျင်နီယာအဖွဲ့သည် ကုန်စည်သယ်ဆောင်ရေးစနစ်သည် ကုန်ထုတ်လုပ်မှုလိုင်းအတွင်းတွင် မည်သို့လုပ်ဆောင်မည်ကို နားလည်ရန် လိုအပ်ပါသည်။
အဓိကထည့်သွင်းစဉ်းစားရမည့် အချက်များတွင် ပါဝင်သည်
ကုန်စည်သယ်ဆောင်ရေးအသုံးပြုမှု - စနစ်သည် ဘူးများ၊ အစိတ်အပိုင်းများ၊ ပုံးများ သို့မဟုတ် ပေလက်များကို သယ်ဆောင်ပါသည်။
ထုတ်ကုန်အရွယ်အစား: သယ်ဆောင်ရမည့်ပစ္စည်းများ၏ အလျားဝက်၊ အမြင့်၊ အလေးချိန်နှင့် တည်ငြိမ်မှု။
လိုအပ်သော ထုတ်လုပ်မှုနှုန်း - ပန်းတိုင်ထုတ်လုပ်မှုအမြန်နှုန်းနှင့် အထက်နှင့်အောက်ခြမ်းရှိ စက်ကိရိယာများ၏ ကုန်စည်လွှဲပေးရေးနှုန်း။
စက်ရုံအစီအစဥ် - ကုန်စည်သယ်ဆောင်ရေးစနစ်၏ အလျား၊ အနံ၊ အမြင့်ပေါ်သို့ တက်သောနေရာများ၊ လှည့်ပေးရမည့်နေရာများနှင့် တပ်ဆင်ရန် အသုံးပြုနိုင်သော နေရာအကျယ်။
လည်ပတ်မှုပတ်ဝန်းကျင် အပူခွင်း၊ မှုန်မှုန်၊ စိုထောင်းမှု၊ သန့်ရှင်းရေးလိုအပ်ချက်များနှင့် ထိတ်တွေ့မှုရှိသည့်ပစ္စည်းများ၏ လိုအပ်ချက်များ။
ထိန်းချုပ်မှုလိုအပ်ချက်များ။ အလွတ်တန်းလည်ပတ်မှု (standalone operation) သို့မဟုတ် အခြားထုတ်လုပ်မှုလိုင်းပစ္စည်းများနှင့် ပေါင်းစပ်အသုံးပြုမှု။
ဤအသေးစိတ်အချက်များသည် ကုန်စည်သယ်ဆောင်ရေးစက်၏ ဖွဲ့စည်းပုံ၊ ဘော်လ်တ်အသုံးပြုမှုအများအား၊ မော်တော်အားအရည်အသွေး၊ စိန်ဆာများ၏ စီစဉ်မှုနှင့် ထိန်းချုပ်မှုနည်းလမ်းကို ဆုံးဖြတ်ပေးပါသည်။ ကောင်းမွန်စွာဒီဇိုင်းထုတ်ထားသည့် ကုန်စည်သယ်ဆောင်ရေးစက်သည် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်နှင့် ကိုက်ညီရမည်ဖြစ်ပြီး ဖောက်သည်များအား စက်ပစ္စည်းအတွက် လိုင်းအသစ်ပြန်လည်ဒီဇိုင်းပေးရန် မလိုအပ်ပါ။
အဆင့် ၂။ အခြေခံပစ္စည်းများနှင့် အရေးကြီးသည့်အစိတ်အပိုင်းများကို ရွေးချယ်ခြင်း။
ပစ္စည်းများနှင့် အစိတ်အပိုင်းများကို ရွေးချယ်မှုသည် ကုန်စည်သယ်ဆောင်ရေးစက်၏ တည်ငြိမ်မှု၊ အသုံးပြုနိုင်သည့်ကာလနှင့် ပြုပြင်ထိန်းသောက်မှုလိုအပ်ချက်များကို တိုက်ရိုက်သက်ရောက်မှုရှိပါသည်။
ကုန်စည်သယ်ဆောင်ရေးစက်၏ အတွင်းပိုင်းဖရိမ်းနှင့် ဖွဲ့စည်းပုံပစ္စည်းများ။
ဖရိမ်းသည် ကုန်စည်သယ်ဆောင်ရေးစက်ကို အထောက်အပံ့ပေးရန်နှင့် လုပ်ဆောင်နေစဉ် တည်မြဲမှုကို ထိန်းသိမ်းရန် လုံလောက်သည့် မာက်ခြင်းကို ပေးစေရမည်ဖြစ်ပါသည်။ အများအားဖြင့် စက်မှုလုပ်ငန်းများတွင် အသုံးပြုရန် သင့်တော်သည့် ကာကွယ်ရေးအလွှာဖြင့် ဖုံးအုပ်ထားသည့် ကာဗွန်သံမောင်းသည် လက်တွေ့ကျသည့်ရွေးချယ်မှုဖြစ်ပါသည်။ သံမောင်းမှုန့်မှုကို ကာကွယ်ရန်၊ သန်းစွဲမှုကို ထောက်ပံ့ရန် သို့မဟုတ် သန့်ရှင်းရေးလိုအပ်ချက်များကို ဖြည့်ဆောင်ရန် အကောင်းဆုံးဖြစ်သည့် အခါများတွင် စတိန်လက်စ်သံမောင်းကို သတ်မှတ်နိုင်ပါသည်။
ရွေးချယ်မှုသည် အပြီးသတ်စက်၏ ပုံပန်းသဏ္ဍာန်ပေါ်တွင်သာ မှီတည်ခြင်းမဟုတ်ဘဲ လုပ်ဆောင်ရေးပတ်ဝန်းကျင်ပေါ်တွင် မှီတည်ပါသည်။
ဘော်လ်ট်၊ ရိုလာများ၊ ဘီယာရင်းများနှင့် လွှဲပေးရေးအစိတ်အပိုင်းများ
ဘော်လ်ট်၏ ပစ္စည်းသည် သယ်ဆောင်ရမည့် ထုတ်ကုန်၊ လုပ်ဆောင်ရေးအမြန်နှုန်း၊ ဖော်ထုတ်မှုအခြေအနေများနှင့် လိုအပ်သော အရှိန်ကောက်ခံမှု ဂုဏ်သတ္တိများနှင့် ကိုက်ညီရပါမည်။ ရိုလာများ၊ ရှာဖ်များ၊ ဘီယာရင်းများနှင့် လွှဲပေးရေးအစိတ်အပိုင်းများကို မျှော်မှန်းထားသော ဖော်ထုတ်မှုနှင့် အလုပ်လုပ်မှု စက်ကြောင်းအတွက် သင့်တော်စေရန် ရွေးချယ်ရပါမည်။
ကင်းများ ထုတ်လုပ်ရေးအတွက် အသုံးပြုမှုများတွင် ဒီဇိုင်းသည် ထုတ်ကုန်များ၏ အကွာအဝေး၊ အပိုင်းများကြား ချောမွေ့စွာ လွှဲပေးခြင်းနှင့် လွှဲပေးရေးနေရာများတွင် ကင်းများ ပိုမိုမှုန်းခြင်း၊ တုံ့ထိုးခြင်း သို့မဟုတ် စုစည်းခြင်းတို့၏ အန္တရာယ်ကို ထည့်သွင်းစဉ်းစားရပါမည်။
မော်တာမောင်းနှင်ခြင်းနှင့် လျှပ်စစ်အစိတ်အပိုင်းများ
ကင်းမောင်းနှင်ဘော်လ်ট် ကုန်စည်သယ်ဆောင်ရေးစက်အတွက် မော်တာမောင်းနှင်စနစ်သည် အလွန်အမင်း မှုန်းမှုမရှိဘဲ စတင်အားကောင်းမှုနှင့် လုပ်ဆောင်ရေးစွမ်းရည်ကို လုံလောက်စွာ ပေးနိုင်ရပါမည်။
အလယ်အလတ်မှ အမြင့်အဆင်း စက်မှုအဆင်းအတွက် လျှပ်စစ်စနစ်သည် အောက်ပါတို့ကို အသုံးပြုနိုင်ပါသည်။
ပရိုဂရမ်ရေးသားနိုင်သော ထိန်းချုပ်မှုအတွက် Siemens PLC များ။
စီမန်းစ်၊ ရှန်းဒဲရ် အီလက်ထရစ် သို့မဟုတ် မစ်ဆူဘီရှီ ဒရိုင်ဗ်နှင့် ထိန်းချုပ်မှု ဖြေရှင်းနည်းများကို ပရောဂျက်အလိုက် ရွေးချယ်ပါ။
ရှန်းဒဲရ် အီလက်ထရစ် အောက်ခြေဗို့အား လျှပ်စစ်အစိတ်အပိုင်းများ။
ထုတ်ကုန်၊ စိစိမ်မှုအကွာအဝေးနှင့် အလုပ်လုပ်သည့် ပတ်ဝန်းကျင်အလိုက် စက်မှု စိစိမ်မှုအစိတ်အပိုင်းများကို ရွေးချယ်ပါ။
လိုအပ်ပါက ပေါင်းစပ်မှုအစိတ်အပိုင်းများကို အသုံးများသည့် ပေးသွင်းသူများဖြစ်သည့် SMC မှ ရွေးချယ်နိုင်ပါသည်။ နောက်ဆုံးအစိတ်အပိုင်း အများအပ်နှင့် မော်ဒယ်များကို ဖောက်သည်၏ နည်းပညာအသေးစိတ်အချက်အလက်များနှင့် ကုန်စိတ်ချိန်ခွဲမှုတွင် အတည်ပြုရပါမည်။
ထောက်ခံထားသည့် အစိတ်အပိုင်းများကို ရွေးချယ်ခြင်းသည် လုပ်ငန်းစဉ်၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်ပါသည်။ မှန်ကန်သည့် အရွယ်အစားသတ်မှတ်ခြင်း၊ ပညာရှင်များ၏ ဝိုင်ယာချိတ်ဆက်မှု၊ သင့်လျော်သည့် ကာကွယ်မှုများနှင့် စံချိန်စံညွှန်းအတိုင်း အစိတ်အပိုင်းများကို တူညီစွာ စုစည်းခြင်းတို့သည်လည်း အလွန်အရေးကြီးပါသည်။
အဆင့် ၃- ဖရိမ်း ဖန်တီးခြင်းနှင့် ယန္တရားဆိုင်ရာ အလုပ်များ
ဒီဇိုင်းနှင့် ပစ္စည်းများကို အတည်ပြုပြီးနောက် ထုတ်လုပ်မှုလုပ်ငန်းသည် ဖရိမ်း ဖန်တီးခြင်းသို့ ရွှေ့ပါသည်။
လုပ်ငန်းစဉ်သည် ပုံမှန်အားဖြင့် အခြေခံပစ္စည်းများကို ဖြတ်ခြင်း၊ ဆက်သွယ်မှုနေရာများကို စက်ဖြင့် ပြုပြင်ခြင်း၊ ဖွဲ့စည်းမှုအပိုင်းများကို ချော့ခြင်းနှင့် တပ်ဆင်မှုမျက်နှာပြင်များကို ပြင်ဆင်ခြင်းတို့ကို ပါဝင်ပါသည်။ ထုတ်လုပ်ပြီးနောက် အရေးကြီးသော အရွယ်အစားများနှင့် တပ်ဆင်မှုနေရာများကို အင်ဂျင်နီယာမော်ဒယ်များနှင့် နှိုင်းယှဉ်စစ်ဆေးပါသည်။
ဘယ်လ့်ထရောင်စပ်အတွက် အထူးဂရုပြုရမည့်အချက်များမှာ -
ဖရိမ်း၏ ဖောင်းမှုနှင့် ဖွဲ့စည်းမှုအားကောင်းမှု။
ရိုလာများနှင့် ရှပ်များ၏ အပေါ်-အောက် ညီမျှမှု။
မော်တာနှင့် ဂီယာဘောက်စ်တပ်ဆင်မှုနေရာများကို တိကျစွာ နေရာသတ်မှတ်ခြင်း။
ကုန်စည်သယ်ယူရေးစနစ်၏ အလျားတစ်လျှောက် အားကောင်းစွာ ထောက်ပံ့ပေးခြင်း။
အလုပ်လုပ်သည့် ပတ်ဝန်းကျင်အတွက် သင့်လျော်သော မျက်နှာပြင်ကုသမှု။
ဖရိမ်း၏ မှန်ကန်မှုမရှိခြင်းသည် ဘယ်လ့်ထရောင်စပ်၏ လှုပ်ရှားမှုမှန်ကန်မှုမရှိခြင်း၊ မညီမျှသော ပွဲစားမှုနှင့် ဘောလ်တင်များနှင့် မော်တာအစိတ်အပိုင်းများအပေါ် အလိုမလို ဖိအားပေးမှုတို့ကို ဖြစ်ပေါ်စေနိုင်ပါသည်။
ကောင်းမွန်စွာ ထုတ်လုပ်ထားသော ဖရိမ်းသည် တိကျစွာ တပ်ဆင်နိုင်မှုနှင့် ရှည်လျားသောကာလ တည်ငြိမ်စွာ အလုပ်လုပ်နိုင်မှုအတွက် အခြေခံကို ပေးစေပါသည်။
အဆင့် ၄ - မော်တာစနစ်နှင့် ဘယ်လ့်ထရောင်စပ်ကို တပ်ဆင်ခြင်း
ဒီအဆင့်က ကန်းဒရိုက်ဘယ်ထရော်လေးစက်ထုတ်လုပ်မှုဖြစ်စဉ်မှာ အရေးအကြီးဆုံးအဆင့်တွေထဲက တစ်ခုဖြစ်ပါတယ်။
မော်တာ၊ ဂီယာဘောက်စ်၊ ဒရိုက်ရောလာ၊ ရီတာန်ရောလာ၊ ဘယ်လ့်၊ နဲ့ တင်ရှင်မင်မက်ကနစ်မ်တွေဟာ ညှိနှိုင်းထားသောစနစ်အဖြစ် တစ်ပါတည်း အလုပ်လုပ်ရပါမယ်။
ဒရိုက်မော်တာနဲ့ ဂီယာဘောက်စ်တပ်ဆင်ခြင်း
မော်တာနဲ့ ဂီယာဘောက်စ်ကို ဒီဇိုင်းအတိုင်း တပ်ဆင်ပါတယ်။ တပ်ဆင်မှုအတိကျမှု၊ လွှဲပေးမှုညှိခြင်း၊ နောင်တွင် ပုံမှန်ပြုပြင်ထိန်းသိမ်းရေးအတွက် လွယ်ကူစွာဝင်ရောက်နိုင်မှုတွေကို အထူးဂရုစိုက်ပါတယ်။
ဒရိုက်ရှိုးနှုန်းနဲ့ မော်တာစွမ်းအားဟာ လိုအပ်သော ကုန်စည်သယ်ယူရေးအမြန်နှုန်းနဲ့ သယ်ယူရေးဝန်ကို ကိုက်ညီရပါမယ်။ ထုတ်လုပ်မှုဖြစ်စဉ်မှာ သယ်ယူရေးနှုန်းကို ပြောင်းလဲနိုင်ဖို့လိုအပ်တဲ့အခါမှာ အမြန်နှုန်းပြောင်းလဲထိန်းချုပ်မှုကို အသုံးပြုနိုင်ပါတယ်။
ဘယ်လ့်တပ်ဆင်ခြင်းနဲ့ တင်ရှင်မှုညှိခြင်း
ဘယ်လ့်ကို သင့်တော်တဲ့ တင်ရှင်မှုနဲ့ လိုက်နေမှုကို ရရှိအောင် တပ်ဆင်ပြီး ညှိပါတယ်။ တင်ရှင်မှုများပါးခြင်းက ဘောလ်ခ်၊ ရှပ်၊ နဲ့ ဘယ်လ့်ကို အပိုအားဖေးပေးပါတယ်။ တင်ရှင်မှုနည်းပါးခြင်းက ဘယ်လ့်လွဲခြင်း (slipping) သို့မဟုတ် မတည်မဲ့သော သယ်ယူရေးကို ဖော်ပေးနိုင်ပါတယ်။
ဘယ်လ့တ်သည် ၎င်း၏ အလုပ်လုပ်သည့် အကွာအဝေးတစ်လျှောက် ဗဟိုချင်းတွင် ချောမွေ့စွာ လည်ပတ်ရမည်။ လျှပ်စစ် စတင်ခြင်းနှင့် လုပ်ဆောင်ချက် စမ်းသပ်မှုများသို့ စနစ် ဆက်လက် သွားရန်မှီ ဘယ်လ့တ်၏ လှုပ်ရှားမှုကို ညှိပေးရမည်။
အပို့အဆောင် နေရာများကို စစ်ဆေးခြင်း
ကင်းများ ထုတ်လုပ်ရေး လိုင်းများအတွက် အပို့အဆောင် နေရာများကို အထူးဂရုစိုက်ရမည်။ အမြင့်ခြားနားမှုများ၊ ကုန်စည်သယ်လိုင်းများ၏ အပိုင်းများကြား အကွာအဝေးများနှင့် အမြန်နှုန်း ပြောင်းလဲမှုများသည် ကင်းများ ပိုမို လှိမ့်ခြင်း၊ တိုက်မိခြင်း သို့မဟုတ် စုပုံခြင်းများကို ဖြစ်ပေါ်စေနိုင်သည်။
အင်ဂျင်နီယာအဖွဲ့သည် ဆက်နှုံ့ထားသည့် ကုန်စည်သယ်လိုင်းများကြား အပေါ်သို့ ပေါက်ထွက်မှုကို စစ်ဆေးပြီး အပို့အဆောင် စီစဉ်မှုသည် အမှန်တကယ် ထုတ်ကုန်နှင့် လိုင်းအမြန်နှုန်းနှင့် ကိုက်ညီကြောင်း အတည်ပြုရမည်။
အဆင့် ၅။ လျှပ်စစ် ပေါင်းစပ်မှုနှင့် အမြန်နှုန်း ထိန်းချုပ်မှု
ယန္တရားများ တပ်ဆင်ပြီးနောက် လျှပ်စစ် ထိန်းချုပ်မှုစနစ်ကို တပ်ဆင်ပြီး စစ်ဆေးရမည်။
ပရောဂျက်အလိုက် ထိန်းချုပ်မှု ပုံစံသည် PLC၊ ပြောင်းလဲနိုင်သည့် မှုန်းနှုန်း မော်တာ၊ မော်တာ ကာကွယ်ရေး၊ အရေးပေါ် ရပ်နေရေး စက်ကွင်းများ၊ မှုန်းမှုန်း အိုင်အို စင်ဆာများနှင့် အခြား စစ်ဆေးရေး ကိရိယာများ ပါဝင်နိုင်သည်။
ထိန်းချုပ်မှုစနစ်ကို အောက်ပါ လုပ်ဆောင်ချက်များကို ပံ့ပိုးပေးရန် ပုံစံထုပ်ပေးနိုင်သည်။
စတင်ခြင်းနှင့် ရပ်ခြင်း ထိန်းချုပ်မှု။
အလုပ်လုပ်နေသည့် အမြန်နှုန်းကို ညှိနိုင်သည်။
ထုတ်ကုန်များကို စောင်းကြည့်ခြင်းနှင့် လွှဲပေးခြင်း လုပ်ဆောင်မှုများကို ညှိနေခြင်း။
လိုအပ်သည့်နေရာများတွင် စုပုံမှု သို့မဟုတ် ပိတ်ဆို့မှုကို စောင်းကြည့်ခြင်း။
အထက်နှင့် အောက်ခြေရှိ စက်ကူးပေးမှုများနှင့် ချိတ်ဆက်မှု။
သတိပေးခြင်း အမြှောက်အမှားဖော်ပြခြင်းနှင့် ပြဿနာဖြေရှင်းရာတွင် အထောက်အကူပေးခြင်း။
ဘူးထုတ်လုပ်ရေးလိုင်းတွင် ပေါင်းစပ်ထည့်သွင်းထားသည့် ကုန်ပစ္စည်းပို့လွှင်းစက်အတွက် ထုတ်လုပ်မှုလုပ်ငန်းစဉ် အားလုံးကို အခြေခံ၍ ထိန်းချုပ်မှု ယေဘုယျအယူအဆကို ဒီဇိုင်းရေးဆွဲရမည်။ ကုန်ပစ္စည်းပို့လွှင်းစက်သည် သီးသန့်အနေဖြင့် မှန်ကန်သည့် အမြန်နှုန်းဖြင့် လုပ်ဆောင်နေသည့်တွင်ပါ အထက်နှင့် အောက်ခြေရှိ စက်ကူးပေးမှုများနှင့် အဆက်အသွယ်မရှိပါက ပြဿနာများကို ဖြစ်ပေါ်စေနိုင်သည်။
နောက်ဆုံးထိန်းချုပ်မှု အဆောက်အအုပ်သည် ကုန်ပစ္စည်းပို့လွှင်းစက်၏ အပိုင်းအများအပြား၊ လုပ်ဆောင်မှုအစဥ်၊ လုံခြုံရေးလိုအပ်ချက်များနှင့် ဖောက်သည်၏ ရှိပ already ရှိသည့် အလိုအလျောက်စနစ်တွင် မူတည်သည်။
အဆင့် ၆ - စက်ရုံအတွင်း စစ်ဆေးခြင်းနှင့် စွမ်းဆောင်ရည်စမ်းသပ်ခြင်း
ပို့ဆောင်မှုမှီရောက်ရန်မှီအမျှ ပြီးစီးသည့် ကုန်ပစ္စည်းပို့လွှင်းစက်ကို စနစ်တကျ စစ်ဆေးခြင်းနှင့် စမ်းသပ်ခြင်းများ ပြုလုပ်ရမည်။
ယန္တရား စစ်ဆေးခြင်း
အင်ဂျင်နီယာများက ဇိမ်း၊ ချိတ်ဆက်မှုများ၊ ရိုလာများ၊ ဘယ်လ်လမ်းကြောင်းညှိခြင်း၊ တင်းမာမှုစီစဉ်မှု၊ ကာကွယ်မှုများနှင့် ဝင်ရောက်ပြုပြင်နိုင်သော ထိန်းသိမ်းရေးအမှတ်များကို စစ်ဆေးကြသည်။ မောင်းနှင်စနစ်ကိုလည်း ပုံမှန်မဟုတ်သော တုန်ခါမှု၊ အသံမြည်းခြင်း သို့မဟုတ် အပူလွန်ကဲမှုများ ရှိမရှိ လည်ပတ်စဉ် စစ်ဆေးသည်။
လျှပ်စစ်နှင့် လုပ်ငန်းဆောင်တာ စမ်းသပ်မှု
အဖွဲ့သည် မော်တာလည်ပတ်မှု၊ အမြန်နှုန်းချိန်ညှိမှု၊ ဆင်ဆာတုံ့ပြန်မှုများ၊ ထိန်းချုပ်မှုလုပ်ဆောင်ချက်များနှင့် အရောက်ကြိုတင်ရပ်တန့်ခြင်းလုပ်ဆောင်မှုများကို အတည်ပြုသည်။ သက်ဆိုင်ရာရှိပါက ကုန်တင်စက်ကို ၎င်းနှင့် ဆက်စပ်ပစ္စည်းများဖြင့် တစ်ပါတည်း စမ်းသပ်သည်။
လည်ပတ်မှု စမ်းသပ်မှုများ
ကုန်တင်စက်ကို လည်ပတ်၍ လည်ပတ်မှုတည်ငြိမ်မှုကို ဆန်းစစ်ပြီး ဘယ်လ်လမ်းကွဲခြင်း၊ ဘယ်လ်လွဲခြင်း၊ ပုံမှန်မဟုတ်သောအသံမြည်းခြင်းနှင့် မတည်ငြိမ်သောကုန်တင်မှုကဲ့သို့သော ပြဿနာများကို ဖော်ထုတ်သည်။
စီမံကိန်းသတ်မှတ်ချက် လိုအပ်ပါက ကိုယ်စားပြုထုတ်ကုန်များ သို့မဟုတ် ဝန်အားများနှင့် ပိုမိုရှည်လျားသော ဆက်တိုက်လည်ပတ်စမ်းသပ်မှု ပါဝင်နိုင်သည်။
စက်ရုံလက်ခံမှု စံသတ်မှတ်ချက်များကို ကြိုတင်သဘောတူညီရမည်။ ၎င်းတို့တွင် လိုအပ်သော ကုန်တင်နှုန်း၊ ဝန်အားစွမ်းရည်၊ လည်ပတ်မှုအစဉ်၊ ဘေးကင်းလုံခြုံမှုလုပ်ဆောင်ချက်များနှင့် အင်တာဖေ့စ်လိုအပ်ချက်များ ပါဝင်နိုင်သည်။
သတ်မှတ်ထားသော စံနှုန်းများနှင့် စမ်းသပ်ခြင်းဖြင့် မော်တာ အလုပ်လုပ်ကြောင်း ရုံးသော အတည်ပြုခြင်းထက် အရည်အသွေး စစ်ဆေးမှုကို ပိုမိုအဓိပ္ပာယ်ရှိစေပါသည်။
အဆင့် ၇။ နောက်ဆုံးအရည်အသွေး စစ်ဆေးမှုများနှင့် ပို့ဆောင်ရေး ပြင်ဆင်မှု
စမ်းသပ်မှုပြီးနောက် ကုန်စည်ပို့ဆောင်ရေး စက်ကို ပို့ဆောင်ရေးအတွက် ပြင်ဆင်ပါသည်။
နောက်ဆုံးစစ်ဆေးမှုတွင် အောက်ပါတို့ ပါဝင်နိုင်ပါသည်။
စုစုပေါင်း အရွယ်အစားများနှင့် ချိတ်ဆက်မှု အင်တာဖေးများ။
ဘော်လ်ট် အခြေအနေနှင့် လိုက်နာမှု။
မော်တာ၊ ဂီယာဘောက်စ်နှင့် လျှပ်စစ်အစိတ်အပိုင်းများ တပ်ဆင်မှု။
လုံခြုံရေး ကာကွယ်မှုများနှင့် အရေးပေါ် ရပ်နေမှု လုပ်ဆောင်ချက်များ။
ကြိုးများ အမှတ်အသားပေးမှုနှင့် လျှပ်စစ် စာရွက်စာတမ်းများ။
စာချုပ်တွင် ထည့်သွင်းပေးထားသည့် အတိုးအလျော့အစိတ်အပိုင်းများနှင့် ပြုပြင်ထိန်းသောက်မှု ညွှန်ကောင်းများ။
ပို့ဆောင်ရေးအတွက် သင့်လျော်သော ကာကွယ်ရေး ထုပ်ပိုးမှု။
နိုင်ငံခြားစီမံကုန်များအတွက် ရှင်းလင်းသော တပ်ဆင်မှု ပုံများ၊ လျှပ်စစ်အချက်အလက်များနှင့် ဆက်သွယ်မှုအသေးစိတ်အချက်များသည် တပ်ဆင်မှုနှင့် စမ်းသပ်မှုအဆင်းသော မသေချာမှုများကို လျော့နည်းစေနိုင်သည်။
ထို့နောက် ကုန်စည်သည် ပို့ဆောင်ရေးစီစဉ်မှုအတိုင်း ထုပ်ပေးပြီး ဖောက်သည်၏ စက်ရုံသို့ ပို့ဆောင်ရန် အသင်းဖြစ်အောင် ပြင်ဆင်ပေးသည်။
ကင်းဒရိုင်းဘယ်လ်တ်ကွန်ဗေယ်အရည်အသွေးကို ဘာတွေက ဆုံးဖြတ်ပါသလဲ။
ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တွင် အဆင့်များစွာပါဝင်သော်လည်း အောက်ပါအချက်သုံးခုကို အထူးဂရုပြုရန် လိုအပ်သည်။
ပထမအချက်မှာ မော်ရီန်းနစ်အတိကျမှုဖြစ်သည်။ မာကျောသော အစိတ်အပိုင်းများ၊ မှန်ကန်စွာ ညှိထားသော ရိုလာများနှင့် မှန်ကန်စွာ ညှိထားသော ဘယ်လ်တ်များသည် ဘယ်လ်တ်လှုပ်ရှားမှုအမှားများကို လျော့နည်းစေပြီး မလိုအပ်သော ပုံပေါ်မှုများကို လျော့နည်းစေသည်။
ဒုတိယအချက်မှာ မော်တာစနစ်နှင့် ကိုက်ညီမှုဖြစ်သည်။ မော်တာ၊ ဂီယာဘောက်စ်၊ ဘယ်လ်တ်နှင့် ထိန်းချုပ်မှုစနစ်တို့ကို ညှိနှိုင်းထားသော အစုအဖွဲ့အဖြစ် ရွေးချယ်ရမည်။ ယုံကြည်စိတ်ချရသော လျှပ်စစ်အစိတ်အပိုင်းများဖြင့် မှားယွင်းစွာ ဒီဇိုင်းလုပ်ထားသော မော်တာစနစ်ကို ဖုံးကွယ်နိုင်မည်မဟုတ်ပါ။
တတိယအချက်မှာ ပေါင်းစပ်မှုနှင့် စမ်းသပ်မှုဖြစ်သည်။ ကွန်ဗေယာသည် လက်တွေ့ လည်ပတ်မှု အခြေအနေများအောက်တွင် ယုံကြည်စိတ်ချစွာ လုပ်ဆောင်ရမည်ဖြစ်ပြီး ဆက်သွယ်ထားသော စက်ကိရိယာများသို့ ထုတ်ကုန်များကို ချောမွေ့စွာ ပို့ဆောင်ရမည်။
ကွန်ဗေယာသည် ပို၍ကြီးမားသော အလိုအလျောက် ထုတ်လုပ်မှု လိုင်း၏ အစိတ်အပိုင်းတစ်ခုဖြစ်လာသောအခါ ဤအချက်များသည် အထူးအရေးပါပါသည်။ ထိုနေရာတွင် ပို့ဆောင်မှု ပြဿနာ အနည်းငယ်က ဆက်စပ်နေသော လုပ်ငန်းစဉ်များ အများအပြားကို ရပ်တန့်စေနိုင်ပါသည်။
Baoli မှ သံဘူး ကွန်ဗေယာ စနစ်များ
Hubei Baoli Technology သံပြား အပိုင်းသုံးပိုင်း သံဘူး ထုတ်လုပ်ရေး လိုင်းများအတွက် အကူ အလိုအလျောက် စက်ပစ္စည်းများတွင် အထူးပြုသည်။ ၎င်း၏ စက်ပစ္စည်း ပေါ်တိုးဖော်လီယိုတွင် ကွန်ဗေယာ စနစ်များ၊ ပြားများကိုင်တွယ်ရေး စက်ပစ္စည်းများ၊ သံဘူးများကိုင်တွယ်ရေး စက်ပစ္စည်းများ၊ ပက်လက်တိုင်ဇာများ နှင့် လိုင်းအဆုံး ပက်ကေ့ချင်း ဖြေရှင်းချက်များ ပါဝင်သည်။
ကွန်ဗေယာ ပုံစံများကို ဖောက်သည်၏ ပို့ဆောင်မှု လိုအပ်ချက်များ၊ စက်ရုံ စီစဉ်မှု၊ ထုတ်ကုန် အရွယ်အစားများ နှင့် အခြားစက်ကိရိယာများသို့ ဆက်သွယ်မှုများပေါ် အခြေခံ၍ ဖွံ့ဖြိုးတည်ဆောက်နိုင်ပါသည်။ အသုံးချမှုပေါ် မူတည်၍ ဖြေရှင်းချက်တွင် ဘယ်လ်၊ ချိန်း၊ မက်ရှ်၊ သံလိုက် သို့မဟုတ် အခြားသင့်တော်သော ကွန်ဗေယာ ပုံစံများ ပါဝင်နိုင်ပါသည်။
ပစ္စည်းများကို လုံးဝ အပိုင်းအစ အကုန်လုံး ပြောင်းရွှေ့ရန် လိုအပ်သည့် စီမံကိန်းများအတွက် အင်ဂျင်နီယာအဖွဲ့သည် ကုန်စည်များကို အထက်တန်းစက်မှုကိရိယာများ၊ ပလေးတ်လုပ်ရှားမှု စက်များနှင့် အောက်တန်း ထုပ်ပိုးရေးစနစ်များနှင့် ဆက်သွယ်မှုရှိသည့် ကုန်စည်ပို့စက်၏ အပိုင်းအစများကို စဉ်းစားနိုင်ပါသည်။
စက်ကိရိယာများကို စျေးနှုန်းတစ်ခုတည်းဖြင့် ရွေးချယ်ခြင်းထက် ထုတ်လုပ်သူများသည် ဖွဲ့စည်းပုံအရ အရည်အသွေး၊ မောင်းနှင်စနစ်၏ သင့်တော်မှု၊ ထိန်းချုပ်မှု ပေါင်းစပ်မှု၊ ထိန်းသိမ်းရလွယ်ကူမှုနှင့် စက်ကိရိယာအသုံးပြုမှု အားလုံးကို ပံ့ပိုးပေးနိုင်မှုရှိမှုကို အကဲဖြတ်သင့်ပါသည်။
အဆုံးသတ်
ကင်းဒရိုင်ဗ်ဘယ်လ့်ကုန်စည်ပို့စက်များ ထုတ်လုပ်ခြင်းလုပ်ငန်းစဉ်သည် အသုံးပြုမှုကို နားလည်ခြင်းဖြင့် စတင်ပြီး ပစ္စည်းရွေးချယ်ခြင်း၊ အရောင်းအဝယ် အစိတ်အပိုင်းများ ဖန်တီးခြင်း၊ မောင်းနှင်စနစ် စုစည်းခြင်း၊ လျှပ်စစ် ပေါင်းစပ်ခြင်းနှင့် စက်ရုံတွင် စမ်းသပ်ခြင်းတို့အထိ ဆက်လက်သွားပါသည်။
အဆင့်တိုင်းသည် ပြီးစီးသော ကုန်စည်ပို့စက်၏ တည်ငြိမ်မှု၊ အသုံးပြုနိုင်သည့် ကာလနှင့် အလိုအလျောက် ထုတ်လုပ်မှုလိုင်းတွင် ယုံကြည်စိတ်ချရစွာ အလုပ်လုပ်နိုင်မှုကို အထောက်အကူပုံဖော်ပေးပါသည်။
သင်သည် ကန်းများ ထုတ်လုပ်ရေးစက်ရုံအတွက် ကုန်ပစ္စည်းပို့ဆောင်ရေးစနစ် စီမံကိန်းကို စီစဉ်နေပါက Baoli သို့ သင်၏ထုတ်ကုန်အရွယ်အစားများ၊ လိုအပ်သော ပို့ဆောင်မှုအမြန်နှုန်း၊ ပို့ဆောင်ရေးစနစ်၏ အစီအစဥ်နှင့် ချိတ်ဆက်မှုလိုအပ်ချက်များကို မျှဝေပေးပါ။ ဤအသေးစိတ်အချက်များသည် သင်၏ထုတ်လုပ်မှုလိုင်းအတွက် သင့်တော်သော ပုံစံကို ဆုံးဖြတ်ရာတွင် အထောက်အကူပုံဖော်ပေးပါသည်။
အကြောင်းအရာများ
- အဆင့် ၁။ ကုန်စည်သယ်ဆောင်ရေးစနစ်၏ လုပ်ဆောင်မှုလိုအပ်ချက်များကို သတ်မှတ်ခြင်း
- အဆင့် ၂။ အခြေခံပစ္စည်းများနှင့် အရေးကြီးသည့်အစိတ်အပိုင်းများကို ရွေးချယ်ခြင်း။
- အဆင့် ၃- ဖရိမ်း ဖန်တီးခြင်းနှင့် ယန္တရားဆိုင်ရာ အလုပ်များ
- အဆင့် ၄ - မော်တာစနစ်နှင့် ဘယ်လ့်ထရောင်စပ်ကို တပ်ဆင်ခြင်း
- အဆင့် ၅။ လျှပ်စစ် ပေါင်းစပ်မှုနှင့် အမြန်နှုန်း ထိန်းချုပ်မှု
- အဆင့် ၆ - စက်ရုံအတွင်း စစ်ဆေးခြင်းနှင့် စွမ်းဆောင်ရည်စမ်းသပ်ခြင်း
- အဆင့် ၇။ နောက်ဆုံးအရည်အသွေး စစ်ဆေးမှုများနှင့် ပို့ဆောင်ရေး ပြင်ဆင်မှု
- ကင်းဒရိုင်းဘယ်လ်တ်ကွန်ဗေယ်အရည်အသွေးကို ဘာတွေက ဆုံးဖြတ်ပါသလဲ။
- Baoli မှ သံဘူး ကွန်ဗေယာ စနစ်များ
- အဆုံးသတ်