 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
၃-ပိုင်းသေတ္တာထုတ်လုပ်ရေးလိုင်းအတွက် အလိုအလျောက်စနစ်ပိုမ်းခြင်းပိုမ်းကူးပစ္စည်းများအကြောင်း အပြည့်အစုံလမ်းညွှန်
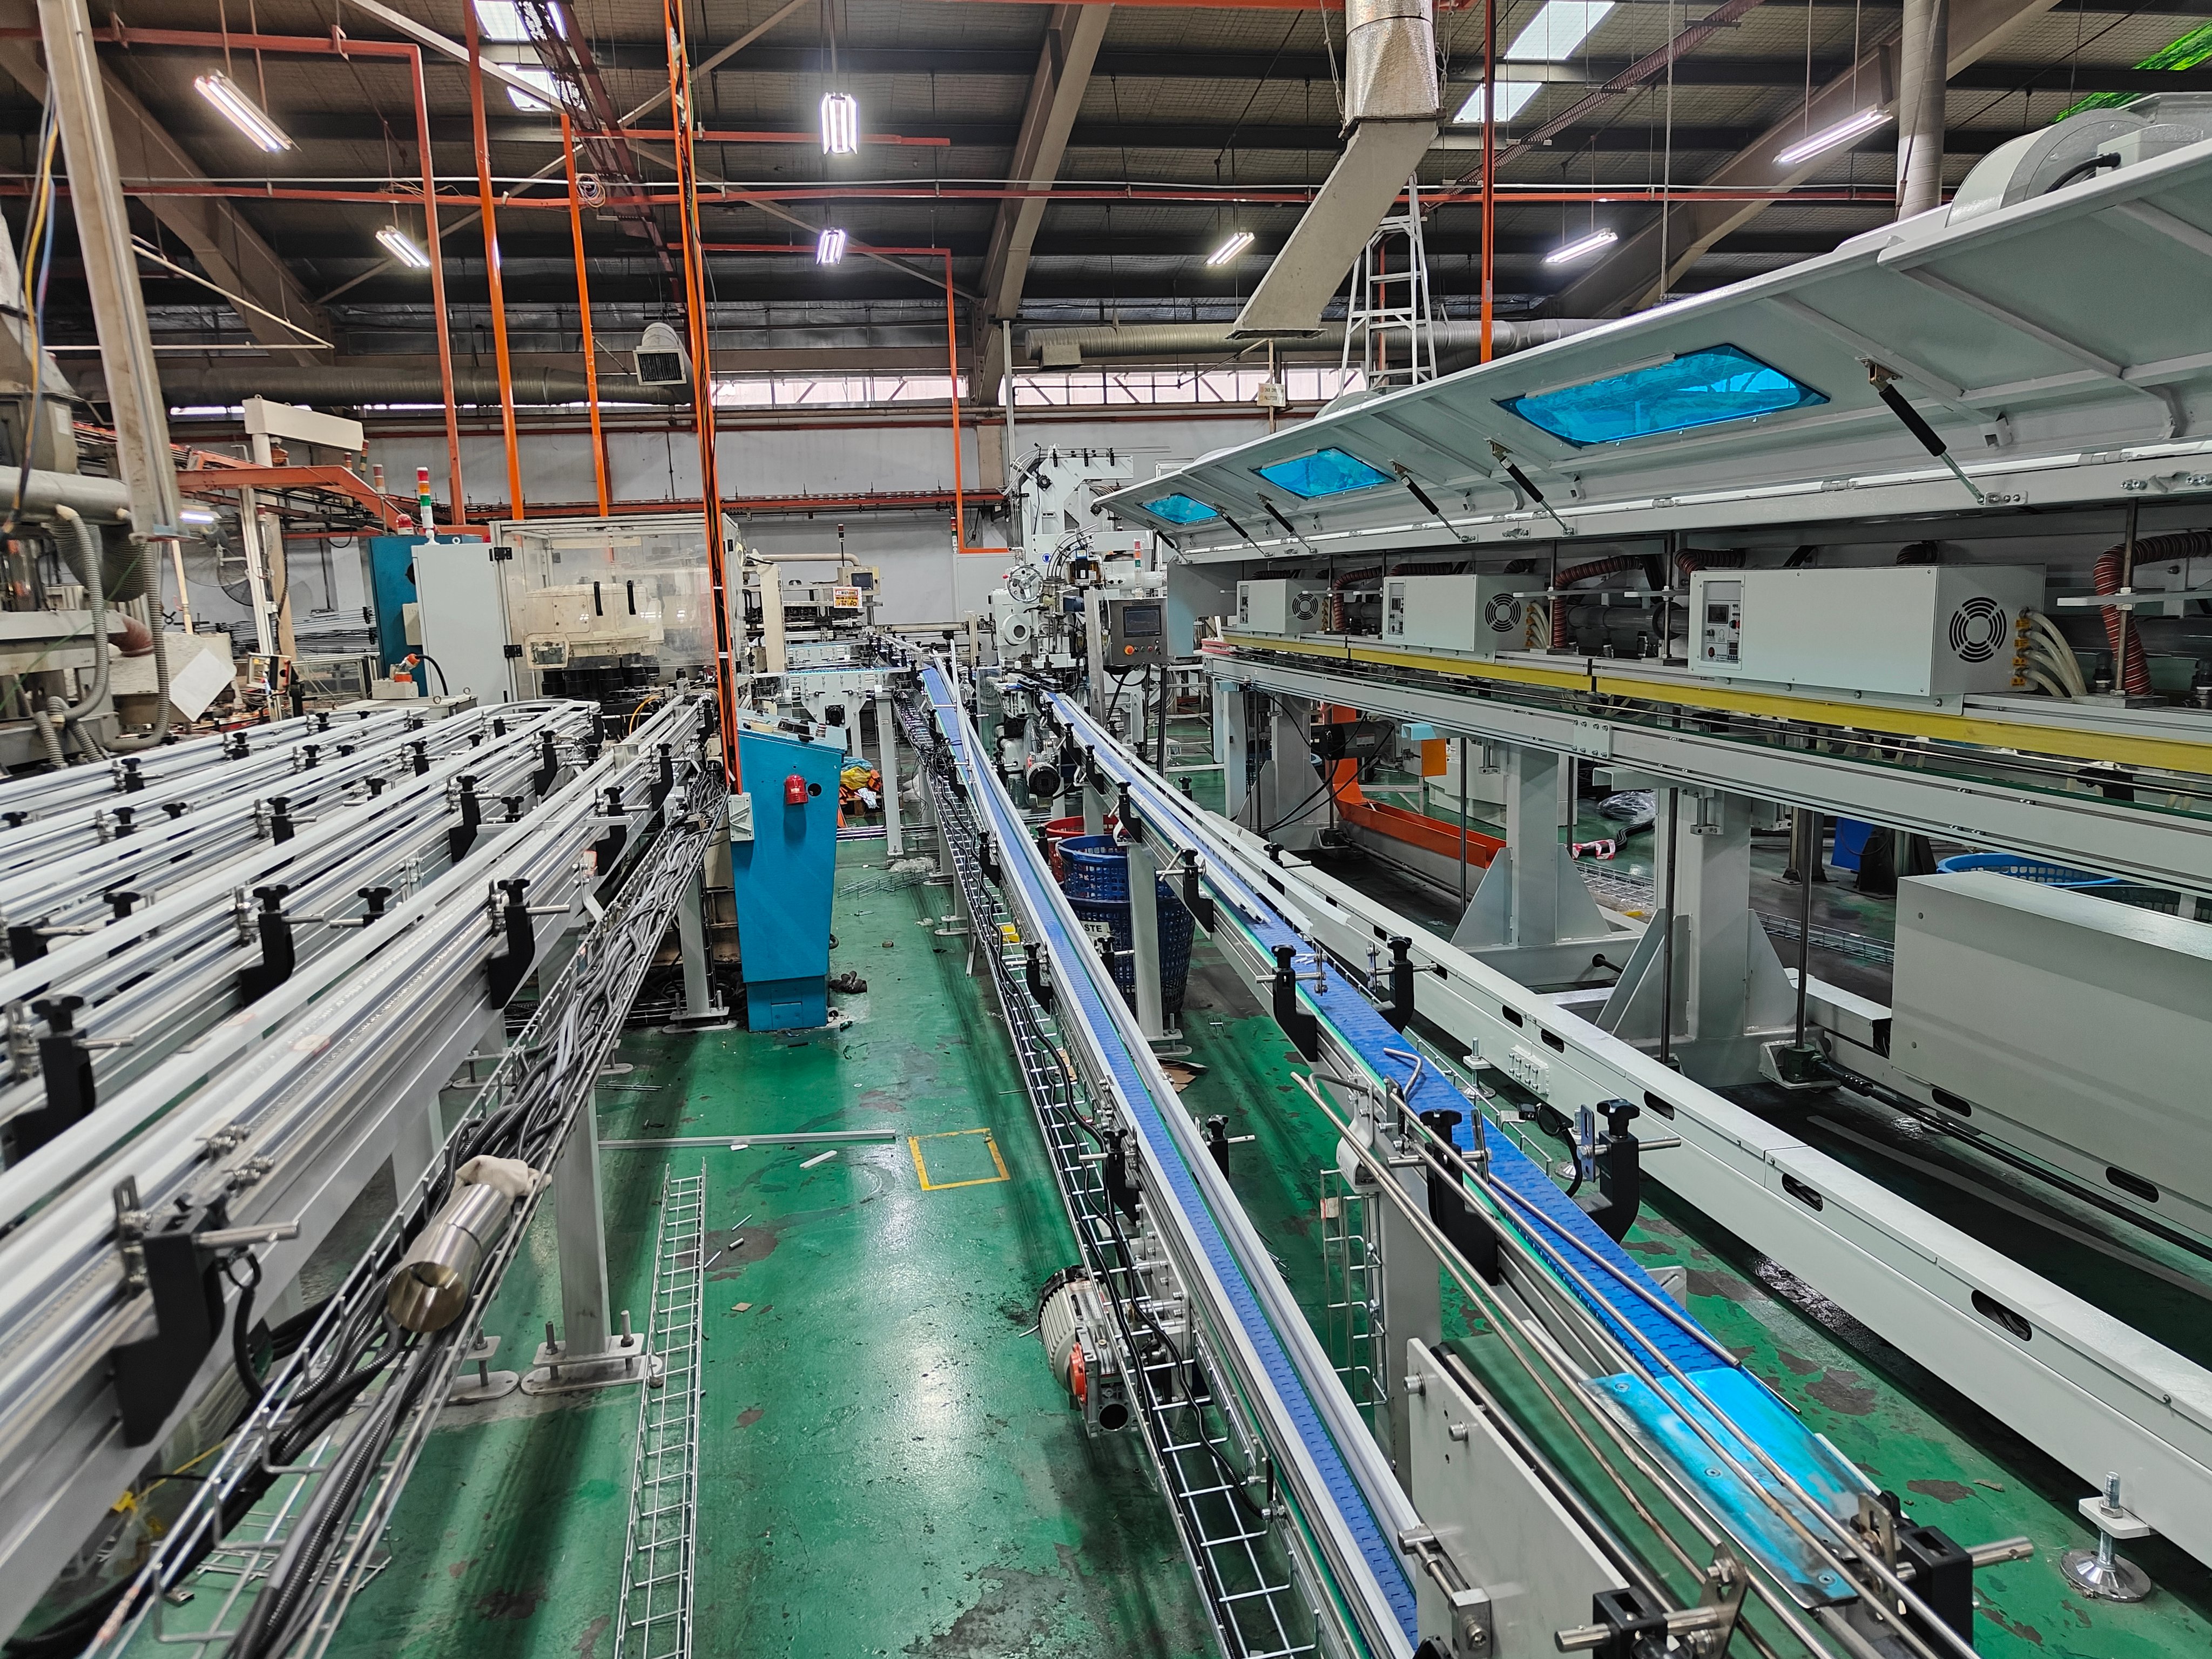
သေတ္တာထုတ်လုပ်ရေးစက်ရုံတွင် အချိန်အနည်းငယ်ဖုန်းထုတ်လုပ်ရေးလိုင်းပေါ်တွင် အချိန်ကုန်သု spent ဖုန်းထုတ်လုပ်ရေးလိုင်းပေါ်တွင် အချိန်ကုန်သု spent ဖုန်းထုတ်လုပ်ရေးလိုင်းပေါ်တွင် အချိန်ကုန်သု spent 3-ပါး can ထုတ်လုပ်မှုလိုင်း တစ်ခုတည်းသော စက်ကြီးမဟုတ်ပါ။ အဲဒါက အချိန်တူညီစွာ လုပ်ဆောင်ရမည့် အထူးပြုထားသော စက်မှုတန်းများ အစုအဖွဲ့ဖြစ်ပါသည်။ သံခွက်ပြားများ ဝင်လာပြီး သံခွက်များ ထွက်သွားပါသည်။ အဲဒီတန်းတွင် မည်သည့်နေရာတွင်မဆဲ တစ်စက္ကန်းအထိ နှေးကွေးမှုဖြစ်ပါက အလုပ်အကိုင်အချိန်အဆုံးတွင် ထုတ်လုပ်မှု ပမာဏ လျော့နည်းသွားမည်ဖြစ်ပါသည်။ အဲဒါကဲ့သို့သော အမှန်တကယ်သော စိန်ခေါ်မှုများကို ကန်းအိုးထုတ်လုပ်ရေးလိုင်းအလိုအလျောက်စနစ် တွင် မှတ်သားရမည်မှာ မြန်ဆန်သော စက်များကို ဝယ်ယူရုံသာမက စက်များအကြား ဆက်သွယ်မှုကောင်းမှုကို သေချာစေရန် ဖြစ်ပါသည်။
ဟူဘေး ဘောလီ နည်းပညာ ကုမ္ပဏီ အကီးတီဒ်တွင် ကျွန်ုပ်တို့သည် ဤအခက်အခဲကို နှစ်နှစ် ၂၀ ကျော်ကြာ အတွင်းမှ ဖြေရှင်းခဲ့ကြပါသည်။ သံခွက်များ ထုတ်လုပ်ရေး စက်မှုတန်းများကို ပိုမြန်ဆန်စွာ၊ ပိုများပြားစွာ နှင့် လူအနည်းငယ်ဖြင့် စောင်းကြည့်ရှုရန် လိုအပ်သော ထုတ်လုပ်သူများအား ပေးပို့ခဲ့ကြပါသည်။ သံခွက်များ ထုတ်လုပ်ရေး စက်မှုတန်း ပစ္စည်းများ ဤလမ်းညွှန်စာအုပ်တွင် ခေတ်မီ သံခွက်သုံးမျှောင်း စက်မှုတန်းတစ်ခုသည် တကယ်တမ်း မည်သို့သော ပုံပန်းသဏ္ဍာန်ရှိသည်ကို တန်းတစ်ခုချင်းစီ အလုပ်လုပ်ပုံကို ဖော်ပြထားပါသည်။ ထို့အပ alongside တန်းတစ်ခုချင်းစီကို အလိုအလျောက်လုပ်ဆောင်ရေး စနစ်ဖော်ထုတ်ရာတွင် ထည့်သွင်းစဉ်းစားရမည့် အချက်များကိုလည်း ဖော်ပြထားပါသည်။
၃ ပိုင်းပါသော ကင်းထုတ်လုပ်ရေးလိုင်းဆိုသည်မှာ အဘယ်နည်း။
သုံးပိုင်းပါသည့် ကင်းသည် အမည်အတိုင်းပဲဖြစ်ပါသည်။ အထုပ်အိတ်အဖွဲ့အစည်းသည် ချောမ်းသည့် သံသေးပြားကို လှည့်ပေးခြင်းဖြင့် ဖန်တီးထားသည့် ကင်းအမိုးနှင့် အောက်ခြေအမိုးတို့ဖြင့် ဖွဲ့စည်းထားခြင်းဖြစ်ပါသည်။ နှစ်ပိုင်းပါသည့် ကင်းများ (တစ်ခုတည်းသော ပုံစံဖွဲ့စည်းမှုမှ ဆွဲထုတ်ထားသည့် ကင်းများ) နှင့် ကွဲပါသည်။ သုံးပိုင်းပါသည့် ထုတ်လုပ်ရေးလိုင်းများတွင် ပုံသေးခြင်း၊ ခြောက်သောက်ခြင်း၊ ပုံစံဖွဲ့ခြင်းနှင့် ပေါင်းစည်းခြင်း စသည့် အဆင့်များကို ပိုမိုရှည်လျားစွာ လုပ်ဆောင်ရပါသည်။ ထို့ကြောင့် အလိုအလျောက်လုပ်ဆောင်မှုသည် ပိုမိုရှုပ်ထွေးလာပါသည်။ သို့သော် လိုင်းတစ်ခုလုံးကို အစားထိုးခြင်းမှ လွဲ၍ တစ်ခုချင်းစီသော အဆင့်များကို အဆင့်မြှင့်ခြင်းဖြင့် အတားအဆီးများကို ဖယ်ရှားနိုင်သည့် အခွင့်အလမ်းများလည်း ပိုမိုများပါသည်။
သုံးပိုင်းပါသည့် ထုတ်လုပ်ရေးလိုင်းတစ်ခုသည် အများအားဖြင့် အဆင့် (၇) ခုကို ဖော်ပြပါသည်။ အောက်တွင် အဆင့်တစ်ခုချင်းစီကို အသေးစိတ်ဖော်ပြပါသည်။
၁။ ပုံစံဖွဲ့စည်းမှုအတွက် ပုံစံပြားပေးသည့် စက်
ကင်းတစ်လုံးစီသည် ပုံစံဖွဲ့စည်းမှုအတွက် ပုံစံပြားပေးသည့် စက်မှ စတင်ပါသည်။ သံသေးပြားပုံစံဖွဲ့စည်းမှုအတွက် ပုံစံပြားပေးသည့် စက်မှ စတင်ပါသည်။ ပုံစံဖွဲ့စည်းမှုအတွက် ပုံစံပြားပေးသည့် စက် အလိုအလျောက် စာရွက်များကို တစ်ပုံတည်းဖြင့် ဖောက်ထုတ်ခြင်း၊ ခွဲခြားခြင်းနှင့် လိုင်းထဲသို့ စီးဆင်းစေခြင်းတို့ကို တိကျသောနှုန်းဖြင့် ဆောင်ရွက်ပေးပါသည်။ ထိုသို့သော လုပ်ဆောင်မှုတွင် နှစ်ထပ်ဖောက်ထုတ်မှု၊ မတ်မတ်မကျခြင်း သို့မဟုတ် အလွှာများပျက်စီးခြင်းများ မဖြစ်ပါ။ အမြန်နှုန်းမြင့် လိုင်းများတွင် ဖောက်ထုတ်မှုနှုန်းတွင် အနည်းငယ်သော မတေးများသည် နောက်ဆက်တွဲ အပိုင်းများတွင် အဓိက အကွက်များဖြစ်လာနိုင်ပါသည်။ ထို့ကြောင့် လိုင်းအမြန်နှုန်းနောက်ကျမှုကို စစ်ဆေးရာတွင် ဖောက်ထုတ်မှုတိကျမှုကို ပထမဆုံး စစ်ဆေးလေ့ရှိပါသည်။
၂။ ခြောက်သွေ့စေရေး အိုဗင်
ပုံနှိပ်ပြီးနောက် အလွှာများဖော်ပေးပြီးနောက် ကင်းများကို ပုံစံပေးရန် အလွှာများကို အများအားဖြင့် ရေငုပ်ခြင်း အိပ်ချိန် အိုဗင်တွင် ခြောက်သွေ့စေရန် ဖောက်ထုတ်ပေးပါသည်။ အိုဗင်အပူချိန် တစ်သေးတည်းဖြစ်မှုနှင့် ကုန်စည်သယ်လုပ်ဆောင်မှုနှုန်းထိန်းချုပ်မှုတို့သည် အလွှာများ၏ ကပ်နေမှုနှင့် ကင်းများ၏ ရှည်လျားသော အသက်တာကို တိုက်ရိုက်သက်ရောက်မှုရှိပါသည်။ ထိုနေရာတွင် စွမ်းအင်ချွေတာနိုင်သော ဒီဇိုင်းများသည် အချိန်ကြာလျှင် လုပ်ငန်းလုပ်ဆောင်မှုစရိတ်များကို အများအားဖြင့် သက်ရောက်မှုရှိပါသည်။
၃။ ကင်းများကို တင်မှုစက်
ကင်းများကို စက်လုပ်ဆောင်မှုဖြင့် စက်ဘွဲ့ပုံစံသို့ ပြောင်းလဲရန်မှီအထိ စာရွက်များ သို့မဟုတ် အစိတ်အပိုင်းများကို ပြန်လည် အနေအထားပြောင်းလဲရန် လိုအပ်ပါသည်။ ထိုသို့သော ကင်းများကို တင်မှုစက် အလိုအလျောက် ကင်းမ်များကို နောက်ထပ် ဖွဲ့စည်းမှုအဆင့်အတွက် မှန်ကန်သော ဒေါင်လိုက် အနေအထားသို့ ပြန်လည် နေရာချပေးပါသည်။ ယင်းသည် အဟောင်းလိုင်းများတွင် လက်ဖ်န်းဖြင့် လုပ်ဆောင်ရသော အဆင့်ကို ဖျက်သိမ်းလိုက်ခြင်းဖြစ်သည်။
၄။ ရိုတေးရီ စက်
အ ရိုတာရီစက် ဤနေရာတွင် ပုံစံချပ်သော ကင်းမ်ကို စက်ဝိုင်းပုံစံသို့ လှည့်ပေးပြီး ချောင်းမှုန်းခြင်း ပြုလုပ်ပါသည်။ ဤသည်မှာ လိုင်းပေါ်တွင် စက်မှုအရ အများဆုံး စိန်ခေါ်မှုရှိသော အဆင့်ဖြစ်ပါသည်။ အဘယ်ကြောင့်ဆိုသော် ဤနေရာတွင် ချောင်းမှုန်းခြင်းအရည်အသွေးသည် နောက်ပိုင်းတွင် ကင်းမ်သည် ရေယိုမှုနှင့် ဖိအားစမ်းသပ်မှုများကို အောင်မောင်းနိုင်မည် သို့မဟုတ် မအောင်မောင်းနိုင်မည်ကို ဆုံးဖြတ်ပေးသောကြောင့်ဖြစ်သည်။ တိကျသော ကိရိယာများနှင့် တည်ငြိမ်သော အော်ပ်ရေးရှင်း အချိန်ကို ထိန်းညှိရန် အရေးကြီးပါသည်။
၅။ အဖ cover စက်
အဆုံးများနှင့် အဖုံးများကို လိုင်းထဲသို့ တိကျစွာနှင့် အရေအတွက်များစွာဖြင့် ထည့်သွင်းရန် လိုအပ်ပါသည်။ အ အဖုံးထည့်သွင်းစက် သည် ဤလုပ်ငန်းစဉ်ကို အလိုအလျောက် လုပ်ဆောင်ပေးပါသည်။ ယင်းစက်သည် ချောင်းမှုန်းခြင်း သို့မဟုတ် ဆက်သွယ်ခြင်းအဆင့်နှင့် တစ်ပါတည်း လုပ်ဆောင်ပါသည်။ ထို့ကြောင့် ကင်းမ်များနှင့် အဆုံးများသည် အကွာအဝေးမရှိဘဲ သို့မဟုတ် ပိတ်ဆို့မှုမရှိဘဲ တစ်ပါတည်း ရောက်ရှိလာပါသည်။ ဤသည်မှာ လိုင်း၏ အလုပ်လုပ်ချိန်ကို အလွန်အမင်း သက်ရောက်မှုရှိသော အသေးစိတ်အချက်ဖြစ်သည်။
၆။ ကင်းမ် ပို့ဆောင်ရေးစနစ်
ဤအရာအားလုံးကို ချိတ်ဆက်ပေးသော အရာမှာ သံပုံးတင်ပို့ရေးစနစ် — အကောင်စီတစ်ခုလုံး၏ ဆက်သွယ်ရေးအစိတ်အပိုင်းဖြစ်သည်။ ကောင်းမွန်စွာဒီဇိုင်းထုတ်ထားသော ကုန်ပစ္စည်းသယ်ဆောင်စနစ်သည် အိုင်တီအိုဘီ မှ ဘီသို့ ဘူးများကို ရွှေ့ပေးခြင်းသာမက၊ အနည်းငယ်ကွဲပါးသော အမြန်နှုန်းဖြင့် လုပ်ဆောင်နေသော စတေးရှင်းများကြား အချိန်ကုန်ပစ္စည်းများကို ခြောက်သွေ့စေခြင်း၊ စုစည်းခြင်းနှင့် ချောမွေ့စွာ လွှဲပေးခြင်းတို့ကို ပေးစေသည်။ ထို့ကြောင့် တစ်ခုတည်းသော နှေးကွေးသော စတေးရှင်းသည် အကောင်စီတစ်ခုလုံးကို ရပ်တန့်သွားစေခြင်းမရှိပါ။
ယူတူဘ်ခ် ချန်နယ်မှ သုံးပိုင်းပါသော ဘူးများ ထုတ်လုပ်ရေးစက်ပစ္စည်းများကို ထပ်မိုးကြည့်ရှုပါ။
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
၇။ ဘူးများကို ပေလက်စ်ပေါ်သို့ စီထားသော စက်
အကောင်စီ၏ အဆုံးတွင် ပြီးစီးသော ဘူးများကို စီထားခြင်း၊ ထုပ်ပိုးခြင်းနှင့် ပို့ဆောင်ရန် ပြင်ဆင်ခြင်းတို့ လုပ်ရန် လိုအပ်ပါသည်။ ထို့ကြောင့် ဤနေရာတွင် ကင်းပလက်တိုင်ဇာ ဝင်လာပါသည် — အထက်တန်းထုတ်လုပ်မှုနှုန်းနှင့် ကိုက်ညီသော အမြန်နှုန်းဖြင့် ဘူးများကို ပေလက်စ်ပေါ်သို့ အလိုအလျောက် စီထားပေးခြင်းဖြစ်ပါသည်။ အပြည့်အဝ အလိုအလျောက်စနစ်များတွင် မှန်ကန်သော အမြန်နှုန်းများသည် တစ်မိနစ်လျှင် ဘူး ၆၀၀ အထိ ရှိနိုင်ပါသည်။ ဤနေရာသည် ဟူဘေး ဘောလီ၏ အမြစ်များ အနက်ဆုံးရှိရာနေရာဖြစ်ပါသည် — ဘူးထုတ်လုပ်သူများအား ပေလက်စ်ပေါ်သို့ စီထားခြင်းနှင့် ထုပ်ပိုးခြင်းစက်ပစ္စည်းများကို နှစ်များစွာကြာ ပေးစေခဲ့ပါသည်။ ထို့နောက် အထက်တန်းသို့ ပေးစေရေး၊ ခြောက်သွေ့စေရေးနှင့် ကုန်ပစ္စည်းသယ်ဆောင်စနစ်များသို့ ချဲ့ထွင်လာခဲ့ပါသည်။
ဘူးထုတ်လုပ်ရေးအကောင်စီစက်ပစ္စည်းထုတ်လုပ်သူကို ရွေးချယ်ခြင်း
သုံးခုပါ ကင်းစက်လိုင်းကို အလိုအလျောက်လုပ်ခြင်းသည် အများအားဖြင့် တစ်ခုတည်းသော ရောင်းခေါင်းပေးသူထံမှ အရာအားလုံးကို ဝယ်ယူခြင်းမဟုတ်ပါ။ အများစုသော စက်ရုံများသည် အဓိက လိုင်းတည်ဆောက်သူမှ စက်ကိရိယာများကို ရောင်းဝယ်ပြီး အထူးပြုထားသော အဖွဲ့စိတ်ပိုများမှ အပိုစက်ကိရိယာများကို ရောင်းဝယ်ကြပါသည်။ ကင်းအလိုအလျောက်စနစ် ရောင်းခေါင်းပေးသူကို အကဲဖြတ်ရာတွင် ထုတ်လုပ်မှုလိုင်းပိုင်ရှင် စက်ပစ္စည်းထုတ်လုပ်သူဖြစ်နိုင်သည်။ သို့မဟုတ် ကင်းအလိုအလျောက်စနစ် ရောင်းခေါင်းပေးသူ ကို အကဲဖြတ်ရာတွင် အများကြီးအရေးကြီးသော အချက်များမှာ အမည်အများကြီးထက် ပိုမိုအရေးကြီးပါသည်။
- ပေါင်းစပ်မှုအတွေ့အကြုံ — ၎င်းတို့သည် လုပ်ငန်းလိုင်းရှိန်းသော စက်ကိရိယာများကို ပြောင်းလဲတပ်ဆင်နိုင်ပါသလား၊ သို့မဟုတ် အသစ်သော စနစ်များကိုသာ ရောင်းခေါင်းပေးနိုင်ပါသလား။
- နေရာတွင် အကူအညီပေးမှု — ၎င်းတို့၏ အင်ဂျင်နီယာများသည် တပ်ဆင်မှုနှင့် စမ်းသပ်မှုအတွက် အမှန်တကယ် လာရောက်ပါသလား။
- သံသော ကင်းစက်ကိရိယာများနှင့် ပတ်သက်သော အတွေ့အကြုံ အထူးသဖြင့် စက်မှုအလိုအလျောက်စနစ်များနှင့် မဟုတ်ဘဲ သံသော ကင်းစက်ကိရိယာများနှင့် ပတ်သက်သော အတွေ့အကြုံဖြစ်ပါသည်။
- အဖွဲ့စိတ်ပိုစက်ကိရိယာ ရောင်းခေါင်းပေးသူအဖြစ် လွတ်လပ်မှု ၊ အများစုသော စက်ရုံများတွင် လုံးဝပြောင်းလဲခြင်းမဟုတ်ဘဲ အစိတ်အပိုင်းဆိုင်ရာ အဆင့်မြှင့်တင်မှုများသာ လိုအပ်သောကြောင့်
အတိုင်း သံသေးအိုး စက်မှုကုန်ပစ္စည်းများ ထုတ်လုပ်သူ နှစ် ၂၀ ကျော်ကြာ လက်တွေ့အတွေ့အကြုံရှိပြီး နိုင်ငံ ၂၀ ကျော်တွင် စက်ပစ္စည်းများ အလုပ်လုပ်နေပါသည်။ ဟူပေး ဘောလီ နည်းပညာသည် နှစ်များစွာကြာ အသုံးပြုနေသော စက်မှုလုပ်ငန်းများအတွက် အဆင့်ဆင့် အလိုအလျောက်စနစ်များကို ပေးသော ကုမ္ပဏီဖြစ်သည့်အပြင် လက်ရှိရှိပ already စက်လိုင်းတွင် ယုံကြည်စွာ ပါဝင်နိုင်သော အထောက်အပံ့စက်ပစ္စည်း ပေးသောကုမ္ပဏီ .
နောက်ဆုံး အတွေးများ
ခေတ်သစ် ၃ ပိုင်းပါသော ကင်းထုတ်လုပ်ရေးလိုင်း စက်လိုင်းတစ်ခု၏ အမြန်နှုန်းသည် ၎င်း၏ အနှေးနှုန်းဆုံးသော အဆင့်ပေါ်တွင်သာ မှီခိုပါသည်။ သံသေးအိုး ထုတ်လုပ်မှုလိုင်းတွင် စက်ခွဲခြင်း၊ ခြောက်သွေ့ခြင်း၊ ပုံသောင်းခြင်း သို့မဟုတ် ပလေးတ်တင်ခြင်း အဆင့်တွင် အနှေးနှုန်းဖြစ်နေပါက ဖြေရှင်းနည်းမှာ အများအားဖြင့် "ပိုမြန်သော စက်လိုင်းတစ်ခု ဝယ်ပါ" မဟုတ်ဘဲ "အခြားအဆင့်အားလုံးကို နှေးကွေးစေနေသော အဆင့်တစ်ခုကို ပြုပြင်ပါ" ဖြစ်ပါသည်။
အောက်ပါအဆင့်များအတွက် နောင်တွင် အသေးစိတ်ဖော်ပေးမည့် ဆောင်းပါးများကို အောက်ပါအတိုင်း အစပိုင်းမှ အဆုံးသို့ အစဉ်လိုက် ထုတ်ပေးမည်ဖြစ်ပါသည်။ ပထမဆုံးအနေဖြင့် စက်ခွဲခြင်းစက်မှ စတင်၍ ပလေးတ်တင်ခြင်းအထိ ဖော်ပေးမည်ဖြစ်ပါသည်။ ထို့ကြောင့် ဤလမ်းညွှန်ချက်ကို သင်၏ အစပိုင်းအဖြစ် မှတ်သားထားပါ။