 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
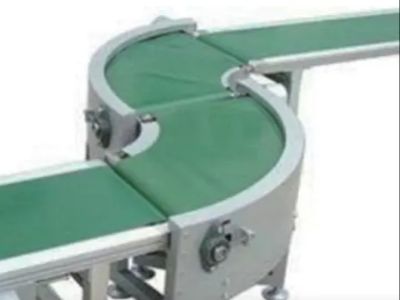
Proses Pembuatan Tali Pemacu: Daripada Bahan Mentah Hingga Produk Siap, Setiap Langkah Dalam Proses
Boleh dipercayai penghantar sabuk pemacu tin bermula dengan lebih daripada sebuah motor dan sabuk penghantar. Prestasinya bergantung kepada pembuatan rangka yang tepat, komponen pemacu yang sesuai, ketegangan sabuk yang betul, kawalan kelajuan yang stabil, dan ujian kilang yang menyeluruh. Bagi loji pembuatan tin, butiran ini membantu memastikan pemindahan bahan yang lancar, mengurangkan masa berhenti tidak dirancang, dan mengekalkan kecekapan operasi peralatan pengeluaran yang bersambung.
Di Hubei Baoli Technology, sistem penghantar direka berdasarkan keperluan pengeluaran, susun atur kilang, dan peralatan yang perlu disambungkan. Berikut adalah cara sebuah industri penghantar tali pinggang bergerak dari peringkat rekabentuk awal hingga sistem siap dipasang.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Langkah 1: Menetapkan Keperluan Operasi Penghantar
Sebelum proses pembuatan bermula, pasukan kejuruteraan perlu memahami cara penghantar akan beroperasi dalam talian pengeluaran.
Pertimbangan utama termasuk:
Aplikasi penghantaran: Sama ada sistem ini mengendalikan tin, komponen, kotak, atau palet.
Dimensi produk: Diameter, ketinggian, berat, dan kestabilan item yang dihantar.
Kadar aliran yang diperlukan: Kelajuan pengeluaran sasaran dan kadar pemindahan peralatan di bahagian hulu dan hilir.
Tata letak kilang: Panjang, lebar, perubahan aras, bahagian pusingan, dan ruang pemasangan yang tersedia.
Persekitaran Operasi: Suhu, habuk, kelembapan, keperluan pembersihan, dan keperluan bahan sentuh.
Keperluan kawalan: Operasi berdiri sendiri atau integrasi dengan peralatan lain di talian pengeluaran.
Butiran ini menentukan struktur penghantar, spesifikasi tali sawat, kapasiti pemacu, susunan sensor, dan strategi kawalan. Penghantar tin yang direkabentuk dengan baik harus sesuai dengan proses pengeluaran, bukan memaksa pelanggan untuk mereka semula talian mengikut peralatan tersebut.
Langkah 2: Memilih Bahan Mentah dan Komponen Utama
Pemilihan bahan dan komponen secara langsung mempengaruhi kestabilan penghantar, jangka hayatnya, dan keperluan penyelenggaraannya.
Rangka penghantar dan bahan struktural
Rangka mesti memberikan kekukuhan yang mencukupi untuk menyokong penghantar dan mengekalkan penyelarasan semasa operasi. Keluli karbon dengan lapisan pelindung yang sesuai merupakan pilihan praktikal untuk banyak aplikasi industri. Keluli tahan karat boleh ditetapkan jika rintangan kakisan, kehigienisan, atau keperluan pembersihan mengharuskannya.
Pemilihan bergantung pada persekitaran operasi, bukan sekadar rupa jentera siap.
Tali sawat, penggelek, galas, dan komponen pemindahan
Bahan tali sawat mesti sepadan dengan produk yang dihantar, kelajuan operasi, keadaan beban, dan ciri geseran yang diperlukan. Penggelek, aci, galas, dan komponen pemindahan mesti dipilih untuk menepati beban jangkaan dan kitar tugas.
Bagi aplikasi pembuatan tin, rekabentuk juga mesti mengambil kira jarak antara tin, pemindahan lancar antara bahagian, serta risiko tin terbalik, berlanggar, atau bertimbun di titik pemindahan.
Motor pemacu dan komponen elektrik
Sistem pemacu merupakan pusat bagi konveyor tali sawat pemacu tin. Motor dan kotak gear mesti memberikan daya kilas permulaan dan kapasiti operasi yang mencukupi tanpa saiz berlebihan yang tidak perlu.
Bagi konfigurasi industri sederhana hingga tinggi, sistem elektrik boleh menggunakan:
PLC Siemens untuk kawalan boleh atur.
Penyelesaian pemacu dan kawalan Siemens, Schneider Electric, atau Mitsubishi, bergantung kepada projek.
Komponen elektrik voltan rendah Schneider Electric.
Sensor industri yang dipilih berdasarkan produk, jarak pengesanan, dan persekitaran operasi.
Komponen pneumatik, jika diperlukan, boleh dipilih daripada pembekal mapan seperti SMC. Jenama dan model komponen akhir harus disahkan mengikut spesifikasi teknikal dan sebut harga pelanggan.
Memilih komponen yang berprestij hanyalah sebahagian daripada proses. Penyesuaian saiz yang betul, pemasangan wayar secara profesional, perlindungan yang sesuai, dan piawaian pemasangan yang konsisten sama pentingnya.
Langkah 3: Pembuatan Rangka dan Pemprosesan Mekanikal
Apabila rekabentuk dan bahan telah diluluskan, pengeluaran berpindah ke pembuatan rangka.
Proses ini biasanya merangkumi memotong bahan mentah, mengilang titik sambungan, mengimpal bahagian struktur, dan menyediakan permukaan pemasangan. Selepas pembuatan, dimensi kritikal dan kedudukan pemasangan diperiksa berdasarkan lukisan kejuruteraan.
Bagi penghantar tali sawat, perhatian khusus harus diberikan kepada:
Kelurusan rangka dan ketegaran struktur.
Penjajaran selari penggelek dan aci.
Pemposisian tepat titik pemasangan motor dan kotak gear.
Sokongan yang konsisten sepanjang panjang penghantar.
Rawatan permukaan yang sesuai untuk persekitaran kerja.
Jika rangka tidak sejajar dengan baik, ia boleh menyebabkan masalah pelacakan tali sawat, haus tidak sekata, dan beban tambahan pada bantalan serta komponen pemacu.
Rangka yang diperbuat dengan baik menjadi asas bagi pemasangan yang tepat dan operasi jangka panjang yang stabil.
Langkah 4: Memasang Sistem Pemacu dan Tali Sawat Penghantar
Ini merupakan salah satu peringkat paling penting dalam proses pembuatan penghantar tali sawat jenis can drive.
Motor, kotak gear, roller pemacu, roller kembali, tali sawat, dan mekanisme pengencangan mesti beroperasi bersama sebagai satu sistem yang terkoordinasi.
Pemasangan motor pemacu dan kotak gear
Motor dan kotak gear dipasang mengikut rekabentuk, dengan memberi tumpuan kepada ketepatan pemasangan, penyelarasan pemindahan kuasa, dan kebolehcapaian untuk penyelenggaraan pada masa hadapan.
Nisbah pemacuan dan kapasiti motor mesti sesuai dengan kelajuan penghantar yang diperlukan dan beban yang dihantar. Kawalan kelajuan boleh ubah boleh digunakan apabila proses pengeluaran memerlukan kadar penghantaran yang boleh disesuaikan.
Pemasangan tali sawat dan pelarasan ketegangan
Tali sawat dipasang dan dilaras untuk mencapai ketegangan dan penjejakkan yang sesuai. Ketegangan berlebihan boleh meningkatkan tekanan pada bantalan, aci, dan tali sawat itu sendiri. Ketegangan tidak mencukupi boleh menyebabkan gelincir atau penghantaran tidak stabil.
Tali sawat harus berjalan secara sentral dan lancar sepanjang julat operasinya. Larasan penjejakan dibuat sebelum sistem diteruskan kepada penyusunan elektrik dan ujian berfungsi.
Pemeriksaan titik pemindahan
Bagi talian pengeluaran tin, titik pemindahan memerlukan perhatian khas. Perbezaan ketinggian, jurang antara bahagian penghantar, dan perubahan kelajuan yang mendadak boleh menyebabkan tin terbalik, berlanggar, atau bertimbun.
Pasukan kejuruteraan harus mengesahkan peralihan antara penghantar yang bersambung dan menentusahkan bahawa susunan pemindahan sepadan dengan produk sebenar dan kelajuan talian.
Langkah 5: Integrasi Elektrik dan Kawalan Kelajuan
Selepas pemasangan mekanikal, sistem kawalan elektrik dipasang dan diperiksa.
Bergantung kepada projek, konfigurasi kawalan mungkin termasuk PLC, pemacu frekuensi berubah, perlindungan motor, litar henti kecemasan, sensor fotoelektrik, dan peranti pengesan lain.
Sistem kawalan boleh dikonfigurasikan untuk menyokong fungsi seperti:
Kawalan mula dan henti.
Kelajuan penghantaran yang boleh dilaraskan.
Pengesanan produk dan penyelarasan pemindahan.
Pemantauan pengumpulan atau halangan, di mana diperlukan.
Interlok dengan peralatan hulu dan hilir.
Indikasi amaran dan sokongan penyelesaian masalah.
Bagi konveyor yang terintegrasi dalam talian pembuatan tin, logik kawalan harus direka berdasarkan keseluruhan proses pemindahan. Konveyor yang beroperasi pada kelajuan yang betul secara berasingan masih boleh menyebabkan masalah jika tidak diselaraskan dengan peralatan sebelum dan selepasnya.
Arkitektur kawalan akhir bergantung kepada bilangan bahagian konveyor, urutan operasi, keperluan keselamatan, dan sistem automasi sedia ada pelanggan.
Langkah 6: Pemeriksaan Kilang dan Ujian Prestasi
Sebelum penghantaran, konveyor yang siap perlu menjalani pemeriksaan dan ujian secara sistematik.
Pemeriksaan Mekanikal
Jurutera memeriksa rangka, pengikat, penggelek, penjejak tali sawat, susunan ketegangan, pelindung, dan titik penyelenggaraan yang boleh diakses. Sistem pemacu juga diperiksa untuk getaran tidak normal, bunyi tidak biasa, atau terlalu panas semasa operasi.
Ujian elektrik dan fungsional
Pasukan mengesahkan putaran motor, pelarasan kelajuan, tindak balas sensor, fungsi kawalan, dan operasi hentian kecemasan. Di mana berkenaan, penghantar diuji bersama peralatan berkaitannya.
Ujian beroperasi
Penghantar dijalankan untuk menilai kestabilan operasi dan mengenal pasti isu seperti pesongan tali sawat, gelincir, bunyi tidak biasa, dan penghantaran yang tidak konsisten.
Di mana spesifikasi projek menghendakinya, ujian boleh merangkumi produk atau beban wakilan serta ujian beroperasi berterusan yang lebih lama.
Kriteria penerimaan kilang harus dipersetujui terlebih dahulu. Ini mungkin termasuk kelajuan penghantaran yang diperlukan, kapasiti beban, urutan operasi, fungsi keselamatan, dan keperluan antara muka.
Ujian terhadap kriteria yang ditetapkan memberikan semakan kualiti yang lebih bermakna berbanding hanya mengesahkan bahawa motor dapat dihidupkan.
Langkah 7: Semakan Kualiti Akhir dan Persiapan Penghantaran
Selepas ujian, penghantar disediakan untuk penghantaran.
Pemeriksaan akhir mungkin merangkumi:
Dimensi keseluruhan dan antara muka sambungan.
Keadaan tali sawat dan pelarasan jalurnya.
Pemasangan motor, kotak gear, dan komponen elektrik.
Pelindung keselamatan dan fungsi hentian kecemasan.
Pengecaman kabel dan dokumentasi elektrik.
Spare parts dan arahan penyelenggaraan, jika termasuk dalam kontrak.
Pembungkusan pelindung yang sesuai untuk pengangkutan.
Bagi projek luar negara, lukisan pemasangan yang jelas, maklumat elektrik, dan butiran sambungan boleh membantu mengurangkan ketidakpastian semasa pemasangan dan penyusunan.
Konveyor kemudiannya dibungkus mengikut susunan penghantaran dan disediakan untuk dihantar ke kemudahan pelanggan.
Apakah yang Menentukan Kualiti Konveyor Tali Sawat Pemacu Tin?
Proses pembuatan melibatkan beberapa peringkat, tetapi tiga faktor layak mendapat perhatian khusus.
Pertama, ketepatan mekanikal. Rangka yang kaku, penggelek yang selaras dengan betul, dan tali sawat yang diselaraskan secara tepat mengurangkan masalah penjejakan serta haus yang tidak perlu.
Kedua, padanan sistem pemacu. Motor, kotak gear, tali sawat, dan sistem kawalan mesti dipilih sebagai satu pakej yang selaras. Komponen elektrik yang berkualiti tinggi tidak dapat menampung kekurangan dalam rekabentuk sistem pemacu.
Ketiga, integrasi dan ujian. Suatu penghantar mesti beroperasi dengan boleh dipercayai di bawah keadaan operasi sebenar dan memindahkan produk secara lancar kepada peralatan yang bersambung.
Faktor-faktor ini amat penting apabila penghantar menjadi sebahagian daripada satu talian pengeluaran automatik yang lebih besar, di mana masalah pemindahan kecil boleh mengganggu beberapa proses yang bersambung.
Bolehkah Sistem Penghantar daripada Baoli
Hubei Baoli Technology mengkhusus dalam peralatan automatik tambahan untuk talian pengeluaran tin tiga-keping. Portfolio peralatannya merangkumi sistem penghantar, peralatan pengendalian kepingan, peralatan pengendalian tin, pengepalkan palet, dan penyelesaian pembungkusan di hujung talian.
Konfigurasi penghantar boleh dibangunkan berdasarkan keperluan penghantaran pelanggan, susun atur kilang, dimensi produk, dan sambungan kepada peralatan lain. Bergantung pada aplikasi, penyelesaian tersebut mungkin melibatkan susunan penghantar sabuk, rantai, jejaring, magnetik, atau susunan penghantar lain yang sesuai.
Bagi projek yang memerlukan proses pemindahan bahan secara lengkap, pasukan kejuruteraan juga boleh mempertimbangkan cara setiap bahagian penghantar bersambung dengan jentera hulu, peralatan pengepakan palet, dan sistem pembungkusan hilir.
Daripada memilih peralatan berdasarkan harga sahaja, pengilang seharusnya menilai kualiti struktur, kesesuaian sistem pemacu, integrasi kawalan, kebolehjagaan, dan keupayaan pembekal untuk menyokong aplikasi secara menyeluruh.
Kesimpulan
Proses pembuatan penghantar tali sawat jenis can drive bermula dengan pemahaman terhadap aplikasi dan berterusan melalui pemilihan bahan, pembuatan rangka, pemasangan sistem pemacu, integrasi elektrik, dan ujian di kilang.
Setiap peringkat menyumbang kepada kestabilan, jangka hayat perkhidmatan, dan keupayaan penghantar siap beroperasi secara boleh percaya dalam talian pengeluaran automatik.
Jika anda merancang projek penghantar untuk kemudahan pembuatan tin, kongsikan dimensi produk anda, kelajuan penghantaran yang diperlukan, susun atur penghantar, dan keperluan sambungan dengan Baoli. Butiran ini membantu menentukan konfigurasi yang sesuai untuk talian pengeluaran anda.
Senarai Kandungan
- Langkah 1: Menetapkan Keperluan Operasi Penghantar
- Langkah 2: Memilih Bahan Mentah dan Komponen Utama
- Langkah 3: Pembuatan Rangka dan Pemprosesan Mekanikal
- Langkah 4: Memasang Sistem Pemacu dan Tali Sawat Penghantar
- Langkah 5: Integrasi Elektrik dan Kawalan Kelajuan
- Langkah 6: Pemeriksaan Kilang dan Ujian Prestasi
- Langkah 7: Semakan Kualiti Akhir dan Persiapan Penghantaran
- Apakah yang Menentukan Kualiti Konveyor Tali Sawat Pemacu Tin?
- Bolehkah Sistem Penghantar daripada Baoli
- Kesimpulan