 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
कसे निवडावे तीन तुकड्यांची कॅन निर्मितीची मशीन विक्रेता
आम्हाला जे सर्वात जास्त प्रश्न येतात, ते "ही मशीन किती रुपयांची आहे" असे नसतात — तर "आपण आधीच असलेल्या गोष्टीची दुरुस्ती करू शकता का" किंवा "आमच्या विशिष्ट कॅन आकारासाठी आपण काहीतरी डिझाइन करू शकता का" असे असतात. एकदा पुरवठादाराची निवड करण्यापूर्वी तपासण्यासारख्या काही गोष्टी:
- सामान्य अभियांत्रिकी नव्हे, तर वैयक्तिकृत अभियांत्रिकी. कॅन विशिष्टता, कारखान्याची रचना आणि टिनप्लेटची मोजमापे बदलू शकतात. एका निश्चित कॅटलॉगनुसार उत्पादन करणारा पुरवठादार तुमच्या प्रक्रियेला त्यांच्या यंत्रासाठी जुळवून घ्यायला भाग पाडेल, उलट नाही.
- संपूर्ण लाइनचा अनुभव, फक्त एका स्थानावरील तज्ञता नव्हे. जो कंपनी केवळ वेल्डर्स बनवले आहेत, तो तुम्हाला सांगू शकणार नाही का तुमचा ओव्हन आणि फ्लॅंजर एकत्रित का काम करीत नाहीत.
- स्थानिक स्थापना आणि उत्पादन मार्गदर्शन. उघडण्यासाठी (कमिशनिंग) समर्थन न देणारे उपकरण सामान्यतः बिलावर वाचवलेल्या रकमेपेक्षा थांबवलेल्या वेळेमुळे जास्त खर्चिक ठरतात.
- प्रतिक्रियाशील नंतरची विक्री सेवा. त्यांचा तांत्रिक कर्मचारी किंवा स्पेअर पार्ट्स तुमच्या कारखान्यात किती लवकर पोहोचू शकतो हे विचारा, फक्त वॉरंटी अंतर्गत काय समाविष्ट आहे हे नाही.
- समान उद्योगातील यशस्वी इतिहास. पेय आणि अन्नाच्या कॅन लाइन्सची स्वच्छता आणि कोटिंगची आवश्यकता औद्योगिक टिन कंटेनर्सपेक्षा वेगळी असते — याची खात्री करा की पुरवठादाराचा अनुभव तुमच्या उत्पादनाशी नेमका जुळतो.
आम्ही २०११ मध्ये बाओलीची स्थापना केल्यापासून हे उपकरण तयार करत आहोत, आणि आमचा संस्थापक २००३ पासून कॅन-मेकिंग उद्योगात काम करत आहे — इतक्या काळापासून की, स्थापना होण्यापूर्वीच लाइनमध्ये कोणत्या प्रकारे चुका होऊ शकतात, हे त्यांना पूर्णपणे माहित आहे.
तीन भागांचे कॅन म्हणजे काय आणि ते अजूनही का महत्त्वाचे आहे
तीन भागांचे कॅन हे नावाप्रमाणेच असते: एका सपाट शीटपासून निर्माण केलेला बेलनाकार शरीर, ज्याच्या वरच्या आणि खालच्या बाजूस वेगळ्या रीतीने सीम केलेले शेवट असतात. याची तुलना दोन भागांच्या कॅनशी करा, जे एकाच ब्लँकपासून ड्रॉन करून आणि आकारित करून तयार केले जातात.
दोन भागांच्या लाइन्सचा वापर मुख्यत्वे कार्बनेटेड सॉफ्ट ड्रिंक्सच्या कॅन्ससाठी केला जातो, परंतु अन्नाच्या कॅन्स, एरोसोल कॅन्स आणि अनेक सामान्य टिन कंटेनर्ससाठी तीन भागांची रचना अजूनही मानक आहे — जिथे तुम्हाला जाड टिनप्लेट, उंच कॅन प्रोफाइल्स किंवा प्रति SKU कमी टूलिंग गुंतवणूक आवश्यक असते. मिश्रित कॅन आकारांसह काम करणाऱ्या उत्पादकांसाठी, तीन भागांच्या लाइन्स ही दीर्घकालीन दृष्टिकोनातून अधिक आर्थिकदृष्ट्या फायदेशीर निवड असते, जरी ही प्रक्रिया अधिक स्टेशन्स असली तरी.
संपूर्ण लाइन, स्टेशन-दर-स्टेशन
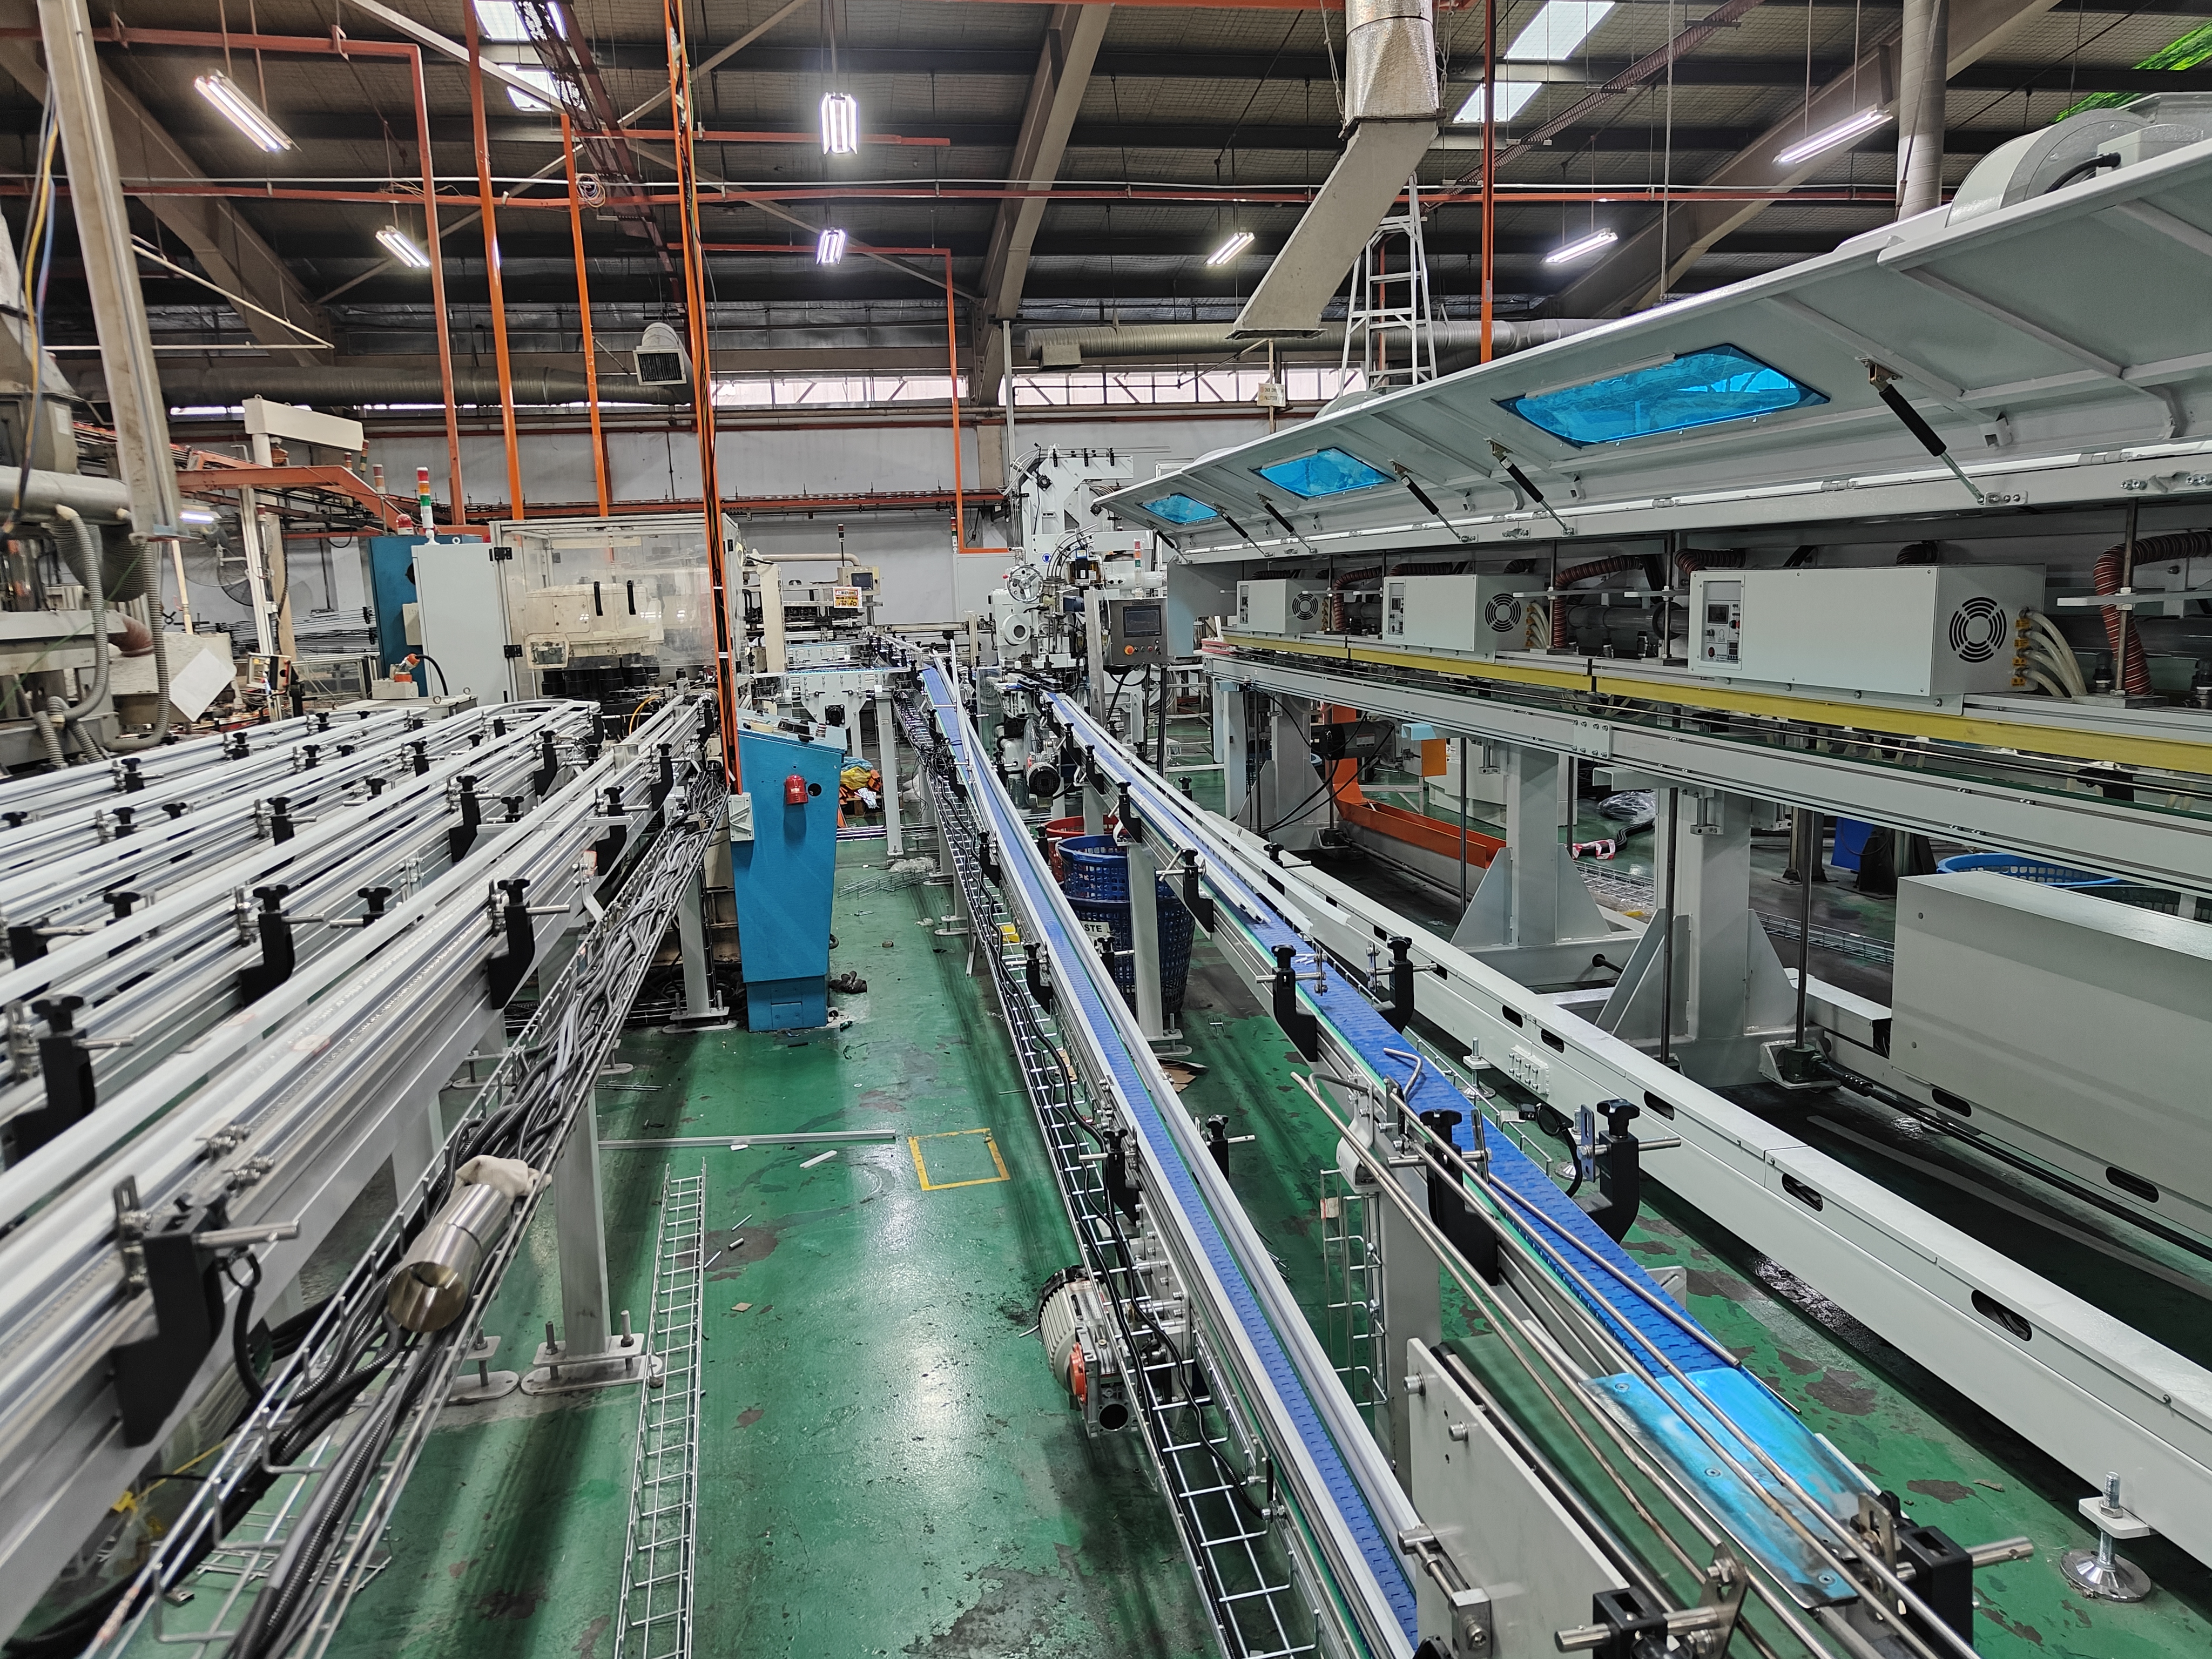
एक संपूर्ण तीन-तुकडा कॅन लाइन ही मशिनांची एक साखळी आहे, आणि प्रत्येक मशीनाची क्षमता इतरांशी जुळलेली असावी — एक वेगवान वेल्डर जो एक स्लो क्युरिंग ओव्हनला फीड करतो, तो फक्त एक बॉटलनेक निर्माण करतो.
टिनप्ला फीडिंग आणि शीट कन्व्हेअरिंग शीट्स टिनप्लेट स्टॅकमधून लाइनमध्ये फीड केल्या जातात, त्यांची योग्य अंतरावर जुळवणूक केली जाते आणि प्री-ट्रीटमेंटद्वारे त्यांना हलवले जाते. या टप्प्यात चुका करणे — विसंगत फीडिंग, असमान शीट अंतर — यामुळे नंतरच्या टप्प्यांमध्ये दोष निर्माण होतात, जे कॅन बनल्यानंतरच दिसतात.
बॉडी फॉर्मिंग आणि वेल्डिंग शीटला सिलिंडरच्या आकारात वळवले जाते आणि साइड-सीम वेल्ड केली जाते. येथे मापाची अचूकता सर्वात महत्त्वाची असते; थोडीशी गोलाकार नसलेली बॉडी नंतरच्या फ्लॅंजिंग आणि सीमिंग टप्प्यांमध्ये समस्या निर्माण करते.
सेटिंग ओवन वेल्डिंगनंतर, कॅन बॉडी वेल्ड सीमवरील आतील/बाहेरील कोटिंग सेट करण्यासाठी क्युरिंग ओव्हनमधून जाते. ओव्हनचे तापमान स्थिर आणि राहण्याचा कालावधी याचा संबंध कॉरोझन प्रतिरोधाशी थेट असतो, म्हणून ही स्टेशन खरेदीदारांनी सामान्यतः मूल्यांकनादरम्यान देत असलेल्या लक्षापेक्षा जास्त लक्ष देण्यासारखी आहे.
फ्लॅंजिंग आणि नेकिंग कॅनच्या शरीराच्या किनाऱ्यांवर बाहेरच्या दिशेने फ्लॅंज केले जातात, जेणेकरून शेवटचे भाग कॅनच्या शरीरावर सीम करता येतील. आकारित कॅन्ससाठी, येथे नेकिंगही केली जाते.
ढकण पुरवठा प्रणाली शेवटचे भाग आत घालण्यात येतात, त्यांची योग्य दिशा लावली जाते आणि कॅनच्या शरीरावर सीम करण्यासाठी त्यांची तयारी केली जाते. उच्च-वेगाच्या लाइन्सवर, ही स्टेशन चुकीच्या फीडिंगशिवाय वेगाने काम करू शकणे आवश्यक आहे — ही कमी दर्जाच्या उपकरणांवर एक सामान्य अडथळा आहे.
इंटर-स्टेशन कन्वेयिंग हे नेहमी विसरले जाते, पण हीच प्रणाली तुमच्या खरोखरच्या लाइन वेगाचे निर्धारण करते. उत्कृष्ट वैयक्तिक यंत्रांसहितची लाइन, पण त्यांच्यातील कन्वेयिंग प्रणाली वाईट डिझाइन केलेली असल्यास, ती अजूनही कमी कामगिरी करेल.
पॅलेटाइझिंग, स्ट्रॅपिंग आणि व्रॅपिंग पूर्ण झालेले कॅन्स लोडिंगसाठी एकावर एक ठेवले जातात, स्ट्रॅप केले जातात आणि फिल्मने व्रॅप केले जातात. अनेक एसकेयू चालविणाऱ्या उद्योगांसाठी, पॅलेटाइझरची लवचिकता (लांब चेंजओव्हरशिवाय पॅलेट पॅटर्न बदलण्याची क्षमता) खरेदीपूर्वी तपासण्यासारखी आहे.
कॅन बनवणाऱ्या लाइनमध्ये अद्ययावत करताना केल्या जाणाऱ्या सामान्य चुका
लाइन-मॅचिंग न करता स्टेशन्स वेगळ्या वेगळ्या खरेदी करणे. एक उत्कृष्ट वेल्डर आणि एक लहान ओव्हन किंवा असुसंगत कन्वेयर यांचे जोडीकरण केवळ बॉटलनेक दुसरीकडे हलविते.
डिझाइनच्या टप्प्यावर ऊर्जा वापराकडे दुर्लक्ष करणे. ओव्हन आणि शुष्कीकरण प्रणाली सामान्यतः लाइनवर सर्वात जास्त ऊर्जा वापरणार्या घटकांपैकी असतात — हे समस्या उपकरणांच्या डिझाइन टप्प्यावर सोडवणे नंतर त्यांची पुनर्बांधणी करण्यापेक्षा खूप सोपे असते.
बदलाच्या वेळेचा कमी अंदाज करणे. जर तुमच्या कारखान्यात वेगवेगळ्या आकाराच्या कॅन्स तयार केल्या जात असतील, तर प्रत्येक स्टेशनवर एका आकारापासून दुसर्या आकारावर बदल करण्यासाठी किती वेळ लागतो हे विशिष्टपणे विचारा, फक्त संपूर्ण लाइनसाठी नव्हे.
मागील वसंत ऋतूत, आमच्या दक्षिण पूर्व आशियातील एका ग्राहकाने एक सामान्य समस्या घेऊन आमच्याशी संपर्क साधला: त्यांची विद्यमान टिनप्लेट लाइन बॉडी फॉर्मिंगसाठी चांगली काम करत होती, पण फ्लॅंजिंग स्टेशनवर प्रत्येक काही हजार कॅन्सनंतर अडथळा येत होता. त्यांना नवीन कारखाना हवा नव्हता — त्यांना फक्त एक स्टेशन पुन्हा बांधायचे होते, जे लाइनच्या इतर भागांशी योग्यरित्या संवाद साधू शकेल. ही थ्री पीस कॅन मेकिंग उपकरणांच्या : खरेदीची वास्तविकता आहे — हे सामान्यतः एकाच यंत्राबद्दल नसते. हे प्रत्येक स्टेशनाच्या लाइनवर एकत्र कसे काम करतात याबद्दल आहे.
जर तुम्ही थ्री पीस कॅन मेकिंग उपकरणांच्या अद्ययावतीकरणाचा विचार करत असाल — किंवा तुम्हाला " ३ तुकडे कॅन बनवण्याची यंत्रसामग्री खरोखरच, तुम्ही कोटेशन साठी विनंती करण्यापूर्वी हे मार्गदर्शन पूर्ण लाइन, तपासायचे काय आणि बहुतेक खरेदीदार कुठे चुकतात याचे मार्गदर्शन करते.
सामान्य प्रश्न
३ तुकडे आणि २ तुकडे कॅन बनवण्याच्या उपकरणांमध्ये काय फरक आहे? तीन तुकड्यांच्या लाइन्समध्ये शरीर एका सपाट शीटमधून तयार केले जाते आणि एक जोडणी वेल्ड केली जाते, नंतर दोन्ही टोके वेगळ्या रीतीने जोडली जातात. दोन तुकड्यांच्या लाइन्समध्ये शरीर आणि एक टोके एकाच ब्लँकमधून ढकलून काढले जातात, जे पातळ-गेज, उच्च-वेगाच्या पेय कॅन उत्पादनासाठी योग्य आहे.
एका पूर्ण ३ तुकड्याच्या लाइनची स्थापना करण्यास किती वेळ लागतो? कॅन प्रोडัก्शन लाइन ?हे लाइनच्या वेगावर आणि कारखान्याच्या तयारीवर अवलंबून असते, परंतु पूर्ण लाइन — फाउंडेशनच्या तयारीपासून उत्पादनाच्या प्रयोगापर्यंत — सामान्यतः काही आठवडे ते काही महिने लागतात, ज्यामध्ये कमिशनिंग आणि ऑपरेटर प्रशिक्षण देखील समाविष्ट आहे.
एका विद्यमान टिनप्लेट कॅन लाइनचे अद्ययावत करता येते का, जर ती पूर्णपणे बदलली गेली नसेल? बहुतेकदा, होय. अनेक कारखान्यांना केवळ विशिष्ट स्टेशन्सची पुनर्बांधणी किंवा सिंक्रोनाइझ करणे आवश्यक असते — जसे की फ्लॅंजिंग युनिट किंवा इंटर-स्टेशन कन्वेयिंग — पूर्ण लाइन बदलण्याऐवजी.
जर तुम्ही नवीन लाइनची योजना बनवत आहात किंवा विद्यमान लाइनच्या समस्यांचे निराकरण करत आहात, तर आम्ही तुमच्या सध्याच्या सेटअपला पाहून तुम्हाला ईमानदारपणे सांगू शकतो की तुम्हाला नवीन उपकरणे आवश्यक आहेत किंवा फक्त चांगली एकीकरण प्रक्रिया.
आमच्या YouTube चॅनेलवरून अधिक व्हिडिओ पहा: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE