 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Kaip pasirinkti 3 dalių skardinės gamybos mašina Tiekejas
Dauguma užklausų, kurias gauname, nėra „kokia šios mašinos kaina“, o „ar galite sutaisyti tai, ką jau turiu“ arba „ar galite suprojektuoti ką nors, kas atitiktų mūsų konkrečią skardinės dydį“. Prieš pasirenkant tiekėją, verta patikrinti keletą dalykų:
- Individualus inžinerinis projektavimas, o ne katalogo mašinos. Skardinės techniniai reikalavimai, gamyklos išdėstymas ir cinkuoto plieno lakštų storis gali skirtis. Tiekejas, kuris gamina pagal fiksuotą katalogą, priverš jus pritaikyti savo procesą prie jo mašinos, o ne atvirkščiai.
- Visos linijos patirtis, o ne vienos stoties ekspertizė. Įmonė, kuri gamina tik suvirintuvus, sunkiai paaiškins, kodėl jūsų krosnis ir krašto formavimo įrenginys nesinchronizuojasi.
- Vietos montavimas ir gamybos konsultavimas. Įranga, kuri atvyksta be paleidimo palaikymo, dažniausiai kainuoja daugiau dėl prastovų nei sutaupo sąskaitoje.
- Operatyvus techninės priežiūros aptarnavimas. Klauskite, per kiek laiko jie gali išsiųsti techniką ar atsarginę dalį į jūsų gamyklą, o ne tik kas įeina į garantinį aptarnavimą.
- Patirtis toje pačioje pramonės šakoje. Gėrimų ir maisto konzervų linijos turi kitokius higienos ir dengimo reikalavimus nei pramoniniai aliuminio indai – įsitikinkite, kad tiekėjo patirtis tikrai atitinka jūsų produktą.
Šią įrangą gaminame nuo Baoli įkūrimo 2011 metais, o mūsų įkūrėjas dirba konzervų gamybos srityje nuo 2003 metų – pakankamai ilgai, kad būtų matę daugumą galimų linijos gedimų dar prieš ją sumontuojant.
Kas yra trijų dalių konzervų skardinė ir kodėl tai vis dar svarbu
Tryjų dalių skardinė yra tiksliai tai, kuo ji atrodo: cilindrinis korpusas, suformuotas iš plokščios lakštinės medžiagos, o viršus ir apačia atskirai prišlama.
Dviejų dalių gamybos linijos dominuoja anglies rūgšties turinčių gazuotų gėrimų skardinių gamyboje, tačiau trijų dalių konstrukcija vis dar yra standartinė maisto skardinių, aerosolinių skardinių ir daugelio bendrųjų skardos konteinerių gamybai – ten, kur reikia storesnės skardos lakšto storio, aukštesnių skardinių profilių arba mažesnių įrankių investicijų vienam SKU. Gamintojams, kurie gamina įvairaus dydžio skardines, trijų dalių linijos dažnai ilgalaikiškai yra ekonomiškesnis pasirinkimas, net jei šiame procese yra daugiau stotelių.
Visa linija, stotis po stoties
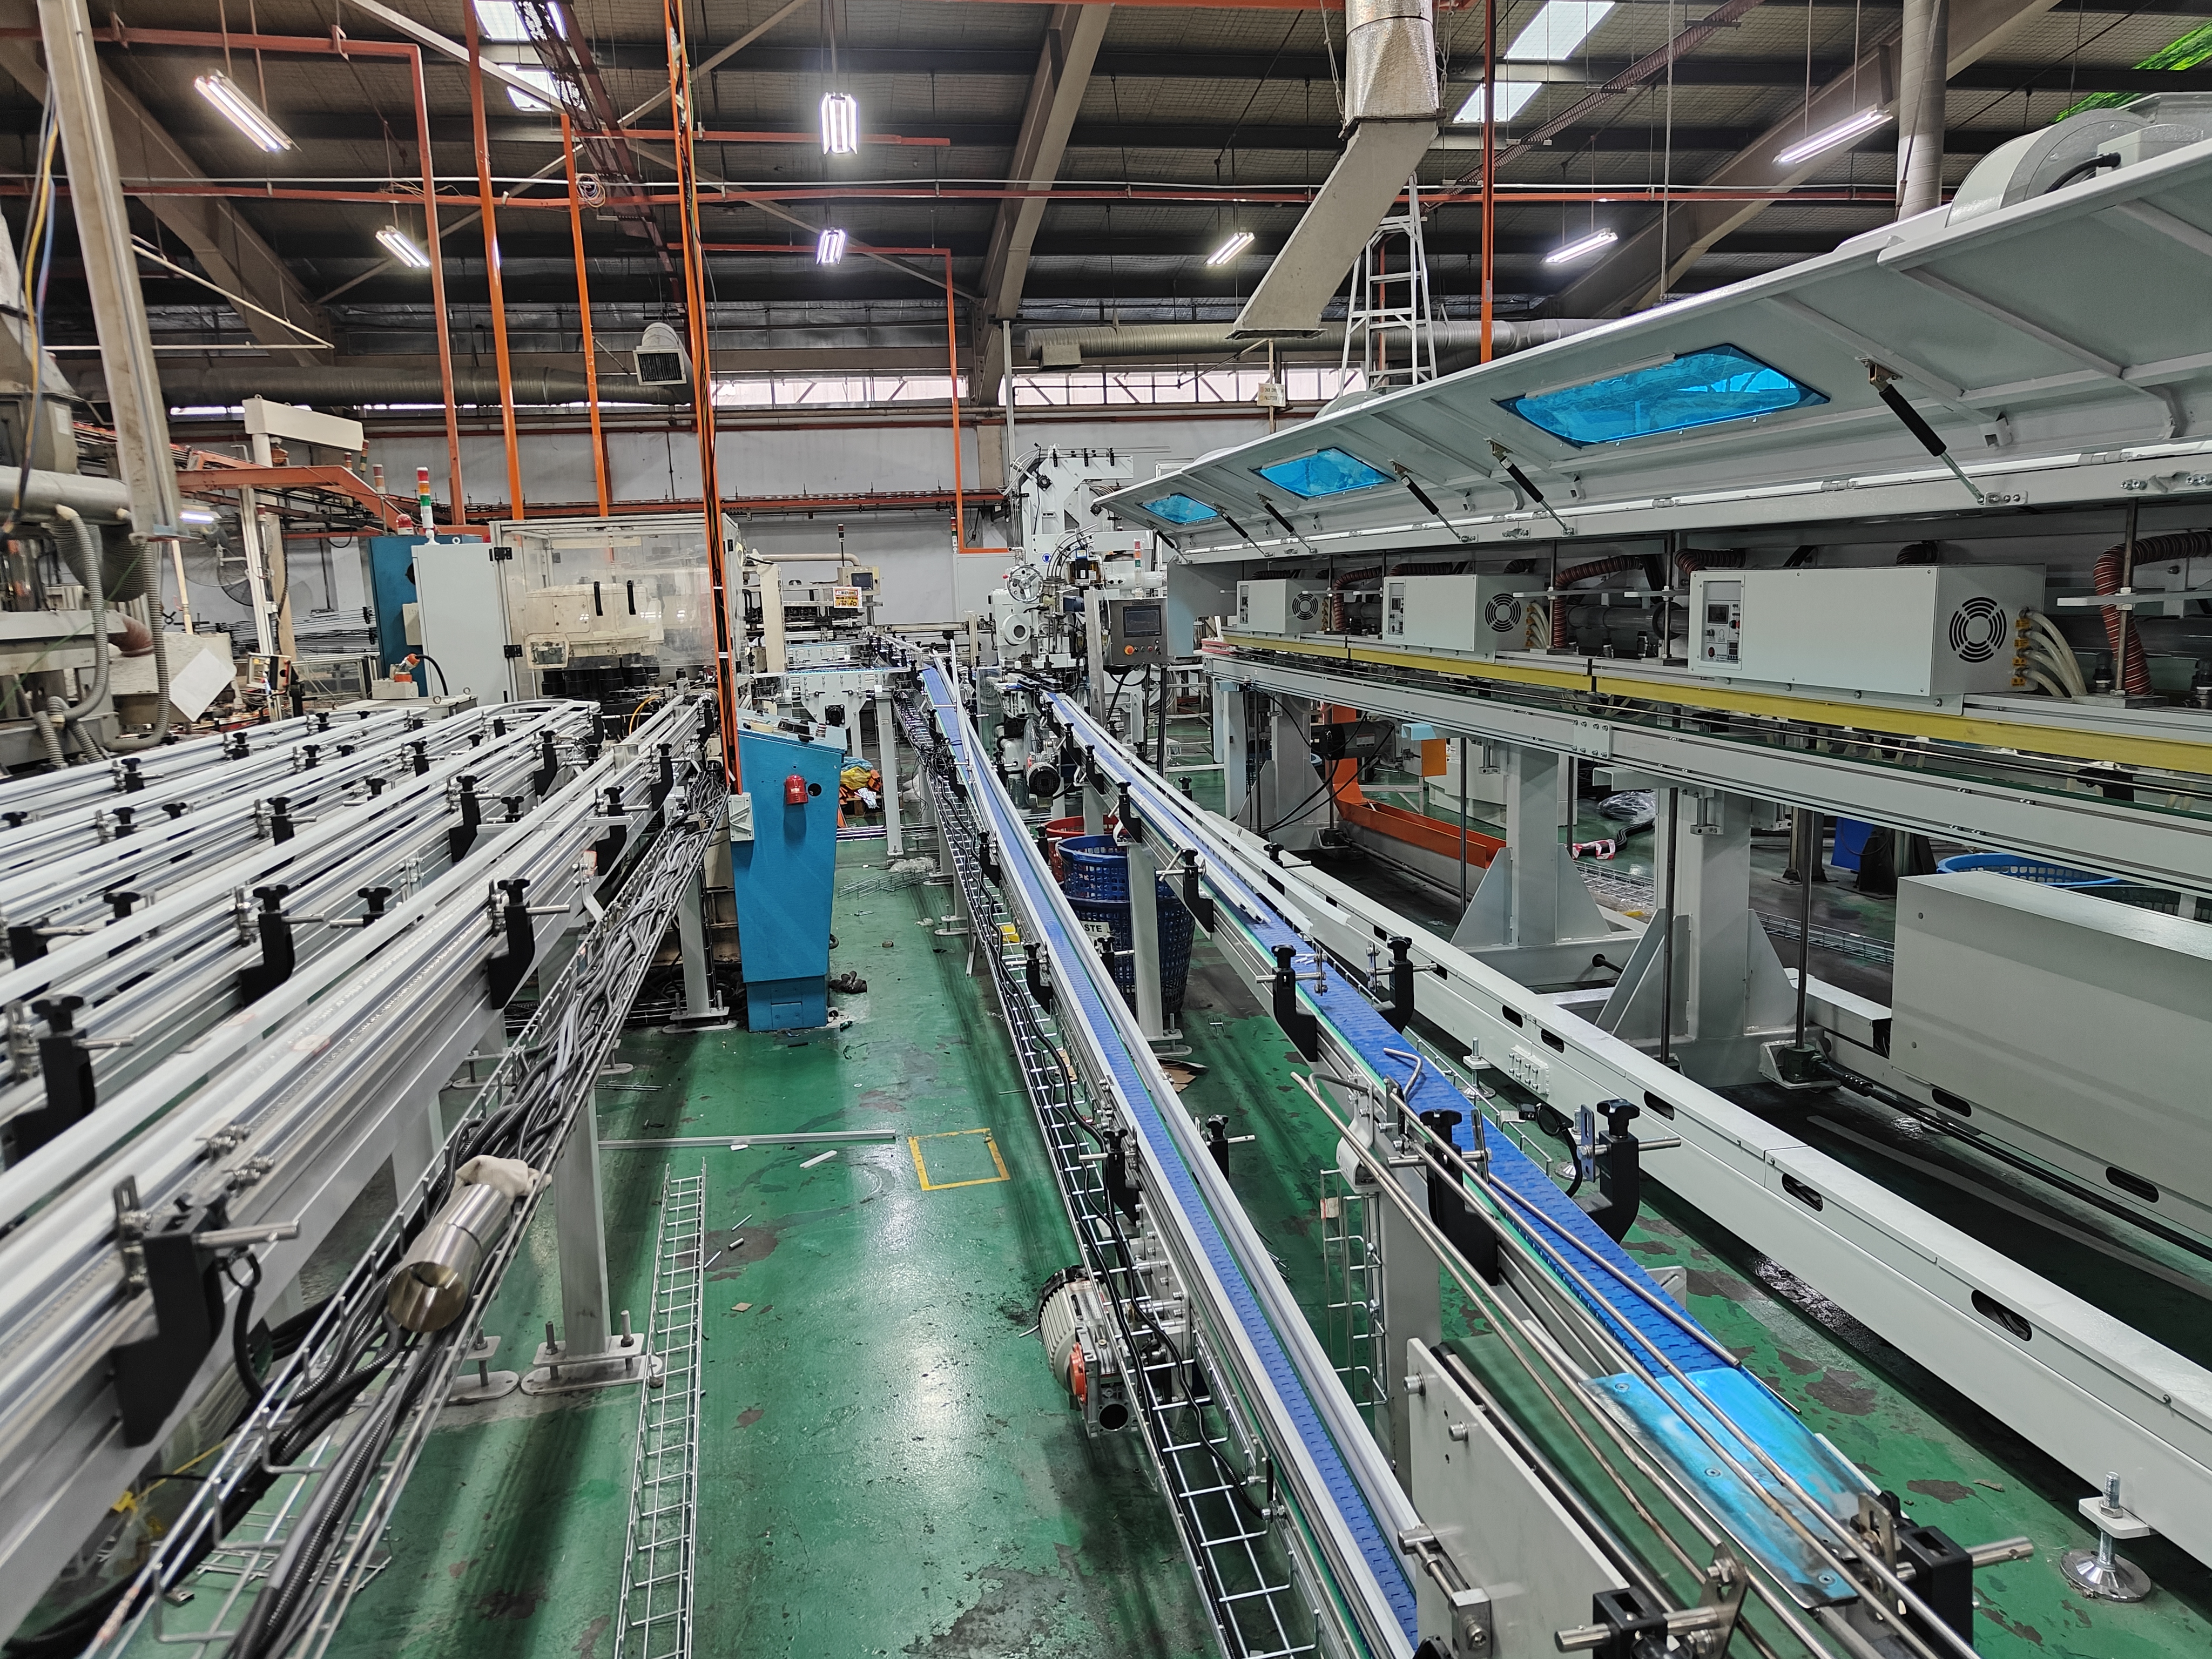
Pilna trijų dalių skardinės linija – tai mašinų grandinė, kur kiekvienos mašinos našumas turi atitikti kitų mašinų našumą – greitas suvirintojas, maitinantis lėtą kietėjimo krosnį, tiesiog sukuria susitrikimą.
Tinpla skardos tiekimas ir lakštinės medžiagos pervežimas Lakštai tiekiami iš cinkuotosios plieno lentos krūvos į liniją, sujungiami ir perduodami per pirminį apdorojimą. Klaidos šiame etape – netikslus tiekimas arba nelygus lakštų tarpas – sukelia defektus, kurie pasireiškia vėliau, kai indas jau suformuotas.
Indo korpuso formavimas ir suvirinimas Lakštas suvyniojamas į cilindrą ir suvirinamas kraštinėje siūlėje. Šiame etape labiausiai svarbi matmenų tikslumas; net šiek tiek neatitinkantis apvalumui korpusas sukels problemų vėlesniuose krašto suformavimo ir užsandarinimo etapuose.
Išsekimo durys Po suvirinimo indų korpusai praeina per kaitinimo krosnį, kad užfiksuotų vidinę / išorinę dengiamąją medžiagą virš suvirinimo siūlės. Krosnies temperatūros pastovumas ir laikymo trukmė tiesiogiai veikia korozijos atsparumą, todėl šią stotį verta tikrinti atidžiau nei tai paprastai daro pirkėjai vertindami įrangą.
Krašto suformavimas ir siaurinimas Indų korpusų kraštai išlenkiami į išorę, kad būtų galima prijungti dangčius. Formuotiems indams siaurinimas vyksta čia pat.
Dėžučių tiekimo sistema Dugnys įdedami, orientuojami ir paruošiami suvirinimui prie skardinės kūno. Aukšto našumo linijose ši stotis turi išlaikyti reikiamą našumą be įdėjimo klaidų – tai dažnai pasitaikantis gedimas žemesnės kokybės įrangoje.
Tarpstotinis pervežimas Dažnai nepastebimas, tačiau būtent ši sistema nulemia tikrąją jūsų linijos našumą. Linija, kurioje yra puikios atskirose stotyse veikiančios mašinos, bet netinkamai suprojektuota tarp jų esanti pervežimo sistema, vis tiek veiks neefektyviai.
Pakavimas į paletės, aprišimas ir aplenkimas plėvelėmis Paruoštos skardinės sukraunamos į paletes, aprišamos ir aplankomos plėvelėmis vežimui. Gamyklose, kuriose gaminama kelių SKUs produktų, verta iš anksto patikrinti pakavimo į paletes įrenginių lankstumą (galimybę keisti paletės kraustymo schemą be ilgo perstatymo).
Būdingos klaidos modernizuojant skardinių gamybos liniją
Atskirų stočių įsigijimas be visos linijos suderinimo. Puiki virintuvė, sujungta su per mažo našumo kaitinimo krosniu arba netinkamu konvejeriu, tiesiog perkels susidėjimą į kitą vietą.
Nepaisymas energijos suvartojimo projektavimo etape. Krosnelės ir džiovinimo sistemos paprastai suvartoja daugiausia energijos linijoje — šią problemą žymiai lengviau išspręsti įrangos projektavimo etape nei vėliau rekonstruoti.
Neteisingai mažinamas perstatymo laikas. Jei jūsų gamykloje gaminami keli skirtingo dydžio konservų bako tipai, konkrečiai paklauskite, kiek laiko užtrunka kiekvienoje stotyje pereiti prie kito dydžio, o ne tik visoje linijoje bendrai.
Praėjusią pavasarį vienas mūsų Pietryčių Azijos klientų paskambino su įprasta problema: jų esamoji cinkuotos plieno lakštinės linija kūno formavimui veikė puikiai, tačiau krašto suvyniojimo stotis kas kelis tūkstančius bakų užsikimdavo. Jiems nereikėjo naujos gamyklos — jiems reikėjo tik vienos stoties perstatyti taip, kad ji tinkamai bendrautų su likusia linija. Tai yra realybė, perkant trijų dalių konservų gamybos įrangą : tai beveik niekada nėra vieno aparato klausimas. Tai yra klausimas apie tai, kaip visos linijos stotys veikia kartu.
Jei vertinate trijų dalių konservų gamybos įrangos modernizavimą arba bandote suprasti, kas yra „ 3 pcs canmaking machinery „iš tikrųjų apima viską, kas reikia padaryti prieš užsakant pasiūlymą — ši instrukcija išsamiai apima visą gamybos liniją, paaiškina, į ką reikėtų atkreipti dėmesį, ir nurodo, kur dauguma pirkėjų daro klaidas.
DUK
Kokia skirtumo tarp trijų dalių ir dviejų dalių skardinės gamybos įrangos? Trijų dalių linijos formuoja skardinės korpusą iš plokščios lakštinės medžiagos ir suvirina siūlę, po to atskirai pritvirtina abi galines dalis. Dviejų dalių linijos iš vieno lakšto ištraukia korpusą ir vieną galinę dalį, todėl jos ypač tinka plonesnės storio skardos aukšto našumo gėrimų skardinių gamybai.
Kiek laiko trunka pilnos trijų dalių linijos įrengimas? konservų gamybos linija ?Tai priklauso nuo linijos našumo ir gamyklos pasiruošimo lygio, tačiau pilna linija — nuo pamatų paruošimo iki bandymo gamybos sąlygomis — paprastai užtrunka kelias savaites iki kelių mėnesių, įskaitant paleidimą ir operatorių mokymą.
Ar galima modernizuoti esamą cinkuotos skardos skardinių gamybos liniją vietoj visiško pakeitimo? Dažnai taip. Daugelis gamyklų turi tik keletą konkrečių stotyčių atnaujinti arba sinchronizuoti — pavyzdžiui, krašto suvyniojimo įrenginį ar tarpstotyčių pervežimo sistemą — o ne keisti visą liniją.
Jei planuojate naują liniją arba trikdančių problemų šalinimą esamoje linijoje, mes mielai peržvelgsime jūsų dabartinę įrangą ir sąžiningai pranešime, ar jums reikia naujos įrangos ar tik geriau integruotos sistemos. Parašykite mums savo skardinės specifikacijas ir dabartinės linijos duomenis, o mes išsamiai paaiškinsime visus galimus variantus.
Peržiūrėkite daugiau vaizdo įrašų mūsų „YouTube“ kanale: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE