 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
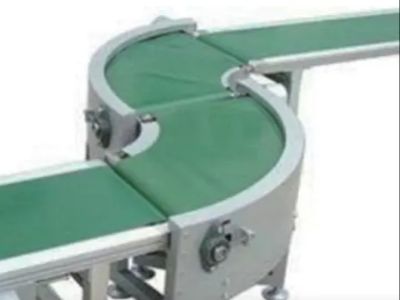
Dirbtinio diržo konvejerio gamybos procesas: nuo žaliavų iki baigto produkto – kiekvienas žingsnis
Patikima gali varoma juostinė perduodamoji įranga prasideda ne tik varikliu ir juostine perduodamąja įranga. Jos veikimas priklauso nuo tikslaus rėmo gamybos, tinkamai suderintų variklio komponentų, teisingo juostos įtempimo, stabilios greičio kontrolės ir išsamios gamyklinės bandomosios eksploatacijos. Skardinėms dėžutėms gaminančioms gamykloms šie niuansai padeda užtikrinti sklandų medžiagų perdavimą, sumažinti nenuspėtą prastovą ir išlaikyti susietos gamybos įrangos efektyvų veikimą.
„Hubei Baoli Technology“ konvejerų sistemoms projektuoti remiamasi gamybos reikalavimais, gamyklos išdėstymu ir įranga, kurią jos turi sujungti. Štai kaip pramoninis stabdžių konvejeras konvejeris juda nuo pradinio projektavimo etapo iki baigtos sistemos, paruoštos montavimui.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
1 žingsnis: Konvejerio veikimo reikalavimų nustatymas
Prieš pradedant gaminti, inžinerijos komandai reikia suprasti, kaip konvejeris veiks gamybos linijoje.
Pagrindiniai apsvarstymo aspektai apima:
Pervežimo taikymas: Ar sistema perveža skardines, komponentus, dėžutes arba paletes.
Gaminio matmenys: Pervežamų daiktų skersmuo, aukštis, svoris ir stabilumas.
Reikalaujamas našumas: Tikslinė gamybos našumas ir viršutinės bei apatinės įrangos perdavimo našumas.
Gamyklos išdėstymas: Konvejerio ilgis, plotis, aukščio pokyčiai, posūkio sekcijos ir turima montavimo vieta.
Eksploatacijos aplinka: Temperatūra, dulkių kiekis, drėgmė, valymo reikalavimai ir kontaktinių medžiagų reikalavimai.
Valdymo reikalavimai: Atskira veikla arba integracija su kitais gamybos linijos įrenginiais.
Šie duomenys nulemia konvejerio konstrukciją, juostos specifikaciją, variklio galios dydį, jutiklių išdėstymą ir valdymo strategiją. Tinkamai suprojektuotas skardinės pakuotės konvejeris turėtų pritaikyti gamybos procesą, o ne priversti klientą perprojektuoti visą liniją dėl įrenginio.
Antrasis žingsnis: žaliavų ir pagrindinių komponentų pasirinkimas
Medžiagų ir komponentų pasirinkimas tiesiogiai veikia konvejerio stabilumą, tarnavimo trukmę ir techninės priežiūros reikalavimus.
Konvejerio rėmo ir konstrukcinės medžiagos
Rėmas turi užtikrinti pakankamą standumą, kad būtų galima palaikyti konvejerį ir išlaikyti jo lygiagretumą veikiant. Daugelyje pramonės taikymų praktiškas sprendimas yra anglies plienas su tinkama apsauginiu dengimu. Korozijos atsparumo, higienos ar valymo reikalavimų atveju gali būti nurodytas nerūdijantis plienas.
Pasirinkimas priklauso nuo veikimo aplinkos, o ne tik nuo baigtinės mašinos išvaizdos.
Diržas, rituliai, guoliai ir perdavimo komponentai
Diržo medžiaga turi atitikti perduodamą produktą, veikimo greitį, apkrovos sąlygas ir reikiamas trinties savybes. Rituliai, ašys, guoliai ir perdavimo komponentai turi būti parinkti taip, kad atitiktų numatytą apkrovą ir darbo ciklą.
Konstruojant konzervų gamybos taikymams skirtus įrenginius, taip pat reikia atsižvelgti į produktų tarpus, sklandžius perėjimus tarp sekcijų bei riziką, kad konzervai gali apsiversti, susidurti ar kaupiatis perėjimo taškuose.
Varomasis variklis ir elektros komponentai
Varomoji sistema yra pagrindinė konzervų varomųjų diržų konvejerui. Variklis ir pavaros dėžė turi užtikrinti pakankamą paleidimo sukimo momentą ir veikimo galios talpą be nereikalingo perdygiavimo.
Vidutinio ar aukšto lygio pramoninėje konfigūracijoje elektros sistema gali naudoti:
Programuojamojo valdymo Siemens PLC.
Siemens, Schneider Electric arba Mitsubishi variklių ir valdymo sprendimai, priklausomai nuo projekto.
Schneider Electric žemo įtampos elektros komponentai.
Pramoniniai jutikliai parenkami atsižvelgiant į produktą, aptikimo atstumą ir eksploatacijos aplinką.
Pneumatiniai komponentai, jei reikia, gali būti parinkti iš įsitvirtinusių tiekėjų, tokių kaip SMC. Galutiniai komponentų prekių ženklai ir modeliai turi būti patvirtinti pagal kliento techninę specifikaciją ir pasiūlymą.
Patikimų komponentų pasirinkimas yra tik viena proceso dalis. Taip pat vienodai svarbūs teisingas matmenavimas, profesionalus laidynimas, tinkama apsauga ir nuoseklūs surinkimo standartai.
Žingsnis 3: Rėmo gamyba ir mechaninė apdorojimas
Kai projektas ir medžiagos patvirtinti, gamyba perkeliamą į rėmo gamybą.
Procesas paprastai apima žaliavų supjaustymą, sujungimo taškų apdirbimą, konstrukcinių elementų suvirinimą ir montavimo paviršių paruošimą. Po gamybos tikrinami kritiniai matmenys ir montavimo pozicijos pagal inžinerinius brėžinius.
Diržo perduodamajam konvejeriui ypač svarbu atkreipti dėmesį į:
Rėmo tiesumą ir konstrukcinę standumą.
Ritulių ir ašių lygiagretų išdėstymą.
Variklio ir pavaros montavimo taškų tikslų pozicionavimą.
Nuolatinę atramą viso konvejerio ilgio metu.
Tinkamą paviršiaus apdorojimą darbo aplinkai.
Neteisingas rėmo išdėstymas gali sukelti diržo nukrypimo problemas, netolygų ausčių nusidėvėjimą bei nereikalingą apkrovą guoliams ir varomiesiems elementams.
Gerai pagamintas rėmas sudaro pagrindą tiksliai surinkimui ir stabiliems ilgalaikiam veikimui.
4 žingsnis: Varomosios sistemos ir konvejerinio diržo surinkimas
Tai yra vienas svarbiausių etapų konvejerinio juostos transportuoklio gamybos procese.
Variklis, pavaros dėžė, varomasis ritinys, grąžinamieji ritiniai, juosta ir įtempimo mechanizmas turi veikti kaip suderinta sistema.
Varomųjų variklių ir pavaros dėžių montavimas
Varikliai ir pavaros dėžės montuojami pagal projektą, atsižvelgiant į montavimo tikslumą, perdavimo ašių išlyginimą ir prieinamumą būsimam techniniam aptarnavimui.
Pavaros santykis ir variklio galia turi atitikti reikalaujamą konvejerinio juostos transportuoklio greitį ir pervežamosios apkrovos dydį. Kintamojo greičio valdymas gali būti naudojamas, kai gamybos procese reikia reguliuoti pervežimo našumą.
Juostos montavimas ir įtempimo reguliavimas
Juosta montuojama ir reguliuojama taip, kad būtų pasiektas tinkamas įtempimas ir stovėjimas. Per didelis įtempimas gali padidinti apkrovą guoliams, ašims ir pačiai juostai. Per mažas įtempimas gali sukelti slydimo ar nestabilaus pervežimo reiškinius.
Diržas turi judėti centriniu ir lygiu būdu visame veikimo diapazone. Nustatymai dėl diržo padėties atliekami prieš pradedant elektrinį paleidimą ir funkcionalųjį bandymą.
Perdavimo taškų patikrinimas
Skardinėms skardėms gaminti skirtose gamybos linijose ypatingą dėmesį reikia skirti perdavimo taškams. Aukščio skirtumai, tarpai tarp konvejerų sekcijų ir staigūs greičio pokyčiai gali sukelti skardinių apvertimąsi, susidūrimus ar kaupimąsi.
Inžinerijos komanda turi patikrinti perėjimą tarp sujungtų konvejerų ir patvirtinti, kad perdavimo įrenginys atitinka faktinį produktą ir linijos greitį.
5 žingsnis: Elektrinė integracija ir greičio valdymas
Po mechaninės surinkimo įdiegiama ir tikrinama elektrinė valdymo sistema.
Priklausomai nuo projekto, valdymo konfigūracija gali apimti PLC, kintamosios dažnio variklio valdymo įrenginį, variklių apsaugą, avarinio sustabdymo grandines, šviesos barjero jutiklius ir kitus aptikimo įrenginius.
Valdymo sistema gali būti sukonfigūruota palaikyti tokias funkcijas kaip:
Paleidimo ir sustabdymo valdymas.
Reguliuojamas pervežimo greitis.
Gaminio aptikimas ir pervežimo koordinavimas.
Kaupimosi ar užsikimšimo stebėjimas, kai reikia.
Suderinamumas su aukštesnio ir žemesnio lygio įranga.
Įspėjimo signalizacija ir gedimų šalinimo palaikymas.
Jeigu konvejeris integruotas į skardinės gamybos liniją, valdymo logika turi būti suprojektuota remiantis visu pervežimo procesu. Konvejeris, kuris veikia tinkamu greičiu atskirai, vis tiek gali sukelti problemas, jei jis nesuderintas su įranga prieš jį ir po jo.
Galutinė valdymo architektūra priklauso nuo konvejerio sekcijų skaičiaus, veikimo sekos, saugos reikalavimų ir kliento esamos automatizavimo sistemos.
6 žingsnis: Gamyklinė inspekcija ir našumo bandymai
Prieš pristatymą baigtas konvejeris turi būti sistemingai patikrintas ir išbandytas.
Mechaninė apžiūra
Inžinieriai tikrina rėmą, tvirtinimo elementus, ritulius, juostos judėjimą, įtempimo sistemą, apsaugines dangtis ir prieinamus techninės priežiūros taškus. Taip pat tikrinama variklio sistema, kad būtų nustatyta netipiška vibracija, triukšmas ar peršilimas eksploatuojant.
Elektriniai ir funkciniai bandymai
Komanda patikrina variklio sukimosi kryptį, greičio reguliavimą, jutiklių reakcijas, valdymo funkcijas ir avarinio sustabdymo veikimą. Ten, kur tai taikytina, konvejeris išbandomas kartu su susijusia įranga.
Eksploataciniai bandymai
Konvejeris paleidžiamas, kad būtų įvertinta jo stabilumo veikla ir nustatytos problemos, pvz., juostos nuokrypis, slydimo reiškinys, netipiškas triukšmas bei nestabilus pervežimas.
Jei projektinė specifikacija to reikalauja, bandymai gali apimti tipinius gaminius ar krovinius bei ilgesnį nuolatinės veiklos bandymą.
Gamyklinės priėmimo sąlygos turi būti sutartos iš anksto. Jos gali apimti reikalaujamą pervežimo greitį, krovinio našumą, veikimo seką, saugos funkcijas ir sąsajos reikalavimus.
Testavimas pagal apibrėžtus kriterijus suteikia reikšmingesnę kokybės patikrą nei paprastas patvirtinimas, kad variklis pradeda veikti.
7 žingsnis: Galutinės kokybės patikros ir pristatymo paruošimas
Po testavimo konvejeris paruošiamas siuntimui.
Galutinė inspekcija gali apimti:
Bendrus matmenis ir jungties sąsajas.
Diržo būklę ir jo judėjimą.
Variklio, pavaros ir elektros komponentų montavimą.
Apsaugos įtaisus ir avarinio sustabdymo funkcijas.
Laidų identifikavimą ir elektros dokumentaciją.
Atsarginius komponentus ir priežiūros instrukcijas, jei jos įtrauktos į sutartį.
Apsaugos pakuotė, tinkama vežimui.
Užsienio projektams aiškūs montavimo brėžiniai, elektros informacija ir prijungimo detalės gali padėti sumažinti neapibrėžtumą montuojant ir paleidžiant į eksploataciją.
Toliau konvejeris supakuojamas pagal vežimo sąlygas ir paruošiamas pristatymui kliento įmonei.
Kas lemia konservų varomosios juostos konvejerio kokybę?
Gaminto proceso metu vyksta keletas etapų, tačiau ypač svarbūs trys veiksniai.
Pirma, mechaninė tikslumas. Stipri rėminė konstrukcija, teisingai išlygiuoti ritinėliai ir tinkamai sureguliuota juosta sumažina juostos nukrypimo problemas bei nereikalingą dėvėjimąsi.
Antra, varomosios sistemos suderinamumas. Variklis, pavaros dėžė, juosta ir valdymo sistema turi būti parinkti kaip suderinta visuma. Patikimi elektros komponentai negali kompensuoti netinkamai suprojektuotos varomosios sistemos.
Trečia, integracija ir bandymai. Konvejeris turi veikti patikimai esamomis eksploatacijos sąlygomis ir perduoti gaminius sklandžiai į sujungtą įrangą.
Šie veiksniai ypač svarbūs, kai konvejeris yra didesnės automatizuotos gamybos linijos dalis, kur nedidelė perduodamo produkto problema gali nutraukti kelis susijusius procesus.
Ar Baoli konvejerių sistemos
Hubei Baoli Technology specializuojasi pagalbine automatizavimo įranga skardinėms trispindulėms skardinėms gaminti. Jos įrangos asortimentas apima konvejerių sistemas, lakštų apdorojimo įrangą, skardinių apdorojimo įrangą, paletizatorius ir linijos pabaigos supakuojamąsias sistemas.
Konvejerių konfigūracijos gali būti sukurtos remiantis kliento konvejerių reikalavimais, gamyklos išdėstymu, gaminių matmenimis ir ryšiais su kita įranga. Priklausomai nuo taikymo srities, sprendimas gali apimti juostos, grandinės, tinklelio, magnetinio ar kitokio tinkamo konvejerio išdėstymą.
Projektams, kuriems reikia visiško medžiagų pervežimo proceso, inžinerijos komanda taip pat gali įvertinti, kaip atskiri konvejerio skyriai jungiami su aukštesniojo lygio įranga, paletizavimo įranga ir žemesniojo lygio pakavimo sistemomis.
Vietoj to, kad įrangą rinktųsi tik remdamiesi kaina, gamintojai turėtų įvertinti konstrukcijos kokybę, variklio sistemos tinkamumą, valdymo sistemos integraciją, priežiūros lengvumą bei tiekėjo gebėjimą palaikyti visą programinę įrangą.
Išvada
Konvejerio juostos gamybos procesas prasideda nuo programinės įrangos supratimo ir tęsiamas medžiagų parinkimu, rėmo gamyba, variklio sistemos surinkimu, elektros sistemos integracija ir gamykliniu bandymu.
Kiekvienas etapas prisideda prie galutinio konvejerio stabilumo, tarnavimo trukmės ir jo gebėjimo patikimai veikti automatizuotoje gamybos linijoje.
Jei planuojate konvejerinį projektą skardinėms gaminti, pateikite „Baoli“ savo gaminio matmenis, reikiamą konvejerio greitį, konvejerio išdėstymą ir jungčių reikalavimus. Ši informacija padeda nustatyti tinkamiausią jūsų gamybos linijos konfigūraciją.
Turinys
- 1 žingsnis: Konvejerio veikimo reikalavimų nustatymas
- Antrasis žingsnis: žaliavų ir pagrindinių komponentų pasirinkimas
- Žingsnis 3: Rėmo gamyba ir mechaninė apdorojimas
- 4 žingsnis: Varomosios sistemos ir konvejerinio diržo surinkimas
- 5 žingsnis: Elektrinė integracija ir greičio valdymas
- 6 žingsnis: Gamyklinė inspekcija ir našumo bandymai
- 7 žingsnis: Galutinės kokybės patikros ir pristatymo paruošimas
- Kas lemia konservų varomosios juostos konvejerio kokybę?
- Ar Baoli konvejerių sistemos
- Išvada