 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
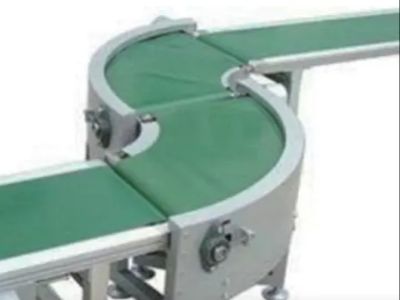
カンドライブベルトコンベアの製造工程:原材料から完成品まで、すべての工程
信頼性の高い 缶用ドライブベルトコンベア モーターとベルトコンベアだけでは始まりません。その性能は、正確なフレーム製作、適切にマッチしたドライブ部品、正しいベルト張力、安定した速度制御、そして十分な工場内試験に大きく依存します。缶製造工場においては、こうした細部への配慮が、素材のスムーズな搬送を実現し、予期せぬ停止を減らし、関連する生産設備を効率的に稼働させることにつながります。
湖北宝力科技では、コンベアシステムは生産要件、工場のレイアウト、および接続する必要がある機器をもとに設計されています。以下に、産業用コンベアが初期設計段階から設置可能な完成品へと至るまでの流れを示します。 ベルトコンベア 産業用コンベアは、初期設計段階から設置可能な完成品へと至ります。
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
ステップ1:コンベアの動作要件の定義
製造を開始する前に、技術チームはコンベアが生産ライン内でどのように動作するかを把握する必要があります。
重要な考慮事項には以下の通りがあります
搬送用途: システムが缶、部品、段ボール箱、またはパレットのいずれを扱うか。
製品の寸法 搬送対象物の直径、高さ、重量、および安定性。
必要な処理能力: 目標となる生産速度、および上流・下流設備との移送速度。
工場レイアウト: コンベアの長さ、幅、高低差、カーブ区間、および設置可能なスペース。
操作環境 温度、粉塵、湿気、清掃要件、および接触材料の要件。
制御要件: 単体での運用、または他の生産ライン設備との統合運用。
これらの詳細が、コンベアの構造、ベルト仕様、駆動能力、センサー配置、および制御戦略を決定します。適切に設計された缶用コンベアは、お客様が生産ラインを機器に合わせて再設計するのではなく、生産工程に自然に適合すべきです。
ステップ2:原材料および主要部品の選定
材料および部品の選定は、コンベアの安定性、耐用年数、および保守要件に直接影響します。
コンベアフレームおよび構造用材料
フレームは、コンベアを支持し、運転中に位置精度を維持できる十分な剛性を備えていなければなりません。多くの産業用途では、適切な保護被膜を施した炭素鋼が実用的な選択肢です。腐食抵抗性、衛生性、または清掃要件が厳しい場合は、ステンレス鋼を指定することができます。
選定は、完成品の外観ではなく、使用環境に応じて行います。
ベルト、ローラー、ベアリング、伝動部品
ベルト材質は、搬送対象物、運転速度、荷重条件および必要な摩擦特性に適合させる必要があります。また、ローラー、シャフト、ベアリングおよび伝動部品は、想定される荷重および作動サイクルに応じて選定します。
缶製造用途では、さらに製品間隔、各セクション間のスムーズな移送、および移送部における缶の転倒・衝突・滞留リスクを考慮した設計が必要です。
駆動モーターおよび電気部品
駆動システムは、缶用ドライブベルトコンベアの要です。モーターおよびギアボックスは、過剰な余裕を持たせることなく、十分な始動トルクおよび定格運転能力を確保する必要があります。
中~高品位の産業用構成では、電気システムとして以下を採用することがあります。
プログラマブル制御用のシーメンス製PLC。
プロジェクトに応じて、シーメンス、シュナイダーエレクトリック、または三菱電機のドライブ・制御ソリューションを採用します。
シュナイダーエレクトリック製の低圧電気部品。
製品仕様、検出距離、および使用環境に応じて選定された産業用センサ。
必要に応じて、SMCなどの定評あるメーカーから空圧部品を選定できます。最終的な部品のメーカーや型式は、顧客の技術仕様書および見積書に基づき確定します。
信頼性の高い部品を選定することは、工程のごく一部にすぎません。適切なサイズ選定、専門的な配線、十分な保護対策、そして一貫した組立基準の確保が、同様に重要です。
ステップ3:フレームの製作および機械加工
設計および材料が承認され次第、製造工程はフレームの製作へと移行します。
この工程には通常、原材料の切断、接合部の機械加工、構造部材の溶接、および取付け面の仕上げが含まれます。製造後には、重要な寸法および取付け位置が設計図面と照合されます。
ベルトコンベアの場合、特に以下の点に注意する必要があります。
フレームの直進性および構造的な剛性。
ローラーおよびシャフトの平行度。
モーターおよびギアボックスの取付け位置の正確さ。
コンベア全長にわたる均一な支持。
使用環境に応じた適切な表面処理。
フレームの配列が不正確だと、ベルトのトラッキング不良、偏摩耗、およびベアリングや駆動部品への過剰負荷を招く可能性があります。
高品質に製造されたフレームは、正確な組立と安定した長期運用の基盤となります。
ステップ4:駆動システムおよびコンベアベルトの組立
これは、キャンドライブベルトコンベアの製造工程において、最も重要な工程の一つです。
モーター、ギアボックス、ドライブローラー、リターンローラー、ベルト、およびテンション機構は、相互に連携した一体的なシステムとして機能する必要があります。
ドライブモーターおよびギアボックスの取付け
モーターおよびギアボックスは設計通りに取付けられ、取付け精度、動力伝達部のアライメント、および今後の保守作業の容易さに配慮します。
ドライブ比およびモーター容量は、必要なコンベア速度および搬送荷重に適合していなければなりません。生産工程で搬送速度の調整が必要な場合は、可変速制御を採用することがあります。
ベルトの取付けおよびテンション調整
ベルトは適切なテンションおよびトラッキング状態になるよう取付け・調整します。テンションが強すぎると、ベアリングやシャフト、ベルト自体に過度な応力が加わります。逆に弱すぎると、スリップや搬送の不安定化を招く可能性があります。
ベルトは、作動範囲全体で中央を通り、滑らかに運転される必要があります。トラッキングの調整は、電気的な試運転および機能試験に進む前に実施します。
移送ポイント点検
缶詰用生産ラインでは、移送ポイントに特に注意を払う必要があります。コンベア区間間の高さの違い、隙間、あるいは急激な速度変化により、缶が倒れたり、衝突したり、滞留したりするおそれがあります。
エンジニアリングチームは、接続されたコンベア間の移行状態を確認し、移送構成が実際の製品およびライン速度と合致していることを検証する必要があります。
ステップ5:電気的統合および速度制御
機械的組立の後、電気制御システムを設置・点検します。
プロジェクトに応じて、制御構成にはPLC、インバータ(可変周波数ドライブ)、モーター保護装置、非常停止回路、光電センサおよびその他の検出装置が含まれる場合があります。
制御システムは、以下のような機能に対応するよう設定できます:
起動・停止制御。
搬送速度は調整可能。
製品の検出および搬送の連携制御。
必要に応じた蓄積または詰まりの監視。
上流および下流の機器との連動制御。
アラーム表示およびトラブルシューティング支援機能。
缶製造ラインに組み込まれるコンベアの場合、制御ロジックは全体の搬送プロセスを基盤として設計する必要があります。単体で適切な速度で動作しても、前後の機器と同期していなければ、依然として問題を引き起こす可能性があります。
最終的な制御構成は、コンベアの区分数、運転順序、安全要件、および顧客が既に導入済みの自動化システムによって決まります。
ステップ6:工場内検査および性能試験
納品前に、完成したコンベアに対して体系的な検査および試験を実施します。
機械的点検
エンジニアがフレーム、締結部品、ローラー、ベルトのトラッキング、張力調整機構、ガード、および点検・保守が可能な箇所を確認します。また、駆動システムについても、運転中の異常な振動、騒音、過熱がないかを点検します。
電気的・機能的試験
チームはモーターの回転方向、速度調整、センサーの応答、制御機能、非常停止機能の動作を確認します。該当する場合は、コンベアとその関連機器を一体として試験します。
運転試験
コンベアを実際に運転し、走行時の安定性を評価するとともに、ベルトの偏り、スリップ、異常音、搬送の不均一性などの問題を特定します。
プロジェクト仕様書で定められている場合、代表的な製品または荷重を用いた試験、および長時間の連続運転試験を実施することがあります。
工場受入基準は事前に合意しておく必要があります。これには、所定の搬送速度、荷重能力、運転順序、安全機能、インターフェース要件などが含まれる場合があります。
定義された基準との照合による検証は、単にモーターが起動することを確認するだけよりも、より意味のある品質チェックとなります。
ステップ7:最終品質検査および出荷準備
検証後、コンベアは出荷に向けて準備されます。
最終検査の対象には以下が含まれます:
全体寸法および接続インターフェース。
ベルトの状態とトラッキング性能。
モーター、ギアボックス、電気部品の取付け状況。
安全カバーおよび非常停止機能。
ケーブルの識別表示および電気関係の文書。
契約に含まれる場合に限り、予備部品および保守・点検に関する説明書。
輸送に適した保護包装。
海外向けプロジェクトでは、明確な設置図、電気関係資料、接続詳細情報があると、設置および試運転時の不確実性を低減できます。
コンベアはその後、出荷手配に従って梱包され、顧客の施設への納入準備が整います。
キャンドライブベルトコンベアの品質を左右する要因とは?
製造工程にはいくつかの段階がありますが、特に以下の3つの要素に注目する必要があります。
第一に、機械的な精度です。 剛性のあるフレーム、正確にアライメントされたローラー、適切に調整されたベルトにより、ベルトのトラッキング不良や不要な摩耗を抑制できます。
第二に、駆動システムのマッチングです。 モーター、ギアボックス、ベルト、制御システムは、相互に整合した一式として選定する必要があります。信頼性の高い電気部品であっても、設計が不適切な駆動システムを補うことはできません。
第三に、統合および試験です。 コンベアは、実際の稼働条件下で信頼性高く動作し、製品を関連設備へスムーズに搬送する必要があります。
特に、コンベアが大規模な自動化生産ラインの一部を構成する場合、こうした要素は極めて重要です。わずかな搬送トラブルでも、複数の関連工程が停止してしまう可能性があります。
宝力(バオリ)社のコンベアシステムは
Hubei Baoli Technology 亜鉛めっき鋼板(トタン)製の3ピース缶製造ライン向け補助自動化機器を専門としています。同社の製品群には、コンベアシステム、シート取扱機器、缶取扱機器、パレタイザ、およびライン終端の包装ソリューションが含まれます。
コンベアの構成は、お客様の搬送要件、工場レイアウト、製品寸法、および他機器との接続条件をもとに柔軟に設計可能です。用途に応じて、ベルト式、チェーン式、メッシュ式、磁気式など、あるいはその他の適切なコンベア方式を採用します。
材料の完全な搬送プロセスを必要とするプロジェクトでは、エンジニアリングチームが個々のコンベア区間と上流の機械、パレタイズ装置、下流の包装システムとの接続方法も検討できます。
価格だけで機器を選定するのではなく、メーカーは構造的品質、駆動方式の適合性、制御システムとの統合性、保守性、およびサプライヤーがアプリケーション全体をサポートできる能力を総合的に評価すべきです。
まとめ
ベルトコンベアの製造プロセスは、用途の把握から始まり、素材選定、フレーム加工、駆動システム組立、電気系統の統合、工場内試験へと続きます。
各工程は、完成したコンベアの安定性、耐用年数、および自動化生産ライン内で信頼性高く動作する能力に貢献します。
缶製造工場向けコンベアプロジェクトをご検討中の方は、製品の寸法、必要な搬送速度、コンベアのレイアウト、接続要件などをボーリー社へお知らせください。これらの情報に基づき、お客様の生産ラインに最適なコンベア構成をご提案いたします。