 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
מדריך מלא לאוטומציה של קו ייצור פחיות משלושה חלקים
מודרני בְּגָדִים בְּשָׁלֹשׁ קו ייצור של תינוקות הוא הרבה יותר מסדרה של מכונות נפרדות. כדי להשיג ייצור יציב ויעיל, כל תהליך חייב לפעול בשיתוף פעולה הדוק: מההזרקה וההובלה של הגליונות ועד לבלאי, טיפול בפחיות, הקירור, האריזה והפלטפורמה.
ליצרני פחים, אוטומציה היא חשובה במיוחד מכיוון שקווי היצור מופעלים לעיתים קרובות באופן רציף ומהיר. גם אם מכונות הפקה העיקריות של הפחים הן אוטומטיות במידה רבה, טיפול לא יעיל בחומרים או פעולות ידניות בין התהליכים עלולות ליצור צוואר בקבוק.
כאן נכנס לתמונה אוטומציה של קו ייצור פחים משלושה חלקים הופכת חשובה
הוביי באולי טקנולג'י מתמחה בציוד אוטומציה המחבר כל תהליך עיקרי בקו ייצור פחים משלושה חלקים – מהטיפוס וההעברה של הפחים ועד לאריזת הסיום וההצבה על פלטות. הפתרונות שלנו נועדו לעזור לייצרני פחים לשפר את יעילות היצור, להפחית טיפול ידני ולייצר זרימת ייצור חלקה יותר.
במדריך זה נבחן את תהליך האוטומציה הסטנדרטי של קו ייצור פחים משלושה חלקים ונסביר כיצד כל מערכת תמיכה תורמת לתהליך היצור הכולל.
מהו קו ייצור בקבוקים משלושה חלקים?
א קו ייצור בקבוקים משלושה חלקים היא מערכת ייצור המשמשת לייצור פחים ממתכת הכוללים שלושה חלקים עיקריים: גוף הפח, הקצה העליון והקצה התחתון.
בניגוד לבקבוקיות שתי-חלקים לשתייה, שמיוצרות בדרך כלל מפיסת מתכת אחת באמצעות תהליך של משיכה ורחבת, בקבוקיות שלוש-חלקים מיוצרות בדרך כלל על ידי עיצובה של פיסת מתכת לגוף צילינדרי ולאחר מכן חיבור הקצוות בתהליך של סגירה.
בקבוקיות שלוש-חלקים בשימוש נרחב עבור:
• בקבוקיות מזון
• בקבוקיות שתייה
• בקבוקיות צבע
• מיכלים כימיים
• מיכלים אירוסוליים
• מיכלים מתכתיים תעשייתיים
לapplications רבות, פלדת מצופה באבץ היא החומר המועדף מכיוון שהיא משלבת את העוצמה של הפלדה עם הגנת הניקור שמספקת שכבת האבץ הדקה.
התהליך המלא לייצור יכול להשתנות בהתאם לסוג הבקבוקית, אך זרימת ייצור אוטומטית טיפוסית יכולה להיסכם כ:
הזנת גיליונות → יצירת גוף הפקק → ריתוך → ציפוי וצמיחה → העברת הפקקים → טיפול בפקקים → הקירור → בדיקה → אריזה → ערימה על פלטפורמות
בעוד שציוד ייצור הפקקים העיקרי מבצע את תהליכי הייצור המרכזיים, ציוד אוטומציה משני מילא תפקיד חשוב בחיבור תהליכים אלו.
מדוע אוטומציה חשובה בקו ייצור פקקים בתלת־חלקי?
קו ייצור מהיר יכול לייצר כמות גדולה של פקקים ברצף. אם עובדים חייבים להזיז ידנית פקקים או גיליונות בין תהליכים שונים, יעילות הייצור עלולה להגביל במהרה על ידי כוח העבודה.
אוטומציה עוזרת לפתור בעיה זו על ידי יצירת זרימת חומר רציפה.
תיכנן היטב אוטומציה בקו ייצור פקקים המערכת יכולה לספק מספר יתרונות:
• הפחתת הטיפול הידני
• שיפור רציפות הייצור
• הפחתת דרישות כוח העבודה
• שיפור יציבות הטיפול במוצר
• חיבור בין מכונות שונות
• הפחתת צוואר הבקבוק בייצור
• שיפור יעילות הסיום של קו הייצור
המטרה אינה פשוט אוטומציה של מכונה אחת. הערך האמיתי נובע מחיבור תהליכים שונים למערכת ייצור מאורגנת אחת.
שלב 1: הזנה אוטומטית של גליונות
תהליך הייצור מתחיל בגליונות מתכת.
בקו ייצור לקליעות משלושה חלקים, יש לספק באופן רציף ומדויק גליונות פלדת בדיל לציוד התחתון. טיפול ידני בגליונות עלול להפוך לאפקטיבי פחות ככל שמהירות הייצור עולה.
מערכת הזנה אוטומטית של גליונות עוזרת להעביר גליונות מתהליך אחד לאחר, תוך שמירה על אספקה יציבה.
היעדים העיקריים הם:
• הזנה רציפה של גליונות
• מיקום מדויק
• הפחתת טיפול ידני
• מהירות ייצור יציבה
למפעלים המייצרים כמויות גדולות של פחיות, הזנת גליונות אוטומטית היא חלק חשוב באוטומציה הכוללת של הייצור.
החברה חוביי באולי טקנולג'י מספקת ציוד להזנת גליונות אוטומטית שמתוכנן לחבר את עיבוד הגליונות עם תהליכי ייצור הפחיות הנותרים.
שלב 2: יצירת גוף הפחית ולחיצה שלו
לאחר שהגיליון המתכתי מוכן, הוא נכנס לתהליך העיקרי לייצור הפחיות.
הגיליון נחתך לפלטות בהתאם לממדים הנדרשים של הפחית. לאחר מכן הפלטה מוצקה לצורה גלילית והמחברת הצדית נלחצת.
הלחיצת המחברת הצדית היא אחת המהלכים החשובים ביותר בקו ייצור פחיות משלושה חלקים, משום שהיא יוצרת את גוף הפחית הראשי.
תהליך הלחיצה חייב לשמור על איכות יציבה וסידור מדויק במהלך הייצור הרציף.
לאחר הלחיצה, גוף הפחית עשוי לעבור תהליכים נוספים כגון:
• ציפוי פנימי
• ציפוי חיצוני
• ייבוש
• היצרות
• קימור
• יצירת חריץ
ההגדרה המדויקת תלויה בסוג הפחית המתכתית המיוצרת.
שלב 3: הקשחה וייבוש באופנה
לאחר הציפוי, גופי הפחים חייבים לעבור דרך אופנה כדי לקשח וליבש את הציפוי ההגנתי.
האופנה לקשחה היא חלק חשוב מ- ציוד לייצור פחיות מפלדה ,במיוחד עבור קווי ייצור הדורשים תהליכי ציפוי ויבוש רציפים.
בישומים של מזון ומשקאות, הציפוי הפנימי משחק תפקיד חשוב בהגנה על התכולה מפני מגע ישיר עם המתכת.
תהליך הקשיה דורש שימור טמפרטורה יציבה ומהירות העברה קבועה.
אם הפחיות נשארות בתנור זמן קצר מדי או ארוך מדי, ביצועי הציפוי עלולים להיפגע.
לכן התנור ומערכת ההעברה שלו חייבים לפעול יחד כחלק מקו הייצור הכולל.
שלב 4: מערכת העברת פחיות
ברגע שהפחיות עוזבות את תהליכי היצירה והקשיה העיקריים, יש להעבירן בין מכונות שונות.
כאן נכנס לתפקיד מערכת קונברטור לתיבות פליז הופך לחיוני.
קו ייצור עלול לדרוש מספר סוגי מערכות העברה, בהתאם לתכנון המפעל ולדרישות הטיפול בפחיות.
מערכות נפוצות כוללות:
• מסועים עם חגורה
• מסועים עם שרשרת
• רצועות תובלה עם סלטים
• רצועות תובלה מגנטיות
• מסועים עם גלגלונים
• רצועות תובלה משופעות
• רצועות תובלה אנכיות
• רצועות תובלה עקומות
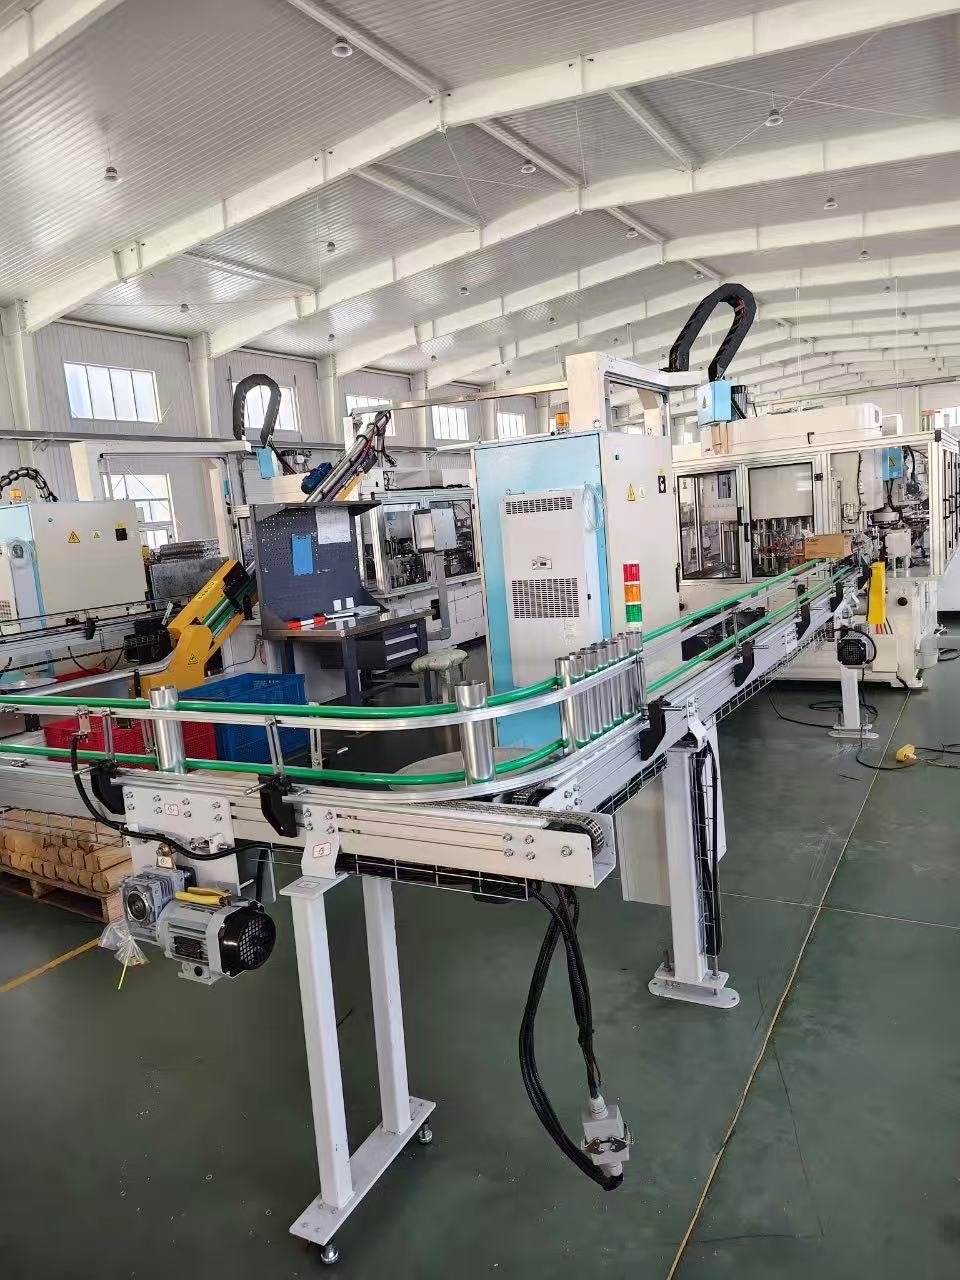
מערכת הרצועות מהווה בפועל את הקשר בין מכונות שונות. מערכת מוצעת היטב מערכת קונברטור לתיבות פליז עוזרת להזיז פחיות באופן חלק בין תהליכי הלחיצה, הקיפוי, הקירור, הבדיקה, האריזה וההצבה על פלטות.
לדוגמה, פחיות עלולות לדרוש העברה:
מחלקת הלחיצה לחלקה של הכיסוי
מהתנור לחלקה של הקירור
מהקטע הקירור לבדיקה
מהבדיקה לאיסוף
מהאיסוף ליצירת פלטות
מערכת רצף מתוכננת כראוי עוזרת לשמור על ייצור רציף תוך הפחתת הפעלה ידנית.
למידע נוסף על פתרונות הרצף שלנו, ראו את מערכת קונברטור לתיבות פליז הפתרונות שלנו לקווי ייצור צינורות משלושה חלקים.
שלב 5: עמידת הצינורות
בתהליך הייצור, כיוון הצינורות עלול להשתנות בהתאם לתצורת הציוד.
חלק מההליכים דורשים שצינורות יעמדו בעמידה לפני כניסתם למכונה הבאה.
א מערכת עמידת צינורות משנה אוטומטית את כיוון הבקבוקים ומניחה אותם במיקום הנדרש להובלה או לעיבוד נוספים.
שלב שנראה פשוט זה יכול להיות חשוב מאוד ליציבות קו הייצור.
ללא עמידה אוטומטית של בקבוקים, על העובדים להתאים ידנית את כיוון הבקבוקים, מה שגובר על דרישות העבודה ועשוי לשבש את הייצור הרציף.
העמידה האוטומטית של בקבוקים תורמת לשמירה על:
• כיוון יציב של בקבוקים
• ייצור רציף
• העברה מדויקת
• הפחתת התערבות ידנית
שלב 6: סיבוב והעברת בקבוקים
במפעל גדול, מכונות שונות אינן תמיד מותקנות בקו ישר.
תצורת קו הייצור עשויה לדרוש שהבקבוקים ישנו כיוון או יעברו מחבל הובלה אחד לאחר.
א מכונת סיבוב פחיות או מערכת העברה מסתובבת ניתן להשתמש כדי לשנות את כיוון העברת ולחבר חלקים שונים של קו הייצור.
בהתאם לתיאור, פחיות עשויות להיות זקוקות להפנה:
• 90 מעלות
• 180 מעלות
• ממכלית מובילה אחת לאחרת
• מההעברה האופקית לשלב ייצור אחר
סוג זה של ציוד מסייע להשתמש טוב יותר במפעל שטח תוך שמירה על זרימה מתמשכת של פח.
עבור מפעלים אוטומטיים של פחיות, מערכת ההפכה צריכה להיות מתוכננת יחד עם תכנון המוביל ולא להתייחס כמכונה עצמאית.
שלב 7: קירור פח
לאחר שפחיות עוברות תהליך קיבוע בטמפרטורה גבוהה או תהליכים אחרים הקשורים בחום, עלול להיות צורך לקרר אותן לפני שהן ממשיכות לתהליכים הבאים.
רצועת הובלה לקרירת פחיות מאפשרת לפחיות לנוע באופן רציף תוך מתן זמן מספיק כדי להגיע לטמפרטורה מתאימה לתהליך הבא.
קטע הקרירה חייב להתאים ל:
• מהירות הייצור
גודל הקופסה
• טמפרטורת האוהן
• אורך הרצועה
• תכנון המפעל
מערכת קרירה מעוצבת כראוי מונעת מהתהליך הבא לקבל פחיות שעדיין חמות מדי.
דבר זה חשוב במיוחד כאשר הפחיות צריכות להיכנס לציוד בדיקה, אריזה או עימוד לאחר הקרירה.
שלב 8: בדיקה ובקרת איכות
בקרת האיכות היא חלק חשוב נוסף בקו ייצור פחיות מתכת מודרני קו ייצור פחיות מתכת .
לפי דרישות היצור, יצרנים עלולים לבדוק:
• מראה גוף הפחית
• איכות הלחיצה
• מצב השכבה החיצונית
• מידות המיכל
• דליפות
• פגמים במשטח
מערכות בדיקה אוטומטיות יכולות לסייע בזיהוי פחים פגומים ללא замנה של תהליך היצור.
באריזות מזון ומשקאות, בקרת האיכות היא קריטית במיוחד, משום שהפחית חייבת לספק הגנה אמינה לאורך כל תקופת האחסון וההובלה.
קווי היצור האוטומטיים המודרניים משלבים יותר ויותר ציוד בדיקה עם מערכות נתונים ובקרה של היצור, מה שמאפשר ליצרנים לנטר את ביצועי היצור בצורה יעילה יותר.
שלב 9: אריזה אוטומטית
לאחר שהקנisters עברו את שלבי הייצור והבקרת האיכות, הם נכנסים לשלב האריזה.
דרישות האריזה משתנות בהתאם לסוג הקניסטרים:
• קניסטרים ריקים שסופקים למפעל אחר
• מיכלים מוכנים למזון
• מיכלי משקאות
• מיכלים תעשייתיים
בהתאם ליישום, אריזה עשויה לכלול:
• קשירה לקבוצות
• עטיפת נייר
• חיבור באבזם
• עטיפת פילם
• אריזת פלטפורמות
מערכת אריזה משולבת יכולה להפחית את הטיפול הידני ולהפוך את המעבר מהתהליך לייצור לאחסון יעיל יותר.
ללקוחות שמחפשים פתרון מלא, חברת Hubei Baoli Technology מספקת ציוד להובלה, לאריזת פלטפורמות, לקשירה ומערכות אריזה אחרות בשלב הסיום של התהליך ליצרני פחים.
ניתן גם לחקור את הפתרונות שלנו עבור מערכת אריזה ייצור אוטומטי בשלב הסיום של התהליך.
שלב 10: אריזת פלטפורמות אוטומטית
אריזת פלטפורמות היא בדרך כלל אחת המراות האחרונות בתהליך הייצור.
ברגע שהפחים מוכנים לאחסון או להובלה, יש לסדר אותם על פלטפורמות בדפוס יציב ויעיל.
אנבנסר מחסנית אוטומטית מלאה יכול לפעול אוטומטית:
• לסדר פחים
• ליצור שכבות
• להוסיף פלטפורמות ריקות
• להוסיף מפרידים בין השכבות
• לה stacking פחים
• להעביר פלטפורמות שהושלמו
בטכנולוגיית הפלטפורמה המגנטית לפחים מתכתיים ניתן להשתמש במיוחד, מכיוון שניתן לשלוט בפחים בצורה יעילה בעזרת כוח מגנטי.
חברת Hubei Baoli Technology מספקת מספר פתרונות לפלטפורמה, כולל פלטפורמות מגנטיות ברמה נמוכה, פלטפורמות מגנטיות ברמה גבוהה, פלטפורמות סיבוביות ופלטפורמות רובוטיות. הפתרונות שלנו פלטיזר לבקבוקים נוצרו כדי לעזור לייצרני פחים לאוטומטי את שלב הסיום של קווי הייצור שלהם.
גלה את העולם שלנו פלטיזר לבקבוקים פתרונות למהירויות ייצור שונות ותבניות מפעלים.
איך קווי היצור השלמים לבקבוקים משולשים פועלים יחד
היתרון הגדול ביותר של האוטומציה אינו מכונה בודדת. הוא בחיבור בין כל התהליכים.
זרימת עבודה אוטומטית טיפוסית עשויה להראות כך:
גיליון מתכת → הזנת גיליונות → יצירת גוף הבקבוק → ריתוך → ציפוי → תנור הקשה → העברת בקבוקים → עמידת בקבוקים על צדיהם → סיבוב בקבוקים → קירור → בדיקה → אריזה → אריזת פלטפורמות → מחסן
לכל שלב יש פונקציה מסוימת, אך כל השלבים חייבים לתקשר ולפעול יחד.
אם תהליך אחד איטי משמעותית יותר מהשאר, הוא עלול להפוך לצוואר בקבוק בייצור.
לכן תכנון קו ייצור הוא כה חשוב.
בעת תכנון קו ייצור מלא קו ייצור בקבוקים משלושה חלקים , יצרנים צריכים לקחת בחשבון את זרימת הייצור כולה במקום לבחור בכל מכונה בנפרד.
אילו ציודים הם החשובים ביותר לאוטומציה של קו ייצור פחים?
התשובה תלויה בקיבולת הייצור של המפעל ובציוד הקיים.
עם זאת, כמה מערכות עזר משפיעות ישירות על יעילות האוטומציה הכוללת.
ציוד הזנת גלילים
משמש לספק אספקה יציבה של גלילי מתכת לתהליך הייצור.
מערכות מסועים
משמש לחבר בין מכונות שונות ולתפעל את הפחים באופן רציף.
תנור קיבוע
משמש לייבוש ולקיבוע השכבות לאחר תהליך השמירה.
מערכות עמידת פחים
משמשות לשינוי האוריינטציה של הפחים באופן אוטומטי.
מכונות להפיכת כיוון
משמשות לשינוי כיוון ההובלה ולחיבור מקטעי ייצור שונים.
הובלים מקררים
משמשים לקרירת פחיות לפני שהן נכנסות לציוד הזרם התחתון.
ציוד של אריזה
משמשים להכנת פחיות לאחסון ותחבורה.
מארגנים אוטומטיים לפלטות
משמשים לחיזוק פחיות באופן יעיל ועקבי על פלטפורמות.
מערכות אלו מהוות חלק חשוב בתשתיית האוטומציה שמקיפה את מכונות ייצור הפחיות הראשיות.
איך לבחור את ציוד האוטומציה הנכון לקו ייצור פחיות משלושה חלקים?
לפני רכישת הציוד, יצרנים חייבים ראשית להגדיר את דרישות הייצור שלהם.
גורמים חשובים כוללים:
גודל קן
קטרים וגובהים שונים של פחיות עשויים לדרוש תצורות שונות של טיפול והובלה.
מהירות ייצור
היכולת של כל מכונה עזר חייבת להיות תואמת לקו היצור העיקרי.
לדוגמה, אם מכונת ייצור הפחים מייצרת פחים במהירות גבוהה, אך המנתחת לא יכולה להתמודד עם הפלט, עלול להיווצר צוואר בקבוק בקו היצור.
تخطيط מפעל
הסידור קובע את האורך, הכיוון, הגובה וההגדרה של הרצועות ההובלה.
ספק אוטומציה טוב צריך להיות מסוגל לעצב את הציוד בהתאם לחלל המפעל האמיתי.
התרחבות עתידית
יצרנים צריכים גם לשקול האם עוצמת היצור עשויה לגדול בעתיד.
מערכת אוטומציה גמישה יכולה להקל על הרחבה עתידית.
שילוב עם ציוד קיים
לא כל לקוח זקוק לקו ייצור חדש לחלוטין.
חלק מהמפעלים עשויים כבר להחזיק במכונות לייצור פחים ולצורך בשדרוג בלבד:
• הזנת גליונות
• העברת פקקים
• אריזת פלטפורמות
• אריזה
• אוטומציה בסוף קו הייצור
במקרה זה, ציוד עזר מותאם אישית יכול להיות דרך פרקטית לשפר את יעילות היצור ללא החלפת הקו כולו.
למה לבחור בטכנולוגיה של חוביי באולי לאוטומציה של קו ייצור פחיות?
טכנולוגיית חוביי באולי מתמקדת בציוד אוטומציה לתעשיית ייצור הפחיות משלושה חלקים.
החברה מתמחה בחיבור תהליכי ייצור מרכזיים באמצעות פתרונות מותאמים אישית להובלה, טיפול, אריזה ואריזת פלטפורמות.
הציוד שלנו כולל את התחומים הבאים:
• הזנת גליונות אוטומטית
• מערכות הובלת פחיות
• מערכות קיבוע והובלה
• עמידת פחיות על צירן
• סיבוב פחיות
מערכת הובלה קרה
• אריזת פלטפורמות אוטומטית
אריזת סיום קו
זה אומר שלקוחות יכולים לעבוד עם ספק אוטומציה אחד למספר שלבים בקו היצור במקום לתאם בין מספר ספקי ציוד שאינם קשורים זה לזה.
מוצרי החברה שימשו בקנה מידה רחבה בתעשיית ייצור הפחים בסין ובשווקים הבינלאומיים.
קו ייצור פחים משלושה חלקים לעומת קו ייצור פחים משני חלקים
כשמדברים על ייצור פחים ממתכת, חשוב להבדיל בין ייצור משלושה חלקים לבין ייצור משני חלקים.
פיח משלושה חלקים מורכב בדרך כלל מ:
גוף צילינדרי אחד
חלק עליון אחד
חלק תחתון אחד
פיח משני חלקים מורכב בדרך כלל מ:
• גוף אחד עם תחתית משולבת
חלק עליון אחד
קופסאות משלושה חלקים בשימוש נרחב לקופסאות מזון, קופסאות צבע, מיכלים כימיים ויישומים אחרים הדורשים קיבולת ופורמטים שונים של קופסאות.
מכיוון שתהליכי היצור השונים, גם תצורת הציוד והדרישות לאוטומציה שונות.
מאמר זה מתמקד באופן ספציפי באוטומציה סביב ה קו ייצור בקבוקים משלושה חלקים , במיוחד ציוד להובלה, לעיבוד, לאריזה ולחבילת פלטפורמות.
העתיד של אוטומציה בקו ייצור קופסאות משלושה חלקים
תעשיית ייצור הקופסאות נעה לקראת רמות גבוהות יותר של אוטומציה ואינטגרציה.
קווי הייצור בעתיד יתמקדו ככל הנראה יותר ב:
• יעילות ייצור גבוהה יותר
• הפחתת טיפול ידני
• בדיקת איכות אוטומטית
• ניטור ייצור חכם
• אריזה משולבת
• פלטפורמה אוטומטית
• חיבור טוב יותר לוגיסטיקה של מחסנים
לפי הפדרציה הבינלאומית של רובוטיקה אינדוסטריה אוטומטית ורובוטיקה ממשיכות לשחק תפקיד חשוב יותר בתעשייה המודרנית.
לייצרני פחים, זה אומר שאוטומציה כבר לא תוגבל למכונות בודדות. הדגש יעבור הדרגתית לקישור התהליך כולו.
מסקנות
מודרני קו ייצור בקבוקים משלושה חלקים הוא מערכת מלאה שבה כל תהליך חייב לפעול יחד בצורה יעילה.
מהזנת גיליונות המתכת לייצור גופי הפחים, דרך הקשות, ההובלה, העמידה האנכית של הפחים, הסיבוב, הקירור, האריזה והפלטפורמה — כל שלב תורם לייעול התהליך הכולל.
ליצרנים, השקעה ב אוטומציה בקו ייצור פקקים יכולה לעזור להפחית טיפול ידני, לשפר את רציפות הייצור וליצור תהליך ייצור מהימן יותר.
הוביי באולי טקנולג'י מתמחה בציוד אוטומציה שמחבר תהליכים מרכזיים בשורות ייצור של פחיות משלושה חלקים. מהטיפוס של גיליונות ועד להובלת הפחיות, לאריזת סיום קו ולחבילת פלטפורמה, הפתרונות שלנו נועדו לעזור לייצרני פחים לבנות קווי ייצור יעילים יותר.
אם אתם מתכננים מפעל חדש קו ייצור פחיות מתכת , משדרגים מפעל קיים או מחפשים ציוד אוטומציה עזר, הפתרון הנכון צריך להתבסס על مواפייני הפחים שלכם, מהירות הייצור, תכנון המפעל והخطط העתידיות לייצור.
שאלות נפוצות בנושא אוטומציה של קווי ייצור פחיות משלושה חלקים
מהו קו ייצור בקבוקים משלושה חלקים?
קו ייצור פחיות משלושה חלקים הוא מערכת ייצור המשמשת לייצור פחיות מתכת הכוללות גוף צילינדרי, כיסוי עליון וכיסוי תחתון. התהליך כולל בדרך כלל טיפוס גיליונות, צורה, ריתוך, כיסוי, הקשה, הובלה, בדיקה, אריזה וחבילת פלטפורמה.
אילו ציודים משמשים בקו ייצור פחיות משלושה חלקים?
הציוד תלוי בתהליך הייצור וניתן להתאמה בהתאם לדרישות. קו ייצור מלא עשוי לכלול ציוד להזנת גלילים, מכונות לייצור פחיות, ציודلحיבור, ציוד לקידוח וליבון, רצועות הובלה, מערכות לעיבוד פחיות, ציוד לבדיקה, מכונות לאבזור ומכונות לאריזת פלטפורמות.
מהו אוטומציה של קו ייצור פחיות?
אוטומציה של קו ייצור פחיות מתייחסת לשימוש בציוד אוטומטי ובמערכות בקרה כדי לחבר תהליכי ייצור שונים. במפעל לייצור פחיות משלושה חלקים, האוטומציה עשויה לכלול הזנת גלילים, הובלת פחיות, סיבוב פחיות, קביעת פחיות בעמדת עומק, הקירור, אבזור והצבת אוטומטית על פלטפורמות.
למה מערכת רצועת ההובלה חשובה בקו ייצור פחיות?
מערכת רצועת ההובלה מחברת בין מכונות שונות ומאפשרת לפחיות לנוע באופן רציף לאורך תהליך הייצור. מערכת רצועת הובלה מתוכננת כראוי יכולה לצמצם את הטיפול הידני ולסייע בהשגת זרימת ייצור יציבה.
מה התפקיד של מכונת הצבת פחית על פלטפורמה?
מְפַלְטֵז אֲדוּקִים אָטומטי מְסַדֵּר וּמְצִבֵּר אֲדוּקִים עַל פַּלֶטִים. הוּא נִשְׁמָשׁ בְּדֶרֶך־כְּלָל בַּקֵּץ שֶל קו הַיִּצּוּר, וּמַפְחִית בְּצִנְעִית אֶת הַמְּלָאכָה הַיְדָנִית בְּפַלְטֵזוּת כְּשֶׁמְשַׁפֵּר אֶת עִקְבוּת הַצִּבּוּר.
הֲאִם אֶפְשָׁר לְאַטּוֹמְטֵט קוֹטוֹת יִצּוּר אֲדוּקִים קַיָּמוֹת?
כֵּן. אַטּוֹמְטִיזַצְיָה אֵינָהּ דּוֹרֶשֶׁת תָּמִיד הֶחְלָפַת קו הַיִּצּוּר בְּלָמֵד. מַצָּבוֹת קַיָּמוֹת יְכוֹלוֹת לְהִשְׁתַּמֵּשׁ בְּשִׁנּוּיִים סְפֵצִיפִיִּים בְּתַחֲנוּת הַהַזְמָנָה, הַהַעֲבָרָה, הַקְרִירָה, הַחֲבִיבָה אוֹ הַפַּלְטֵזוּת, כְּפִי דִּרְצוֹת הַיִּצּוּר שֶלָּהֶם.
מָה צְרִיכִים לְהַשְׁגִּיחַ עָלָיו בְּשָׁעַת בְּחִירַת צֵדֵי אַטּוֹמְטִיזַצְיָה?
הַגַּורְמִים הָרִאשׁוֹנִים הֵם גֹּדֶל הָאֲדוּקִים, מְהִירוּת הַיִּצּוּר, תִּקְשִׁיט הַמַּצָּב, הַצֵּדִים הַקַּיָּמִים, הָרִיאָיוּת הַמְבֻקֶּשֶׁת שֶל הָאַטּוֹמְטִיזַצְיָה, גֹּדֶל הַפַּלֶטִים וְתַכְלִית הַהַרְחָבָה הָעֲתִידִית. פִּתְרוֹן מְסוּדָּר לְרֹב הַמִּקְרָאִים יִהְיֶה רָאוּי יוֹתֵר מִמַּשִּׁין סְטַנְדַרְטִית כְּשֶׁל קו הַיִּצּוּר דּוֹרְשִׁים דְּרִישׁוֹת מְסוּדָּרוֹת.
תוכן העניינים
- מהו קו ייצור בקבוקים משלושה חלקים?
- מדוע אוטומציה חשובה בקו ייצור פקקים בתלת־חלקי?
- שלב 1: הזנה אוטומטית של גליונות
- שלב 2: יצירת גוף הפחית ולחיצה שלו
- שלב 3: הקשחה וייבוש באופנה
- שלב 4: מערכת העברת פחיות
- שלב 5: עמידת הצינורות
- שלב 6: סיבוב והעברת בקבוקים
- שלב 7: קירור פח
- שלב 8: בדיקה ובקרת איכות
- שלב 9: אריזה אוטומטית
- שלב 10: אריזת פלטפורמות אוטומטית
- איך קווי היצור השלמים לבקבוקים משולשים פועלים יחד
- אילו ציודים הם החשובים ביותר לאוטומציה של קו ייצור פחים?
- איך לבחור את ציוד האוטומציה הנכון לקו ייצור פחיות משלושה חלקים?
- למה לבחור בטכנולוגיה של חוביי באולי לאוטומציה של קו ייצור פחיות?
- קו ייצור פחים משלושה חלקים לעומת קו ייצור פחים משני חלקים
- העתיד של אוטומציה בקו ייצור קופסאות משלושה חלקים
- מסקנות
-
שאלות נפוצות בנושא אוטומציה של קווי ייצור פחיות משלושה חלקים
- מהו קו ייצור בקבוקים משלושה חלקים?
- אילו ציודים משמשים בקו ייצור פחיות משלושה חלקים?
- מהו אוטומציה של קו ייצור פחיות?
- למה מערכת רצועת ההובלה חשובה בקו ייצור פחיות?
- מה התפקיד של מכונת הצבת פחית על פלטפורמה?
- הֲאִם אֶפְשָׁר לְאַטּוֹמְטֵט קוֹטוֹת יִצּוּר אֲדוּקִים קַיָּמוֹת?
- מָה צְרִיכִים לְהַשְׁגִּיחַ עָלָיו בְּשָׁעַת בְּחִירַת צֵדֵי אַטּוֹמְטִיזַצְיָה?