 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
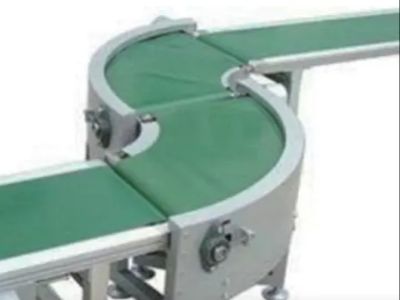
תהליך ייצור רצועת הפעלה: מחומר גלם למוצר סופי – כל שלב בדרך
אמינה מסוע נייד לקליעת פחיות מתחיל לא רק במנוע ובמסוע נייד. הביצועים שלו תלויים בייצור מדויק של השגרה, בחירת רכיבי הנעה מתאימים, התאמת מתח המסוע הנכונה, בקרת מהירות יציבה וביצוע בדיקות מקיפות במפעל. למפעלי ייצור פחיות, פרטים אלו תורמים להעברת חומרים חלקה, מפחיתים עצירות לא מתוכננות ומאפשרים שהציוד המופעל במערכת ימשיך לפעול ביעילות.
בחברת הוביי באולי טקנולג'י מערכות הובלה מתוכננות בהתאם לדרישות הייצור, לתכנון המפעל ולציוד שאליו הן מחוברות. הנה כיצד מערכת תעשייתית מנוע חגורה עוברת מהשלב הראשוני של התוכנה למערכת מוגמרת.Ready להתקנה.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
שלב 1: הגדרת דרישות הפעולה של מערכת ההובלה
לפני שהייצור מתחיל, צוות ההנדסה צריך להבין כיצד תפעל מערכת ההובלה בתוך קו הייצור.
שיקולים עיקריים כוללים:
יישום ההובלה: האם המערכת מטפלת בפחיות, ברכיבים, בארגזים או בפלטות.
מידות המוצר: קוטר, גובה, משקל והיציבות של הפריטים שמועברים.
קצב ההעברה הנדרש: מהירות הייצור הרצויה וקצב העברה של הציוד בחלק העליון ובחלק התחתון של קו הייצור.
تخطيط מפעל: אורך מערכת ההובלה, רוחבה, שינויים בגובה, קטעי פניות ושטח ההתקנה הזמין.
סביבת הפעלה: טמפרטורה, אבק, רטיבות, דרישות ניקוי ודרישות חומר המגע.
דרישות בקרה: תפעול עצמאי או שילוב עם ציוד אחר על קו היצור.
פרטים אלו קובעים את מבנה הרצפה, את مواصفות הרצפה, את כושר הנעה, את סידור החיישנים ואת אסטרטגיית הבקרה. רצפה לעיבוד פחיות מעוצבת כראוי חייבת להתאים לתהליך היצור ולא לאלץ את הלקוח לעצב מחדש את הקו סביב הציוד.
שלב 2: בחירת חומרי גלם ורכיבים מרכזיים
בחירת החומרים והרכיבים משפיעה ישירות על יציבות הרצפה, על משך חייה ועל דרישות התיקון שלה.
מסגרת הרצפה וחומרי המבנה
המסגרת חייבת לספק קשיחות מספקת כדי לתמוך ברצפה ולשמור על יישור במהלך הפעולה. פלדת פחמן עם طلاء הגנה מתאים היא בחירה פרקטית עבור יישומים תעשייתיים רבים. פלדת אל חלד יכולה להיקבע כאשר עמידות לקורוזיה, היגיינה או דרישות ניקוי מצדיקות את השימוש בה.
הבחירה תלויה בסביבת הפעולה, ולא רק במראה של המכונה המוגמרת.
חגורת הפעלה, גלגלונים, שסתומים ורכיבי העברה
חומר החגורה חייב להתאים למוצר הנשא, למהירות הפעולה, לתנאי העומס ולמאפייני החיכוך הדרושים. גלגלונים, צירים, שסתומים ורכיבי העברה צריכים להיבחר בהתאם לעומס הצפוי ומחזור העבודה.
בישומים לייצור פחיות, התכנון חייב גם לקחת בחשבון את המרחק בין המוצרים, את מעבריהם חלקים בין הקטעים, ואת הסיכון לפיחות, התנגשות או הצטברות של פחיות בנקודות המעבר.
מנוע הפעלה ורכיבים חשמליים
מערכת ההנעה היא מרכזית במערכת ההובלה בחגורה לנהיגת פחיות. המנוע והמתנע חייבים לספק מומנט התחלה וקיבולת פעולה מספקת, ללא עידון מיותר.
עבור תצורה תעשייתית בינונית עד גבוהה, המערכת החשמלית עלולה להשתמש ב:
PLC של Siemens לבקרת מתוכנתת.
פתרונות נשלטים ונוהלים של זיימנס, שנайдר אלקטריק או מיצובישי, בהתאם לפרויקט.
רכיבי חשמל נמוך-מתח של שנайдר אלקטריק.
חיישנים תעשייתיים שנבחרו עבור המוצר, מרחק זיהוי ותנאי סביבה.
רכיבים פנאומטיים, אם יש צורך בהם, יכולים להיבחר מספקים מוכרים כגון SMC. המותגים והדגמים הסופיים של הרכיבים חייבים להיות מאושרים מול המפרט הטכני של הלקוח והציטוט.
בחירת רכיבים מהימנים היא רק חלק מתהליך העבודה. קביעת הגודל הנכון, חיווט מקצועי, הגנה מתאימה ותקנים עקביים להרכבה הם חשובים באותה מידה.
שלב 3: ייצור מסגרת ועיבוד מכני
לאחר שאושר העיצוב והחומרים, התהליך עובר לייצור המסגרת.
התהליך כולל בדרך כלל חיתוך חומרים גולמיים, עיבוד נקודות החיבור, ריתוך מקטעי המבנה והכנה של משטחי ההרכבה. לאחר הייצור, בודקים את הממדים הקריטיים ואת מיקומי ההרכבה מול השרטוטים ההנדסיים.
עבור מסוע חגורה, יש להתייחס במיוחד לנקודות הבאות:
ישירות המסגרת וקשיחות המבנית שלה.
יישור מקביל של הגלילים והצירים.
מיקום מדויק של נקודות ההרכבה של המנוע ותיבת הילוכים.
תמיכה אחידה לאורך אורך המסוע.
טיפול מתאים במשטח בהתאם לסביבת העבודה.
אי-יישור של המסגרת עלול לגרום לבעיות בהנעת החגורה, לבלאי לא אחיד ולעומס מיותר על השעונים והרכיבים הניעוליים.
מסגרת מיוצרת היטב מהווה את היסוד להרכבה מדויקת ולתפעול יציב לאורך זמן.
שלב 4: הרכבת מערכת הנעה וחגורת המסוע
זהו אחד השלבים החשובים ביותר בתהליך ייצור מסוע חגורת הנעה לפחים.
המנוע, תיבת הילוכים, גלגל הנעה, גלגלי החזרה, החגורה ומנגנון המתיחה חייבים לעבוד יחד כמערכת משולבת.
התקנת מנוע הנעה ותיבת הילוכים
המנוע ותיבת הילוכים מותקנים בהתאם לתכנון, עם דגש על דיוק בהתקנה, יישור תמסורת, ונגישות לתחזוקה עתידית.
יחס הנעה וקיבולת המנוע חייבים להתאים למהירות המסוע ולעומס ההובלה הנדרש. ניתן להשתמש בבקרת מהירות משתנה כאשר תהליך הייצור דורש קצב הובלה ניתן להתאמה.
התקנת החגורה וכיול המתיחה
החגורה מותקנת ומתואמת כדי להשיג מתיחה וכיוון מתאימים. מתיחה מוגזמת עלולה להגביר את המתח על השעונים, הצירים ועל החגורה עצמה. מתיחה לא מספקת עלולה לגרום להחלקה או להובלה לא יציבה.
הרצועה חייבת לנוע באופן מרכזי וחלק לאורך טווח הפעולה שלה. התאמות לעקיבה מתבצעות לפני שהמערכת ממשיכה לאישור חשמלי וביצוע בדיקות פונקציונליות.
בדיקה של נקודת העברה
בשגרות ייצור פחיות, נקודות ההעברה דורשות תשומת לב מיוחדת. הבדלים בגובה, רווחים בין קטעי הרצועה, ושינויים פתאומיים במהירות יכולים לגרום לפחיות להתהפך, להתנגש או להצטבר.
צוות ההנדסה חייב לאמת את המעבר בין הרצועות המחוברות ולאשר שסדרת ההעברה תואמת את המוצר הממשי ומהירות השגרה.
שלב 5: אינטגרציה חשמלית ובקרת מהירות
לאחר האסיפה המכנית, מותקן ומופעל מערכת הבקרה החשמלית ובודקים אותה.
לפי הפרויקט, תצורת הבקרה עשויה לכלול PLC, מנהל תדר משתנה, הגנת מנוע, מעגלי עצירה חירום, חיישני אור ואבזרים זיהוי אחרים.
ניתן לתכנן את מערכת הבקרה כדי לתמוך בפונקציות כגון:
בקרה על הפעלה והשהיה.
מהירות העברה ניתנת להתאמה.
זיהוי מוצר ותיאום העברה.
ניטור הצטברות או חסימה, לפי הצורך.
חיבורים מובנים עם הציוד הקיים לפני ואחרי הרצועה.
הצגת התראות ותמיכה בזיהוי תקלות.
לרצועת העברה המשולבת בקו ייצור פחיות, לוגיקת הבקרה חייבת להיות מעוצבת סביב תהליך ההעברה המלא. רצועת העברה שפועלת במהירות הנכונה באופן עצמאי עלולה עדיין לגרום לבעיות אם היא אינה מסונכרנת עם הציוד שקדם לה ואחריה.
ארכיטקטורת הבקרה הסופית תלויה במספר מקטעי הרצועה, סדר הפעולה, דרישות הבטיחות והמערכת האוטומציה הקיימת של הלקוח.
שלב 6: בדיקת מפעל וביצוע בדיקות ביצועים.
לפני המסירה, על הרצועה המושלמת לעבור בדיקה מערכתית וביצוע בדיקות.
בדיקה מכנית
המהנדסים בודקים את הגרם, החיבורים, הגלילים, עקיבת הרצועה, הסדר ההגברה, המגנים ונקודות התיקון הנגישות. מערכות הפעלה נבדקות גם הן לרגלי רטט חריג, רעש או חימום יתר במהלך הפעולה.
בדיקות חשמליות ופונקציונליות
הצוות מאשר את כיוון סיבוב המנוע, התאמת המהירות, תגובות החיישנים, הפונקציות הבקרתיות ופעולת עצירת החירום. כאשר זה רלוונטי, הרצועה נבדקת יחד עם הציוד המשויך לה.
בדיקות הפעלה
הרצועה מופעלת כדי להעריך את יציבות ההפעלה ולזהות בעיות כגון סטיית רצועה, החלקה, רעש חריג ותפוקה לא אחידה.
כאשר דרישה זו נכללת בתיאור הפרויקט, הבדיקות עשויות לכלול מוצרים או עומסים מייצגים ומבחן הפעלה מתמשך לפרק זמן ארוך יותר.
מבחני קבלת המפעל צריכים להיות מסוכמים מראש. הם עשויים לכלול את מהירות ההובלה הנדרשת, קיבולת העומס, סדר הפעולה, פונקציות הבטיחות והדרישות לממשק.
הבדיקה מול הקריטריונים המוגדרים מספקת בדיקת איכות משמעותית יותר מאשר אימות פשוט של כך שהמנוע מתחיל.
שלב 7: בדיקות איכות סופיות והכנה למשלוח
לאחר הבדיקה, הרצפה מוכנה למשלוח.
הבדיקה הסופית עשויה לכלול:
מידות כלליות וממשקים לחיבור.
מצב הרצועה ומערכת המעקב אחריה.
התקנת המנוע, תיבת הילוכים והרכיבים החשמליים.
מחסומים בטחוניים ופונקציות עצירת חירום.
זיהוי כבלים ותיעוד חשמלי.
חלקים חלופיים והנחיות תחזוקה, כאשר הם כלולים בחוזה.
אריזה מגנה מתאימה לשינוע
לפרויקטים מחוץ לארץ, תרשימים ברורים להתקנה, מידע חשמלי ופרטי החיבור יכולים לעזור להפחית את אי-הוודאות במהלך ההתקנה וההפעלה
המעבירה נארזת בהתאם להסדרי המשלוח ומוכנה למשלוח למתקן הלקוח
מה קובע את איכותה של מעבירה חגורה עם מנוע תוף?
תהליך הייצור כולל מספר שלבים, אך שלושה גורמים ראויים לשים עליהם דגש מיוחד
ראשית, דיוק מכני. מסגרת קשיחה, גלילים מיושרים נכון וחגורה מותאמת נכון מפחיתים בעיות מעקב ובלאי מיותר
שנית, התאמת מערכת הנעה המנוע, תיבת הילוכים, החגורה ומערכת הבקרה חייבים להיבחר כחבילה מתואמת. רכיבי חשמל מוכרים אינם יכולים לפצות על מערכת הנעה שתוכננה באופן שגוי.
שלישית, אינטגרציה ובידוק המערכת חייבת לפעול באופן אמין בתנאי הפעלה ממשיים ולשדר את המוצרים בחלקיות לציוד המחובר.
גורמים אלו חשובים במיוחד כאשר המערכת מהווה חלק מקו ייצור אוטומטי גדול יותר, שם בעיה קטנה בשדר יכולה להפריע לכמה תהליכים מחוברים.
האם מערכות שדר של Baoli
Hubei Baoli Technology מתמחה בציוד אוטומציה עזר לקווי ייצור פחית שלוש-חלקים מפלדת מצופה באבץ. תיק התחנות שלה כולל מערכות שדר, ציוד לעיבוד גיליונות, ציוד לעיבוד פחים, פלטיזרים ופתרונות אריזה בסוף הקו.
תצורות השדר יכולות להתפתח סביב דרישות השדר של הלקוח, תכנון המפעל, מידות המוצר והחיבורים לציוד אחר. בהתאם ליישום, הפתרון עלול לכלול שדרים עם רצועה, שרשרת, רשת, מגנטיים או סידורים אחרים מתאימים.
לפרויקטים הדורשים תהליך העברה מלא של חומרים, צוות ההנדסה יכול גם לשקול את אופן החיבור של קטעי הרצועה האינדיבידואליים למכונות המופיעות במעלה הזרם, לציוד אריזת הפאלטס, ולמערכות האריזה הנמצאות במורד הזרם.
במקום לבחור בציוד על סמך המחיר בלבד, יצרנים צריכים להעריך את האיכות המבנית, את התאימות של מערכת הנעה, את האינטגרציה של מערכות הבקרה, את היכולת לתיקון ותחזוקה, וכן את היכולת של הספק לתמוך בכל היישום.
סיכום
תהליך ייצור רצועת הנעה מסוג can drive מתחיל בהבנת היישום, וממשיך לבחירת החומר, ייצור המסגרת, הרכבת מערכת הנעה, אינטגרציה חשמלית וביצוע בדיקות במפעל.
כל שלב תורם ליציבות הרצועה הסופית, לתקופת השירות שלה, וליכולתה לפעול באופן מהימן בתוך קו ייצור אוטומטי.
אם אתם מתכננים פרויקט רצועת הובלה למכונה לייצור פחיות, שיתפו את באולי בממדים של המוצר, מהירות ההובלה הנדרשת, תרשים הרצועה ודרישות החיבור. פרטים אלו עוזרים לקבוע תצורה מתאימה לקו הייצור שלכם.
תוכן העניינים
- שלב 1: הגדרת דרישות הפעולה של מערכת ההובלה
- שלב 2: בחירת חומרי גלם ורכיבים מרכזיים
- שלב 3: ייצור מסגרת ועיבוד מכני
- שלב 4: הרכבת מערכת הנעה וחגורת המסוע
- שלב 5: אינטגרציה חשמלית ובקרת מהירות
- שלב 6: בדיקת מפעל וביצוע בדיקות ביצועים.
- שלב 7: בדיקות איכות סופיות והכנה למשלוח
- מה קובע את איכותה של מעבירה חגורה עם מנוע תוף?
- האם מערכות שדר של Baoli
- סיכום