 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
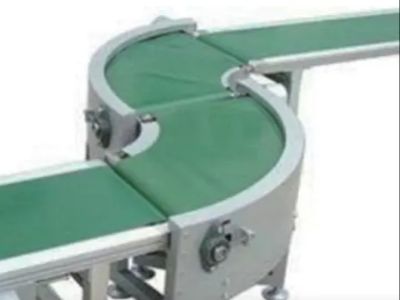
Processo di produzione del nastro trasportatore per cinghia: dalla materia prima al prodotto finito, ogni passaggio del percorso
Affidabile nastro trasportatore per l’azionamento di lattine non inizia con un semplice motore e un nastro trasportatore. Le sue prestazioni dipendono da una fabbricazione precisa della struttura, da componenti di azionamento adeguatamente abbinati, da una corretta tensione del nastro, da un controllo stabile della velocità e da collaudi approfonditi in fabbrica. Per gli impianti di produzione di lattine, questi dettagli contribuiscono a garantire un trasferimento regolare dei materiali, a ridurre i fermi non programmati e a mantenere efficiente il funzionamento delle attrezzature produttive collegate.
In Hubei Baoli Technology, i sistemi di trasporto sono progettati in base alle esigenze produttive, alla disposizione dello stabilimento e alle attrezzature che devono collegare. Ecco come un sistema industriale nastro trasportatore passa dalla fase iniziale di progettazione a un sistema finito, pronto per l’installazione.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Passo 1: Definizione dei requisiti operativi del sistema di trasporto
Prima dell’avvio della produzione, il team di ingegneria deve comprendere come il sistema di trasporto funzionerà all’interno della linea produttiva.
Tra le considerazioni principali figurano:
Applicazione di trasporto: Se il sistema gestisce lattine, componenti, scatole o bancali.
Dimensioni del prodotto: Diametro, altezza, peso e stabilità degli oggetti da trasportare.
Portata richiesta: La velocità di produzione target e la velocità di trasferimento delle attrezzature a monte e a valle.
Disposizione della fabbrica: Lunghezza, larghezza, variazioni di quota, tratti di curvatura e spazio disponibile per l’installazione del sistema di trasporto.
Ambiente operativo: Temperatura, polvere, umidità, requisiti di pulizia e requisiti relativi ai materiali di contatto.
Requisiti di controllo: Funzionamento autonomo o integrazione con altre attrezzature della linea di produzione.
Questi dettagli determinano la struttura del trasportatore, le caratteristiche della cinghia, la potenza del motore, la disposizione dei sensori e la strategia di controllo. Un trasportatore per lattine progettato correttamente deve adattarsi al processo produttivo, anziché costringere il cliente a riprogettare l’intera linea intorno all’attrezzatura.
Fase 2: Selezione dei materiali grezzi e dei componenti principali
La scelta dei materiali e dei componenti influisce direttamente sulla stabilità, sulla durata operativa e sui requisiti di manutenzione del trasportatore.
Struttura portante e materiali strutturali del trasportatore
La struttura portante deve garantire una rigidità sufficiente per sostenere il trasportatore e mantenere l’allineamento durante il funzionamento. L’acciaio al carbonio con un opportuno rivestimento protettivo rappresenta una scelta pratica per molte applicazioni industriali. L’acciaio inossidabile può essere specificato laddove resistenza alla corrosione, igiene o requisiti di pulizia ne giustifichino l’impiego.
La selezione dipende dall’ambiente operativo, non semplicemente dall’aspetto della macchina finita.
Cinghia, rulli, cuscinetti e componenti di trasmissione
Il materiale della cinghia deve essere compatibile con il prodotto trasportato, con la velocità di funzionamento, con le condizioni di carico e con le caratteristiche di attrito richieste. I rulli, gli alberi, i cuscinetti e i componenti di trasmissione devono essere scelti in base al carico previsto e al ciclo di lavoro.
Per le applicazioni nella produzione di lattine, il progetto deve inoltre considerare la distanza tra le lattine, i trasferimenti fluidi tra le sezioni e il rischio che le lattine si rovescino, collidano o si accumulino nei punti di trasferimento.
Motore di azionamento e componenti elettrici
Il sistema di azionamento è centrale per un nastro trasportatore a cinghia per lattine. Il motore e il riduttore devono fornire una coppia di spunto e una capacità operativa sufficienti, senza sovradimensionamenti superflui.
Per una configurazione industriale di fascia media o alta, il sistema elettrico può prevedere:
PLC Siemens per il controllo programmabile.
Soluzioni di azionamento e controllo Siemens, Schneider Electric o Mitsubishi, a seconda del progetto.
Componenti elettrici a bassa tensione Schneider Electric.
Sensori industriali selezionati in base al prodotto, alla distanza di rilevamento e all’ambiente operativo.
I componenti pneumatici, ove necessari, possono essere scelti da fornitori consolidati come SMC. I marchi e i modelli finali dei componenti devono essere confermati in conformità alle specifiche tecniche e al preventivo del cliente.
La scelta di componenti affidabili rappresenta solo una parte del processo. Un corretto dimensionamento, un cablaggio professionale, una protezione adeguata e standard coerenti di assemblaggio sono altrettanto importanti.
Passo 3: Fabbricazione del telaio e lavorazione meccanica
Una volta approvati il progetto e i materiali, la produzione passa alla fabbricazione del telaio.
Il processo include tipicamente il taglio dei materiali grezzi, la lavorazione dei punti di collegamento, la saldatura delle sezioni strutturali e la preparazione delle superfici di fissaggio. Dopo la fabbricazione, le dimensioni critiche e le posizioni di montaggio vengono verificate rispetto ai disegni tecnici.
Per un nastro trasportatore, è necessario prestare particolare attenzione a:
Rettitudine del telaio e rigidità strutturale.
Allineamento parallelo dei rulli e degli alberi.
Posizionamento preciso dei punti di fissaggio del motore e del riduttore.
Supporto uniforme lungo tutta la lunghezza del nastro trasportatore.
Trattamento superficiale adeguato all’ambiente operativo.
Un cattivo allineamento del telaio può causare problemi di centratura del nastro, usura irregolare e carichi eccessivi sui cuscinetti e sui componenti di azionamento.
Un telaio ben realizzato costituisce la base per un montaggio accurato e un funzionamento stabile a lungo termine.
Passo 4: Montaggio del sistema di azionamento e del nastro trasportatore
Questo è uno dei momenti più importanti nel processo di produzione del nastro trasportatore a rulli motorizzati.
Il motore, il riduttore, il rullo motore, i rulli di ritorno, il nastro e il sistema di tensionamento devono funzionare insieme come un sistema coordinato.
Installazione del motore e del riduttore
Il motore e il riduttore vengono installati secondo il progetto, prestando attenzione alla precisione del fissaggio, all’allineamento della trasmissione e all’accessibilità per la manutenzione futura.
Il rapporto di trasmissione e la potenza del motore devono essere adeguati alla velocità richiesta del nastro trasportatore e al carico da trasportare. Il controllo a velocità variabile può essere utilizzato quando il processo produttivo richiede tassi di trasporto regolabili.
Installazione del nastro e regolazione della tensione
Il nastro viene installato e regolato per ottenere una tensione e un allineamento (tracking) appropriati. Una tensione eccessiva può aumentare lo sforzo su cuscinetti, alberi e sul nastro stesso; una tensione insufficiente può causare slittamento o trasporto instabile.
La cinghia deve muoversi in modo centrale e regolare su tutta la sua escursione operativa. Le regolazioni di allineamento vengono eseguite prima che il sistema passi alla messa in servizio elettrica e ai test funzionali.
Ispezione del punto di trasferimento
Per le linee di produzione di lattine, i punti di trasferimento richiedono particolare attenzione. Differenze di altezza, interstizi tra le sezioni dei trasportatori e brusche variazioni di velocità possono causare il ribaltamento, lo scontro o l’accumulo delle lattine.
Il team di ingegneria deve verificare la transizione tra i trasportatori collegati e confermare che la configurazione del trasferimento corrisponda al prodotto effettivo e alla velocità della linea.
Passo 5: Integrazione elettrica e controllo della velocità
Dopo il montaggio meccanico, il sistema di controllo elettrico viene installato e controllato.
A seconda del progetto, la configurazione di controllo può includere un PLC, un azionamento a frequenza variabile, protezioni motore, circuiti di arresto di emergenza, sensori fotoelettrici e altri dispositivi di rilevamento.
Il sistema di controllo può essere configurato per supportare funzioni quali:
Comando di avvio e arresto.
Velocità di trasporto regolabile.
Rilevamento del prodotto e coordinamento del trasferimento.
Monitoraggio dell’accumulo o dell’intasamento, ove richiesto.
Interblocco con le apparecchiature a monte e a valle.
Indicazione di allarme e supporto per la risoluzione dei problemi.
Per un nastro trasportatore integrato in una linea di produzione di lattine, la logica di controllo deve essere progettata intorno all’intero processo di trasferimento. Un nastro trasportatore che funziona alla velocità corretta in isolamento potrebbe comunque causare problemi se non è sincronizzato con le apparecchiature precedenti e successive.
L’architettura finale di controllo dipende dal numero di sezioni del nastro trasportatore, dalla sequenza operativa, dai requisiti di sicurezza e dal sistema di automazione già presente presso il cliente.
Passo 6: Ispezione in fabbrica e test delle prestazioni
Prima della consegna, il nastro trasportatore completato deve essere sottoposto a ispezione e test sistematici.
Ispezione meccanica
Gli ingegneri controllano il telaio, i fissaggi, i rulli, l’allineamento della cinghia, il sistema di tensionamento, le protezioni e i punti di manutenzione accessibili. Il sistema di azionamento viene inoltre ispezionato per rilevare vibrazioni anomale, rumori o surriscaldamento durante il funzionamento.
Prove elettriche e funzionali
Il team verifica il senso di rotazione del motore, la regolazione della velocità, le risposte dei sensori, le funzioni di controllo e il funzionamento dell’arresto di emergenza. Ove applicabile, il nastro trasportatore viene testato insieme alle apparecchiature ad esso associate.
Prove di funzionamento
Il nastro trasportatore viene messo in moto per valutarne la stabilità in esercizio e identificare problemi quali deviazione della cinghia, slittamento, rumori anomali e trasporto non uniforme.
Qualora lo richieda la specifica del progetto, le prove possono includere prodotti o carichi rappresentativi e una prova di funzionamento continuo prolungata.
I criteri di accettazione in fabbrica devono essere concordati in anticipo. Possono includere la velocità di trasporto richiesta, la capacità di carico, la sequenza di funzionamento, le funzioni di sicurezza e i requisiti relativi alle interfacce.
Eseguire test in base a criteri definiti fornisce un controllo di qualità più significativo rispetto alla semplice verifica del funzionamento del motore.
Passo 7: Controlli finali di qualità e preparazione alla consegna
Dopo i test, il nastro trasportatore viene preparato per la spedizione.
L’ispezione finale può includere:
Dimensioni complessive e interfacce di collegamento.
Stato della cinghia e allineamento.
Installazione del motore, del riduttore e dei componenti elettrici.
Dispositivi di protezione e funzioni di arresto di emergenza.
Identificazione dei cavi e documentazione elettrica.
Ricambi e istruzioni per la manutenzione, ove previsti dal contratto.
Imballaggio protettivo adatto al trasporto.
Per i progetti all'estero, disegni chiari di installazione, informazioni elettriche e dettagli di collegamento possono contribuire a ridurre l'incertezza durante l'installazione e la messa in servizio.
Il nastro trasportatore viene quindi imballato secondo le modalità di spedizione concordate e preparato per la consegna presso l'impianto del cliente.
Cosa determina la qualità di un nastro trasportatore con motore a canale?
Il processo produttivo prevede diverse fasi, ma tre fattori meritano particolare attenzione.
In primo luogo, la precisione meccanica. Un telaio rigido, rulli correttamente allineati e un nastro adeguatamente regolato riducono i problemi di centratura e l'usura non necessaria.
In secondo luogo, il corretto abbinamento del sistema di azionamento. Motore, riduttore, nastro e sistema di controllo devono essere selezionati come un pacchetto coordinato. Componenti elettrici di marca non possono compensare un sistema di azionamento progettato in modo errato.
In terzo luogo, l'integrazione e i test. Un nastro trasportatore deve funzionare in modo affidabile nelle effettive condizioni operative e trasferire i prodotti in modo regolare verso le attrezzature collegate.
Questi fattori assumono particolare importanza quando il nastro trasportatore fa parte di una linea di produzione automatizzata più ampia, in cui un piccolo problema di trasferimento può interrompere diversi processi collegati.
Can Conveyor Systems da Baoli
Hubei Baoli Technology si specializza in attrezzature ausiliarie per linee di produzione di lattine in lamiera stagnata a tre pezzi. Il suo portafoglio di prodotti comprende sistemi di trasporto, attrezzature per la movimentazione di fogli, attrezzature per la movimentazione di lattine, pallettizzatori e soluzioni per il confezionamento finale.
Le configurazioni dei nastri trasportatori possono essere sviluppate in base alle esigenze specifiche del cliente in termini di trasporto, alla disposizione dello stabilimento, alle dimensioni dei prodotti e ai collegamenti con altre attrezzature. A seconda dell’applicazione, la soluzione può prevedere nastri a cinghia, a catena, a maglia, magnetici o altri tipi di nastri trasportatori idonei.
Per i progetti che richiedono un processo completo di trasferimento materiali, il team ingegneristico può inoltre valutare come le singole sezioni del nastro trasportatore si collegano alle macchine a monte, agli equipaggiamenti per il pallettizzatore e ai sistemi di imballaggio a valle.
Piuttosto che selezionare le attrezzature esclusivamente in base al prezzo, i produttori dovrebbero valutare la qualità strutturale, l’adeguatezza del sistema di azionamento, l’integrazione del controllo, la manutenibilità e la capacità del fornitore di supportare l’intera applicazione.
Conclusione
Il processo produttivo del nastro trasportatore a cinghia inizia con la comprensione dell’applicazione e prosegue attraverso la selezione dei materiali, la fabbricazione del telaio, l’assemblaggio del sistema di azionamento, l’integrazione elettrica e i test in fabbrica.
Ogni fase contribuisce alla stabilità, alla durata operativa e all’affidabilità del nastro trasportatore finito all’interno di una linea di produzione automatizzata.
Se si sta pianificando un progetto di trasporto per un impianto di produzione di lattine, condividere con Baoli le dimensioni del prodotto, la velocità di trasporto richiesta, la disposizione del trasportatore e i requisiti di collegamento. Questi dettagli aiutano a determinare una configurazione adatta per la linea di produzione.
Indice dei Contenuti
- Passo 1: Definizione dei requisiti operativi del sistema di trasporto
- Fase 2: Selezione dei materiali grezzi e dei componenti principali
- Passo 3: Fabbricazione del telaio e lavorazione meccanica
- Passo 4: Montaggio del sistema di azionamento e del nastro trasportatore
- Passo 5: Integrazione elettrica e controllo della velocità
- Passo 6: Ispezione in fabbrica e test delle prestazioni
- Passo 7: Controlli finali di qualità e preparazione alla consegna
- Cosa determina la qualità di un nastro trasportatore con motore a canale?
- Can Conveyor Systems da Baoli
- Conclusione