 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
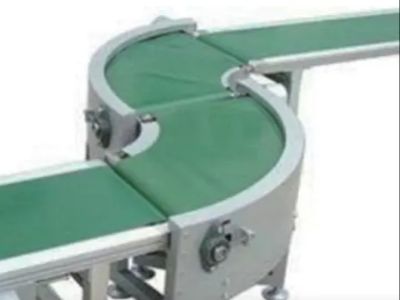
Proses Manufaktur Konveyor Sabuk Penggerak: Dari Bahan Baku hingga Produk Jadi, Setiap Langkahnya
Andal konveyor sabuk penggerak kaleng dimulai dengan lebih dari sekadar motor dan sabuk konveyor. Kinerjanya bergantung pada fabrikasi rangka yang akurat, komponen penggerak yang cocok secara tepat, tegangan sabuk yang benar, pengendalian kecepatan yang stabil, serta pengujian menyeluruh di pabrik. Bagi pabrik manufaktur kaleng, detail-detail ini membantu memastikan perpindahan material yang lancar, mengurangi waktu henti tak terjadwal, serta menjaga peralatan produksi terhubung beroperasi secara efisien.
Di Hubei Baoli Technology, sistem konveyor dirancang berdasarkan kebutuhan produksi, tata letak pabrik, dan peralatan yang harus dihubungkannya. Berikut adalah cara suatu sistem industri konveyor sabuk berpindah dari tahap desain awal hingga menjadi sistem jadi yang siap dipasang.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Langkah 1: Menetapkan Kebutuhan Operasional Konveyor
Sebelum proses manufaktur dimulai, tim teknik perlu memahami cara konveyor akan beroperasi dalam lini produksi.
Pertimbangan utama meliputi:
Aplikasi pengangkutan: Apakah sistem menangani kaleng, komponen, kotak karton, atau palet.
Ukuran produk: Diameter, tinggi, berat, serta stabilitas barang yang diangkut.
Laju throughput yang dibutuhkan: Kecepatan produksi target dan laju transfer peralatan di hulu serta hilir.
Tata letak pabrik: Panjang, lebar, perubahan ketinggian, bagian belok, serta ruang pemasangan yang tersedia.
Lingkungan Operasi: Suhu, debu, kelembapan, persyaratan pembersihan, dan persyaratan bahan kontak.
Persyaratan pengendali: Operasi mandiri atau integrasi dengan peralatan lini produksi lainnya.
Rincian ini menentukan struktur konveyor, spesifikasi sabuk, kapasitas penggerak, susunan sensor, dan strategi pengendalian. Konveyor kaleng yang direkayasa secara tepat harus selaras dengan proses produksi, bukan memaksa pelanggan mengubah desain lini produksi agar sesuai dengan peralatan.
Langkah 2: Memilih Bahan Baku dan Komponen Utama
Pemilihan bahan dan komponen secara langsung memengaruhi stabilitas konveyor, masa pakai, serta kebutuhan perawatan.
Bingkai konveyor dan bahan struktural
Bingkai harus memberikan kekakuan yang cukup untuk menopang konveyor dan menjaga keselarasan selama operasi. Baja karbon dengan lapisan pelindung yang sesuai merupakan pilihan praktis untuk banyak aplikasi industri. Baja tahan karat dapat dipilih apabila ketahanan terhadap korosi, kebersihan, atau persyaratan pembersihan membenarkan penggunaannya.
Pemilihan tergantung pada lingkungan operasional, bukan hanya pada tampilan mesin jadi.
Sabuk, rol, bantalan, dan komponen transmisi
Bahan sabuk harus sesuai dengan produk yang diangkut, kecepatan operasional, kondisi beban, serta karakteristik gesekan yang diperlukan. Rol, poros, bantalan, dan komponen transmisi harus dipilih agar sesuai dengan beban yang diharapkan dan siklus kerja.
Untuk aplikasi pembuatan kaleng, desain juga harus mempertimbangkan jarak antarproduk, perpindahan halus antarbagian, serta risiko kaleng terguling, bertabrakan, atau menumpuk di titik perpindahan.
Motor penggerak dan komponen kelistrikan
Sistem penggerak merupakan inti dari konveyor sabuk penggerak kaleng. Motor dan gearbox harus mampu menyediakan torsi awal dan kapasitas operasional yang memadai tanpa ukuran berlebih yang tidak perlu.
Untuk konfigurasi industri kelas menengah hingga tinggi, sistem kelistrikan dapat menggunakan:
PLC Siemens untuk kontrol terprogram.
Solusi penggerak dan pengendali dari Siemens, Schneider Electric, atau Mitsubishi, tergantung pada proyeknya.
Komponen listrik tegangan rendah dari Schneider Electric.
Sensor industri yang dipilih berdasarkan produk, jarak deteksi, dan lingkungan operasional.
Komponen pneumatik, jika diperlukan, dapat dipilih dari pemasok terkemuka seperti SMC. Merek dan model komponen akhir harus dikonfirmasi sesuai spesifikasi teknis dan penawaran pelanggan.
Memilih komponen berkualitas tinggi hanyalah sebagian dari prosesnya. Penentuan ukuran yang tepat, pemasangan kabel secara profesional, perlindungan yang sesuai, serta standar perakitan yang konsisten sama pentingnya.
Langkah 3: Fabrikasi Rangka dan Pengerjaan Mekanis
Setelah desain dan bahan disetujui, proses manufaktur beralih ke fabrikasi rangka.
Proses ini biasanya mencakup pemotongan bahan baku, pemesinan titik sambung, pengelasan bagian struktural, dan persiapan permukaan pemasangan. Setelah fabrikasi, dimensi kritis dan posisi pemasangan diperiksa berdasarkan gambar teknis.
Untuk konveyor sabuk, perhatian khusus harus diberikan pada:
Kelurusan rangka dan kekakuan struktural.
Penyelarasan paralel rol dan poros.
Penempatan akurat titik pemasangan motor dan gearbox.
Dukungan yang konsisten sepanjang panjang konveyor.
Perlakuan permukaan yang sesuai untuk lingkungan kerja.
Penyelarasan rangka yang buruk dapat menyebabkan masalah pelacakan sabuk, keausan tidak merata, serta beban berlebih pada bantalan dan komponen penggerak.
Rangka yang diproduksi dengan baik menjadi fondasi bagi perakitan yang akurat dan operasi jangka panjang yang stabil.
Langkah 4: Merakit Sistem Penggerak dan Sabuk Konveyor
Ini merupakan salah satu tahap paling penting dalam proses pembuatan konveyor sabuk penggerak kaleng.
Motor, gearbox, rol penggerak, rol pengembali, sabuk, dan mekanisme penegang harus bekerja bersama sebagai suatu sistem yang terkoordinasi.
Pemasangan motor penggerak dan gearbox
Motor dan gearbox dipasang sesuai desain, dengan memperhatikan ketepatan pemasangan, keselarasan transmisi, serta aksesibilitas untuk perawatan di masa depan.
Rasio penggerak dan kapasitas motor harus sesuai dengan kecepatan konveyor yang dibutuhkan serta beban yang diangkut. Kontrol kecepatan variabel dapat digunakan apabila proses produksi memerlukan laju pengangkutan yang dapat disesuaikan.
Pemasangan sabuk dan penyesuaian penegangan
Sabuk dipasang dan disetel untuk mencapai penegangan serta pelacakan yang tepat. Penegangan berlebih dapat meningkatkan tekanan pada bantalan, poros, dan sabuk itu sendiri. Penegangan tidak cukup dapat menyebabkan selip atau pengangkutan yang tidak stabil.
Sabuk harus berjalan secara sentral dan lancar di seluruh rentang operasinya. Penyesuaian pelacakan dilakukan sebelum sistem melanjut ke commissioning listrik dan pengujian fungsional.
Inspeksi titik transfer
Untuk lini produksi kaleng, titik transfer memerlukan perhatian khusus. Perbedaan ketinggian, celah antar bagian konveyor, serta perubahan kecepatan yang mendadak dapat menyebabkan kaleng terguling, bertabrakan, atau menumpuk.
Tim teknik harus memverifikasi transisi antar konveyor yang terhubung serta memastikan susunan titik transfer sesuai dengan produk aktual dan kecepatan lini.
Langkah 5: Integrasi Listrik dan Pengendalian Kecepatan
Setelah perakitan mekanis selesai, sistem kendali listrik dipasang dan diperiksa.
Bergantung pada proyeknya, konfigurasi kendali dapat mencakup PLC, drive frekuensi variabel, proteksi motor, sirkuit berhenti darurat, sensor fotolistrik, serta perangkat deteksi lainnya.
Sistem kendali dapat dikonfigurasi untuk mendukung fungsi-fungsi seperti:
Kendali mulai dan berhenti.
Kecepatan pengangkutan yang dapat disesuaikan.
Deteksi produk dan koordinasi pemindahan.
Pemantauan akumulasi atau penyumbatan, bila diperlukan.
Interlock dengan peralatan hulu dan hilir.
Indikasi alarm dan dukungan pemecahan masalah.
Untuk konveyor yang terintegrasi ke dalam lini produksi kaleng, logika kendali harus dirancang berdasarkan seluruh proses pemindahan. Konveyor yang beroperasi pada kecepatan tepat secara terpisah tetap dapat menimbulkan masalah jika tidak disinkronkan dengan peralatan sebelum dan sesudahnya.
Arsitektur kendali akhir bergantung pada jumlah bagian konveyor, urutan operasi, persyaratan keselamatan, serta sistem otomasi yang sudah ada milik pelanggan.
Langkah 6: Inspeksi Pabrik dan Pengujian Kinerja
Sebelum pengiriman, konveyor yang telah selesai harus menjalani inspeksi dan pengujian sistematis.
Inspeksi Mekanis
Insinyur memeriksa rangka, pengencang, rol, pelacakan sabuk, pengaturan tegangan, pelindung, dan titik perawatan yang dapat diakses. Sistem penggerak juga diperiksa untuk getaran tidak normal, kebisingan, atau panas berlebih selama operasi.
Pengujian listrik dan fungsional
Tim memverifikasi arah putaran motor, penyesuaian kecepatan, respons sensor, fungsi kontrol, serta operasi tombol berhenti darurat. Jika berlaku, konveyor diuji bersama peralatan terkaitnya.
Uji coba operasional
Konveyor dioperasikan untuk menilai stabilitas saat berjalan serta mengidentifikasi masalah seperti penyimpangan sabuk, selip, kebisingan tidak normal, dan ketidakstabilan proses pengangkutan.
Jika disyaratkan dalam spesifikasi proyek, pengujian dapat mencakup produk atau beban representatif serta uji coba operasi berkelanjutan dalam durasi lebih panjang.
Kriteria penerimaan pabrik harus disepakati terlebih dahulu. Kriteria tersebut dapat meliputi kecepatan pengangkutan yang dibutuhkan, kapasitas beban, urutan operasi, fungsi keselamatan, serta persyaratan antarmuka.
Pengujian terhadap kriteria yang telah ditetapkan memberikan pemeriksaan kualitas yang lebih bermakna dibandingkan sekadar memastikan bahwa motor dapat dihidupkan.
Langkah 7: Pemeriksaan Kualitas Akhir dan Persiapan Pengiriman
Setelah pengujian, konveyor dipersiapkan untuk pengiriman.
Pemeriksaan akhir dapat mencakup:
Dimensi keseluruhan dan antarmuka koneksi.
Kondisi sabuk serta pelacakan sabuk.
Pemasangan motor, gearbox, dan komponen kelistrikan.
Pelindung keselamatan dan fungsi tombol berhenti darurat.
Identifikasi kabel serta dokumentasi kelistrikan.
Suku cadang dan instruksi perawatan, jika termasuk dalam kontrak.
Kemasan pelindung yang cocok untuk pengangkutan.
Untuk proyek di luar negeri, gambar pemasangan yang jelas, informasi kelistrikan, dan detail koneksi dapat membantu mengurangi ketidakpastian selama pemasangan dan uji coba.
Konveyor kemudian dikemas sesuai dengan pengaturan pengiriman dan dipersiapkan untuk dikirim ke fasilitas pelanggan.
Apa yang Menentukan Kualitas Konveyor Sabuk Penggerak Kaleng?
Proses manufaktur melibatkan beberapa tahap, tetapi tiga faktor memerlukan perhatian khusus.
Pertama, akurasi mekanis. Rangka yang kaku, rol yang sejajar secara tepat, dan sabuk yang disetel dengan benar mengurangi masalah pelacakan serta keausan yang tidak perlu.
Kedua, kesesuaian sistem penggerak. Motor, gearbox, sabuk, dan sistem kontrol harus dipilih sebagai satu paket terkoordinasi. Komponen kelistrikan berkualitas tinggi tidak dapat mengimbangi desain sistem penggerak yang salah.
Ketiga, integrasi dan pengujian. Konveyor harus beroperasi secara andal dalam kondisi operasional aktual dan memindahkan produk secara lancar ke peralatan yang terhubung.
Faktor-faktor ini terutama penting ketika konveyor merupakan bagian dari lini produksi otomatis yang lebih besar, di mana masalah pemindahan kecil pun dapat mengganggu beberapa proses terhubung.
Apakah Sistem Konveyor dari Baoli
Hubei Baoli Technology mengkhususkan diri pada peralatan otomasi pendukung untuk lini pembuatan kaleng tiga-potong berbahan dasar tinplate. Portofolio peralatannya mencakup sistem konveyor, peralatan penanganan lembaran, peralatan penanganan kaleng, palletizer, serta solusi pengemasan akhir lini.
Konfigurasi konveyor dapat dikembangkan berdasarkan kebutuhan konveksi pelanggan, tata letak pabrik, dimensi produk, serta koneksi ke peralatan lain. Bergantung pada aplikasinya, solusi tersebut dapat melibatkan susunan konveyor berbasis sabuk, rantai, jaring, magnetik, atau jenis konveyor lain yang sesuai.
Untuk proyek yang memerlukan proses transfer material secara lengkap, tim teknik juga dapat mempertimbangkan cara tiap bagian konveyor terhubung dengan mesin hulu, peralatan paletisasi, dan sistem pengemasan hilir.
Alih-alih memilih peralatan hanya berdasarkan harga, produsen sebaiknya mengevaluasi kualitas struktural, kesesuaian sistem penggerak, integrasi kontrol, kemudahan perawatan, serta kemampuan pemasok dalam mendukung seluruh aplikasi.
Kesimpulan
Proses manufaktur konveyor sabuk penggerak kaleng dimulai dari pemahaman aplikasi, lalu dilanjutkan ke pemilihan material, fabrikasi rangka, perakitan sistem penggerak, integrasi kelistrikan, dan pengujian di pabrik.
Tiap tahap berkontribusi terhadap stabilitas, masa pakai, serta kemampuan konveyor jadi bekerja andal dalam lini produksi otomatis.
Jika Anda merencanakan proyek konveyor untuk fasilitas manufaktur kaleng, bagikan dimensi produk Anda, kecepatan konveyor yang dibutuhkan, tata letak konveyor, serta persyaratan koneksi kepada Baoli. Detail-detail ini membantu menentukan konfigurasi yang sesuai untuk lini produksi Anda.
Daftar Isi
- Langkah 1: Menetapkan Kebutuhan Operasional Konveyor
- Langkah 2: Memilih Bahan Baku dan Komponen Utama
- Langkah 3: Fabrikasi Rangka dan Pengerjaan Mekanis
- Langkah 4: Merakit Sistem Penggerak dan Sabuk Konveyor
- Langkah 5: Integrasi Listrik dan Pengendalian Kecepatan
- Langkah 6: Inspeksi Pabrik dan Pengujian Kinerja
- Langkah 7: Pemeriksaan Kualitas Akhir dan Persiapan Pengiriman
- Apa yang Menentukan Kualitas Konveyor Sabuk Penggerak Kaleng?
- Apakah Sistem Konveyor dari Baoli
- Kesimpulan