 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Hogyan választson ki háromrészes dobozgyártó gép Szállító
A legtöbb lekérdezés, amit kapunk, nem az, hogy „mennyibe kerül ez a gép”, hanem az, hogy „képesek javítani azt, amim már van”, vagy „képesek olyan megoldást tervezni, amely illeszkedik konkrét dobozméretünkhöz.” Néhány dolog, amit érdemes ellenőrizni, mielőtt választana egy szállítót:
- Egyedi mérnöki megoldások, nem katalógusgépek. A dobozspecifikációk, a gyártóüzem elrendezése és a hengerelt acéllemez vastagsága változhat. Egy olyan szállító, aki rögzített katalógus alapján épít, arra kényszeríti Önt, hogy az ön folyamatát igazítsa a gépéhez, nem pedig fordítva.
- Teljes soros tapasztalat, nem csupán egyetlen állomás szakértelme. Egy olyan cég, amely kizárólag hegesztőberendezéseket gyárt, nehezen tudja megmagyarázni, miért nem szinkronizálódnak a sütője és a peremképzője.
- Helyszíni telepítés és gyártási irányítás. Olyan berendezés, amelyet szerviztámogatás nélkül szállítanak, általában többe kerül a leállások miatt, mint amennyit a számlán megtakarítottak.
- Gyors reakcióképes posztüzemi szerviz. Kérdezze meg, milyen gyorsan tudnak szakembert vagy pótalkatrészt küldeni a gyárába, ne csak azt, hogy mi tartozik a garancia alá.
- Sikeres múlt ugyanabban az iparágban. Az ital- és élelmiszer-konzervdobozok gyártása más higiéniai és bevonati követelményeket támaszt, mint az ipari dobozok – győződjön meg róla, hogy a szállító tapasztalata tényleg illeszkedik termékéhez.
Ezt a berendezést már 2011 óta gyártjuk a Baoli alapítása óta, alapítónk pedig 2003 óta dolgozik a konzervdoboz-gyártás területén – elég ideje van ahhoz, hogy látta legyen a legtöbb olyan problémát, amely akár a felszerelés előtt is felmerülhet.
Mi az a háromrészes doboz, és miért fontos ma is
Egy háromrészes doboz pontosan azt jelenti, amit a neve sugall: egy henger alakú testet egy lapos lemezből alakítanak ki, és külön varrják rá a tetejét és az alját.
A kétrészes gyártóvonalak uralkodnak a szénsavas üdítőitalok dobozainál, de a háromrészes kivitel továbbra is az általános szabvány élelmiszer-dobozokhoz, aeroszolos dobozokhoz és sokféle általános konzervdobozhoz – bárhol, ahol vastagabb hengerelt acéllemezre, magasabb dobozprofilra vagy alacsonyabb szerszámozási beruházásra van szükség termékvonalanként. A gyártók számára, akik vegyes méretű dobozokat gyártanak, a háromrészes vonalak gyakran gazdaságosabb hosszú távú megoldást jelentenek, még akkor is, ha a folyamat több állomáson keresztül zajlik.
A teljes vonal, állomásonként
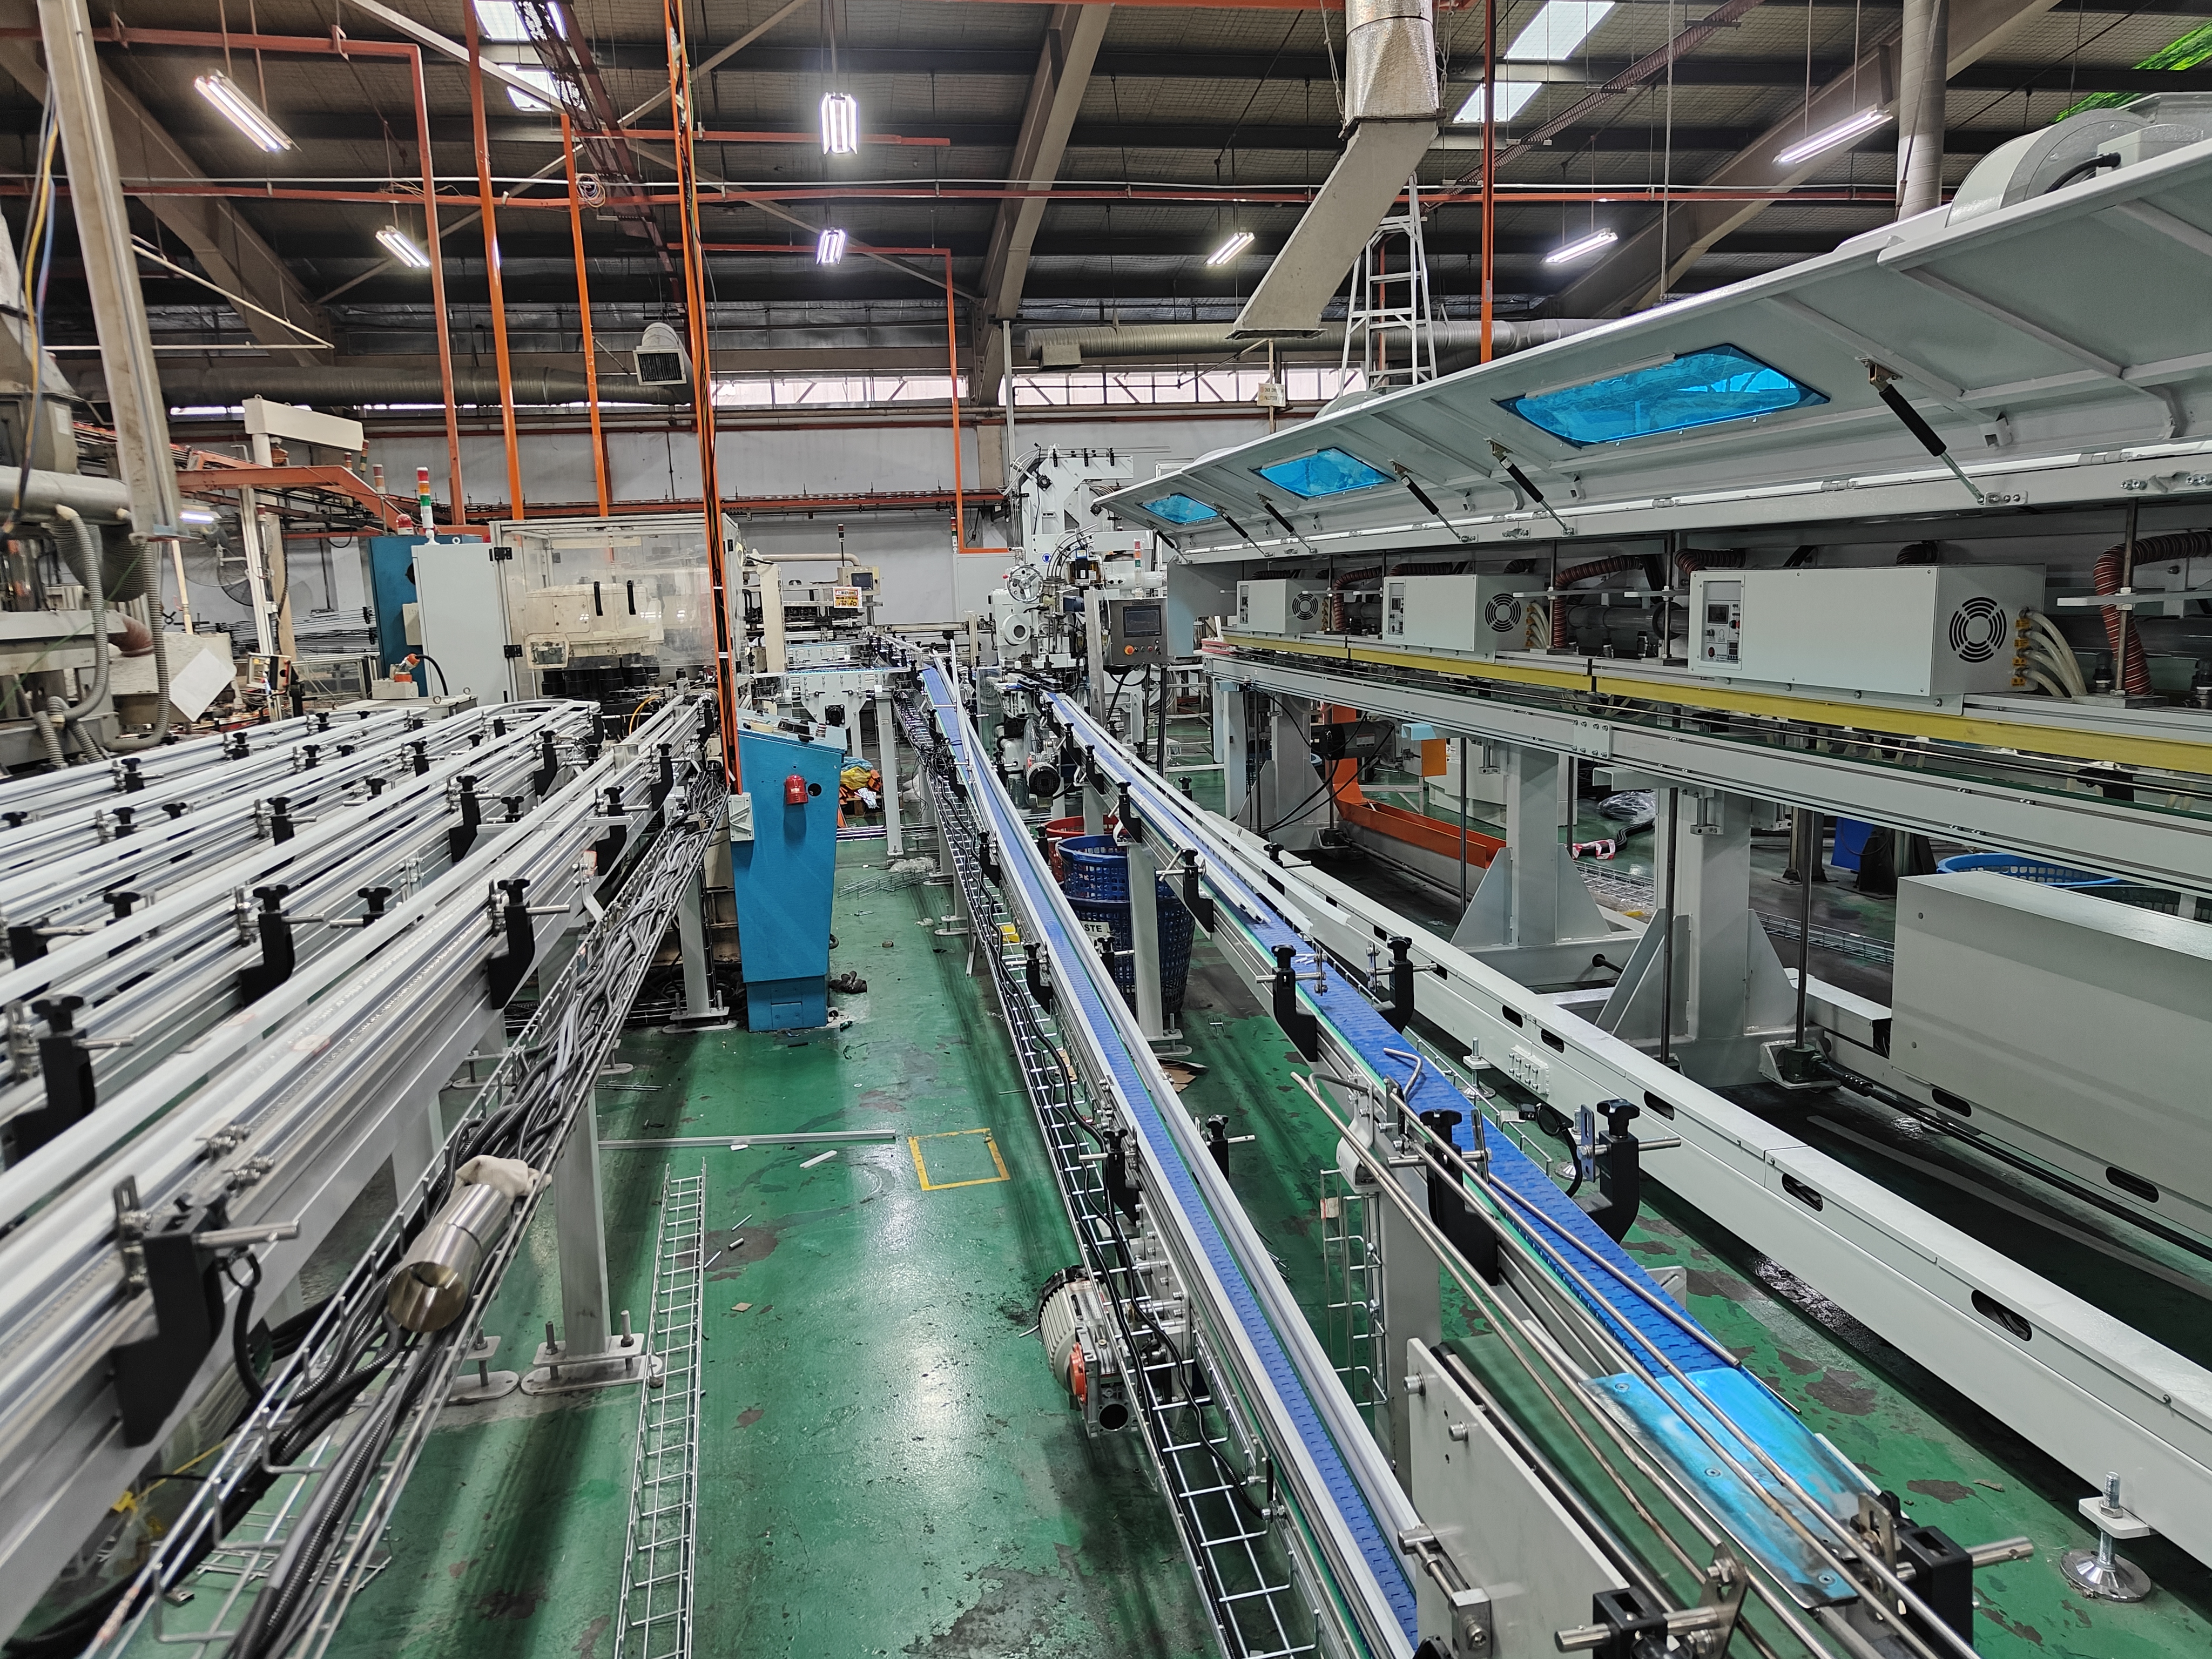
Egy teljes háromrészes dobozgyártó vonal gépek láncolata, és mindegyiknek illeszkednie kell a többi átbocsátási sebességéhez – egy gyors hegesztőgép, amely egy lassú kemencét táplál, csupán torlódást okoz.
Tinpla acéllemez-betáplálás és szállítás A lemezeket a hengerelt acéllemez-rakásból táplálják a gyártósorba, igazítják őket, majd előkezelésen vezetik keresztül. Ha ebben a szakaszban hibát követnek el – például rosszul igazított táplálás vagy egyenetlen lemez-távolság –, az olyan hibákat eredményez, amelyek később, a doboz már kialakítása után válnak láthatóvá.
Testképzés és hegesztés A lemezt hengerré formálják, majd oldalvarratot hegesztenek rá. Itt a legfontosabb a méretbeli pontosság: akár egy kis kerekítési eltérés is problémákat okozhat a peremezési és zárásos szakaszokban később.
Megerősítő Sütő A hegesztést követően a doboztest áthalad egy kemencén, ahol a belső/külső bevonatot rögzítik a hegesztési varrat fölött. A kemence hőmérsékletének egyenletessége és a tartózkodási idő közvetlenül befolyásolja a korrózióállóságot, ezért ezt a munkaállomást érdemes részletesebben megvizsgálni, mint ahogy a vásárlók általában teszik értékelésük során.
Peremezés és nyakazás A doboztest széleit kifelé peremezik, hogy a felső és alsó zárókupakokat rá lehessen zárni. Formázott dobozok esetében itt történik a nyakazás is.
Fedeles adagolórendszer A végdarabokat betáplálják, orientálják és előkészítik a doboztestre való varrásra. Nagysebességű vonalaknál ezen a munkaállomáson folyamatosan lépést kell tartaniuk anélkül, hogy hibás betáplálás történne – ez egy gyakori hibapont az alacsonyabb minőségű berendezéseken.
Munkaállomások közötti szállítás Gyakran figyelmen kívül hagyott, pedig éppen ez a rendszer határozza meg a valós vonalsebességet. Egy olyan vonal, amely kiváló egyedi gépekből áll, de rosszul tervezett szállítórendszerrel rendelkezik a munkaállomások között, továbbra is alul fog teljesíteni.
Palettázás, kötözés és csomagolás fóliával A kész dobozokat egymásra rakják, kötözik és szállításra kész fóliával burkolják. Azoknál a gyártóüzemeknél, amelyek több SKU-t is futtatnak, érdemes a palettázó rugalmasságát ellenőrizni (pl. paletta-mintaváltás rövid átállási idővel) még a vásárlás előtt.
Hibák gyakori típusai dobozkészítő vonal modernizálásakor
A munkaállomások külön-külön történő beszerzése anélkül, hogy összehangolnák őket a vonallal. Egy kiváló hegesztőgép és egy túl kis méretű kemence vagy illesztetlen szállítószalag egyszerűen csak más helyre tolja el a szűk keresztmetszetet.
Az energiafogyasztás figyelmen kívül hagyása a tervezési szakaszban. A sütő- és szárítórendszerek általában a legnagyobb energiaterhelést jelentik a gyártósoron – ezt sokkal egyszerűbb megoldani a berendezések tervezési fázisában, mint később utólagosan átalakítani.
A gépváltási idő alábecslése. Ha üzemében többféle dobozméret is fut, kérdezze pontosan, mennyi időt vesz igénybe egy-egy méretváltás az egyes állomásokon, ne csak az egész sor szintjén.
Múlt tavasszal egy délkelet-ázsiai ügyfelünk hívott egy ismerős problémával: meglévő cinkelt acéllemez-gyártósoruk kiválóan kezelte a doboztestek formázását, de a peremező állomás minden néhány ezer doboznál elakadt. Nem új gyárra volt szükségük – csupán egyetlen állomás újjáépítésére, hogy megfelelően kommunikálhasson a sor többi részével. Ez a valóság a háromrészes dobozgyártó berendezések beszerzésekor: ritkán egyetlen gépről van szó. A lényeg az, hogyan működnek együtt a sor minden egyes állomása.
Ha egy háromrészes dobozgyártó berendezés frissítését értékeli – vagy megpróbálja kideríteni, mit jelent a „ 3 pcs canmaking machinery „valójában már a megállapodás kérése előtt szerepel — ez az útmutató végigvezeti Önt az egész vonalon, megmutatja, mire kell figyelni, és hol követik el a legtöbb vevő a hibákat.
GYIK
Mi a különbség a háromrészes és a kétrészes dobozgyártó berendezés között? A háromrészes vonalak a doboz testét egy lapos lemezből alakítják ki, varrással zárják a varratot, majd külön szerelik fel mindkét végét. A kétrészes vonalak a doboz testét és az egyik végét egyetlen nyerslemezből húzzák ki, ami vékonyabb falvastagságú, nagysebességű italos dobozok gyártására alkalmas.
Mennyi idő szükséges egy teljes háromrészes vonal telepítéséhez? konnyúital gyártási sor ?Ez a vonal sebességétől és a gyár felkészültségétől függ, de egy teljes vonal — az alapozástól a termelési próbáig — általában néhány hétből néhány hónapig tart, beleértve a üzembe helyezést és az üzemeltetők képzését is.
Lehet-e egy meglévő cinkelt acél dobozgyártó vonalat frissíteni ahelyett, hogy teljesen kicserélnénk? Gyakran igen. Sok gyár csak bizonyos állomások újjáépítését vagy szinkronizálását igényli — például a peremező egységet vagy az állomások közötti szállítórendszert — nem feltétlenül szükséges a teljes vonal kicserélése.
Ha új gyártósor telepítését tervezi, vagy meglévő sorának hibáit kívánja elhárítani, szívesen átnézzük jelenlegi berendezését, és őszintén megmondjuk, szüksége van-e új felszerelésre, vagy csupán jobb integrációra. Küldje el dobozspecifikációit és jelenlegi gyártósorának adatait, és mi végigvezetjük az elérhető lehetőségeken.
További videók megtekintéséhez látogassa meg YouTube-csatornánkat: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE