 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Az automatizáció jövője Ázsiában – Palettázó és depalettázó berendezések paradicsomlé konzervekhez
Ez a cikk nem arról szól, hogy érdemes-e automatizálni. Hanem arról, hogyan válasszunk megfelelő palettázót paradicsomlé konzervekhez és – a folyamat előbbi szakaszában – megfelelő depalettázót konzervált élelmiszerekhez – anélkül, hogy túlfizetnénk egy olyan rendszerért, amelyre a gyártósorunknak nincs szüksége.
Egy shandongi paradicsomlé konzervgyár tavaly két új konzervgyártó sort állított üzembe. A hegesztőgépek 600 darab/perc sebességgel működnek. A sütők hőmérsékletét stabilan tartják. A töltőgépek az első műszakban elérik a célmennyiséget. És akkor a konzervek megérkeznek a sor végére.
Az utolsó 40 méteren három munkás műszakonként kézzel emeli fel a dobozokat, palettára rakja őket, majd kézzel csomagolja be a rakományt. A nyári konzervgyártási szezonban a gyár alig tud elegendő munkavállalót bérelni ezekre a műszakokra. Ha valaki táppénzre megy, az egész sor lelassul – mert a felső folyamatban lévő gépek tovább működnek, és a konzervek halmozódnak.
Miért különösen nehéz feladat az automatizáció a paradicsomlé konzervgyártó soroknál
A megtöltött paradicsompüré-konzervdobozok más fizikai problémát jelentenek, mint az üres dobozok, és a legtöbb általános palettázó műszaki leírása ezt rosszul kezeli.
Egy megtöltött 400 g-os paradicsompüré-konzervdoboz tömege körülbelül hatszorosa egy üres doboz tömegének. Egy teljes paletta – például 48 doboz, mindegyikben 24 konzerv – közel egy tonna terméket tartalmaz egy 1,1 m × 1,1 m-es alapterületen. Ez a terhelés összenyomja az alsó rétegeket. Ha a palettázó a felső dobozt akár minimális ejtéssel is elhelyezi, az alatta lévő konzervek deformálódnak. A gyár ezt csak akkor veszi észre, amikor a vevő kibontja a szállítmányt.
A gyártási vonal végén emelkedik a sérülési arány is. A dobozok emelése, amelyet egy 8 órás műszakban ismételten végeznek, a klasszikus ergonómiai sérülés forrása – és ez az a munkaállomás, amelyet a szűk munkaerő-piacon legvalószínűbb, hogy hiányzó munkavállalókkal látnak el.
Hasonlítsuk össze ezt egy italkonzerv-gyártósorral. Az üres alumínium konzervek könnyűek, vékonyak, és ha egy darab felborul, olcsó kicserélésük. Egy paradicsompüré-gyártósornak nem engedhető meg ugyanaz a veszteségi arány. Egy sérült doboz nem csupán egy leesett tároló, hanem pazarlott termék is.
Az automatizáció állapota Ázsia konzervgyártó élelmiszeriparában
Az automatizáció az ázsiai élelmiszer-csomagolási szektorban már túllépte a kísérleti szakaszt. Az ázsiai–csendes-óceáni régió csomagolási automatizációs piaca 2026-ban körülbelül 30,3 milliárd dollárt ért el, és várhatóan 43,2 milliárd dollárra nő 2031-re, 7,36 százalékos éves átlagos növekedési ütemmel – ez a világ egyik leggyorsabban növekvő régiója ebben a kategóriában. Kifejezetten az élelmiszer-csomagolás területén az ázsiai–csendes-óceáni régió jelenleg a globális piacon a legnagyobb regionális részesedéssel rendelkezik, amit Kína, India és Délkelet-Ázsia gyors iparosodása hajt.
Ennek két oka van, és egyik sem spekulatív. Először is a munkaerő-költségek: az élelmiszeripari munkaerő-költségek az elmúlt öt évben kb. 15%-kal emelkedtek, és ez a tendencia a nagy mennyiségű, ismétlődő mozgásokat igénylő munkahelyeket – például a rakodást – érinti a leginkább, mivel éppen ezek a pozíciók igénylik a legtöbb fizikai erőfeszítést, és egyben a legegyszerűbben automatizálhatók. Másodszor az élelmiszer-biztonság és a kiviteli szabályozások betartása: ahogy egyre több ázsiai gyártó szállít piacokra, ahol szigorúbb higiéniás és nyomon követhetőségi követelmények vonatkoznak, a gyártósor végén végzett kézi kezelés egyre nehezebb standardot jelent a következetes betartás szempontjából.
A sor végén alkalmazott robottechnika – különösen a rakodórobotok és dobozcsomagolók – területén jelenik meg ez elsőként. A kutatók, akik a élelmiszer-csomagoló robotpiacot figyelik, azt prognosztizálják, hogy az ázsiai–csendes-óceáni régió 2035-ig kb. 14,2%-os éves átlagos növekedési ütemet (CAGR) ér el, ami bármely más régiót megelőz, miközben a rakodórobotok és dobozcsomagolók a vezető alkalmazási területek közé tartoznak, mivel a gyártók olyan automatizációt keresnek, amely biztonságosan működhet meglévő kézi munkaállomások mellett, anélkül, hogy egyszerre az egész gyártósor helyettesítésére lenne szükség.
Egy paradicsomlé-konzervgyár esetében ez a regionális tendencia összhangban van a gyártóüzem valós körülményeivel: a megtöltött konzervek súlyosak, a rakodás ismétlődő feladat, és általában ez az első állomás, ahol egy munkaerő-hiány vagy biztonsági baleset kiváltja az automatizáció megvitatását – függetlenül attól, hogy a többi gyártósor-állomás milyen.
Rakodórobot vs. lepakolórobot – Mit old meg mindegyik valójában?
E két gépet gyakran együtt emlegetik. Az üzem két ellentétes végén helyezkednek el, és ellentétes problémákat oldanak meg.
Hol helyezkedik el a rakodórobot a gyártósoron?
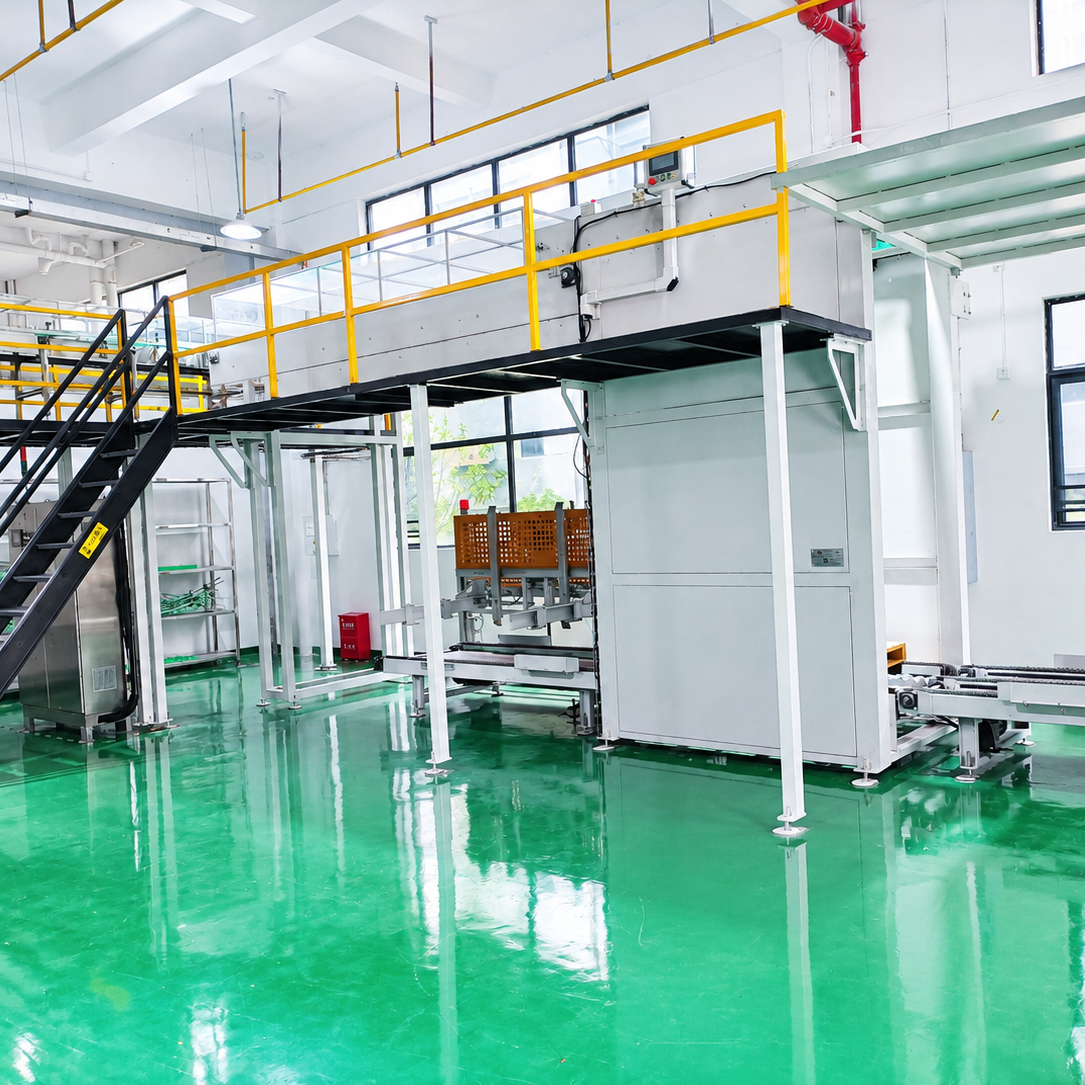
A palettázó gép a raktár előtti utolsó gép. A megtöltött, dobozolt és hőre zsugorított terméket fogadja, egy fa- vagy műanyag palettára helyezi stabil rétegformában, és olyan rakományt épít fel, amelyet a targonca el tud mozgatni anélkül, hogy a rakomány elmozdulna.
Egy modern gyártósoron a palettázó gép nem önálló egységként működik. Kapcsolatban áll a felső folyamatban lévő dobozoló géppel, jelzi, ha egy paletta tele van, és átadja a rakományt egy nyújtócsomagoló -nak. automatikus palettázó rendszer ez az, amit egy megfelelően integrált
A sorban elfoglalt helye
A depalettázó gép a gyár elején helyezkedik el. Feladata az üres dobozok – amelyeket a dobozszállítótól érkező palettákon szállítanak be – fogadása és egy rétegnyi egyszerre történő betáplálása a töltő sorba.
Ez fontosabb, mint amit a legtöbb vásárló gondolna. Ha a depalletizáló rosszul táplálja vagy elakad, a töltőgép éhezik. Egy olyan gyártósor, amely percenként 600 dobozt képes feldolgozni, minden alkalommal tíz percnyi termelést veszít, amikor egy munkásnak fel kell másznia egy raklapra, és kézzel kell betáplálnia a gépet. Egy megbízható fém dobozokhoz való depalletizáló nem feltűnő, de éppen ez a gép dönti el, hogy a töltőgép ténylegesen eléri-e a névleges sebességét.
Mire figyeljen egy paradicsompüré-dobozokhoz szükséges palletizáló vagy depalletizáló kiválasztásakor
Négy műszaki paraméter különbözteti meg azt a rendszert, amely egy évtizedig hibátlanul működik, attól, amely egész életében hibaelhárítással tölti az idejét.
A terhelés méretét, ne a üres doboz méretét számítsa be. Ez a leggyakoribb vásárlói hiba. A palletizáló terhelésmérő cellája és fogója a megtöltött doboz súlyára, nem a doboz egyedi súlyára van méretezve. Egy 400 g-os paradicsompüré-doboz súlya hasonló nagyságrendű egy italos doboz súlyához, de a raklap építése és a rétegek összenyomódása teljesen másképp viselkedik. Kérje meg a szállítót, hogy a doboz átmérőjén kívül mutassa be a konkrét raklap-konfigurációját is.
Felborulásgátlás és réteg-stabilitás. A megtöltött paradicsompüré-konzervdobozok alacsonyabb súlyponttal rendelkeznek, mint az üres italos dobozok, de az alsó rétegek összenyomódnak a terhelés alatt. Keressen egy réteg-mintázat-algoritmust, amely fokozatosan csökkenti a rakomány magasságát, valamint egy fogó- vagy villás eszközt, amely nem nyomja össze a külső dobozborítást a megfogás során.
PLC-kézfogás. A ma vásárolt gépnek három év múlva is kommunikálnia kell majd azzal a dobozcsomagolóval, amelyet akkor telepítenek. A Siemens-alapú vezérlőarchitektúra a gyakorlati alapbeállítás – nem azért, mert a Siemens természetes módon jobb lenne, hanem azért, mert minden ázsiai integrátor szervízelni tudja, és a hozzá tartozó alkatrészek mindenütt beszerezhetők.
Több SKU-ra való rugalmasság. A paradicsompüré-gyártók egy év alatt ugyanazon a gyártósoron 70 g, 198 g, 400 g és 850 g-os konzervdobozokat is feldolgoznak. Ha a palettázógép minden SKU-váltáskor mechanikus beavatkozást igényel a szerszámcsere miatt, akkor az évet túlnyomórészt az SKU-átállításokkal tölti, és így nagyrészt tétlen marad. A gyors szerszámcserés karvég-eszközök megérnék az árukat.
Baoli palettázási automatizálási megközelítése
A Hubei Baoli Technology Co., Ltd. cég háromrészes dobozgyártó sorokhoz kiegészítő berendezéseket gyárt – szállítószalagokat, sütőket, lapokat tápláló egységeket és végállomásos csomagolórendszereket. Ez fontos, ha palettázógépet vásárol, mert a palettázógép teljesítménye csak annyira jó, amennyire jó a hozzá vezető szállítószalag.
A depalettázógépet, a szállítószalag-szakaszt és a palettázógépet együtt méretezzük, a tényleges gyártósori sebesség és a paletta mérete alapján. Az elektromos rendszer Siemens PLC-vezérlésű, Schneider alkatrészekkel; a dobozokkal érintkező felületek anyaga SUS304 rozsdamentes acél. A gépet úgy terveztük, hogy integrálódjon a már meglévő töltő- és dobozosítóberendezésekkel, nem pedig kényszerítse Önt ezek cseréjére.
Azokban a gyárakban, ahol a teljes átépítés miatt nem állítható le a gyártósor, fokozatosan telepítjük a berendezéseket: egy új depalettázógépet egy hétvégén, hat héttel később a palettázógépet, és a bevezetést a termelési ütemterv szerint végezzük.
Mit jelent ez azoknak a gyáraknak, amelyek a következő 1–2 évben tervezik az automatizálást
Két gyakorlatias lépés.
Először a szűk keresztmetszetet automatizálja, ne a teljes sort. A legtöbb paradicsompüré-gyártó üzemben a palettázásnak a legrövidebb megtérülési ideje van. Itt drága a munkaerő, valós a sérülésveszély, és az automatizálási technológia érett. Ezt a tőkeberuházást először itt érdemes elvégezni, mielőtt a hegesztőgépet újraterveznék.
Válasszon olyan szállítót, aki öt év múlva is karbantartja a sort, nemcsak ma eladja a gépet. Egy hároméves garanciával rendelkező palettázó gép, amelynek alkatrészszolgáltatója 2000 km-re van, nem olcsóbb egy drágább, de helyi mérnökök által támogatott gépnél. Kérjen hivatkozásokat a szállítótól ugyanabban a régióban, mielőtt árajánlatot kérne.
Összefoglalás
Az automatizálás Ázsia konzerviparában nem jövőbeli történet. Már most zajlik, állomásról állomásra, a gyártóüzem termelőterületén. Egy paradicsompüré-konzervsort esetében az első automatizálandó állomás általában az, amelyet a munkavállalók már most is utálnak.
Ha a következő 12 hónapban vonalbővítést vagy vonalvég-javítást tervez, küldje el nekünk a dobozspecifikációt, a palettaméretet és az aktuális vonalsebességet. Megmondjuk, mi a tényleges szűk keresztmetszet, és milyen palettázó vagy depalettázó illik legjobban a rendszeréhez.
GYIK
Mi a különbség egy palettázó és egy depalettázó között egy konnyúital gyártási sor ?A palettázó a vonal végén helyezkedik el, és a kész, dobozolt terméket rakja palettákra a szállításhoz. A depalettázó a vonal elején van, és az érkező palettákról távolítja el az üres dobozokat, hogy bejuthassanak a töltőbe. Ellentétes problémákat oldanak meg, és egy teljesen automatizált vonal általában mindkettőre szüksége van.
Miért nehezebb palettázni paradicsomlé-dobozokat, mint üres dobozokat? A megtöltött paradicsom-püré konzervek nehézek, és a palettáik súlya majdnem egy tonna. Az alsó rétegek összenyomódnak a terhelés alatt, ezért a réteg-elrendezést és a végberendezés eszközeit a megtöltött dobozok súlya alapján kell megtervezni. Az üres konzervdobozok gyártósorai sokkal könnyebb, olcsóbb berendezéseket használhatnak, mivel a bennük lévő termék súlya majdnem nulla.
Milyen gyorsan lehet automatizálni egy gyártóüzem palettázását anélkül, hogy leállítanánk a termelést? A legtöbb egyszerű állomásos palettázó vagy depalettázó utólagos felszerelését egy vagy két hétvégén belül teszik üzembe, miközben a környező szállítószalag-szakaszt párhuzamosan telepítik. Egy teljes sorátépítés más típusú projekt, amelyet általában több hónapon keresztül, fokozatosan, a termelési ütemterv szerint hajtanak végre.
Kérjük, tekintse meg a működő videót a YouTube-csatornánkról:
Tartalomjegyzék
- Miért különösen nehéz feladat az automatizáció a paradicsomlé konzervgyártó soroknál
- Az automatizáció állapota Ázsia konzervgyártó élelmiszeriparában
- Rakodórobot vs. lepakolórobot – Mit old meg mindegyik valójában?
- Mire figyeljen egy paradicsompüré-dobozokhoz szükséges palletizáló vagy depalletizáló kiválasztásakor
- Baoli palettázási automatizálási megközelítése
- Mit jelent ez azoknak a gyáraknak, amelyek a következő 1–2 évben tervezik az automatizálást
- Összefoglalás
- GYIK