 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
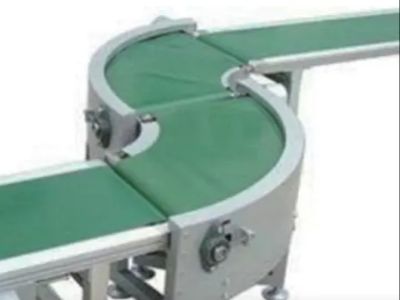
Processus de fabrication des convoyeurs à bande entraînés : de la matière première au produit fini, chaque étape du chemin
Fiable convoyeur à bande à entraînement pour boîtes de conserve ne commence pas uniquement avec un moteur et une bande transporteuse. Ses performances dépendent d’une fabrication précise du châssis, d’un choix adapté des composants d’entraînement, d’une tension correcte de la bande, d’un contrôle stable de la vitesse et d’essais rigoureux en usine. Pour les usines de fabrication de boîtes de conserve, ces détails contribuent à assurer un transfert fluide des matériaux, à réduire les arrêts imprévus et à maintenir un fonctionnement efficace des équipements de production connectés.
Chez Hubei Baoli Technology, les systèmes de convoyeurs sont conçus en fonction des exigences de production, des aménagements d’usine et des équipements qu’ils doivent relier. Voici comment un convoyeur industriel convoyeur à bande passe de la phase initiale de conception à un système final prêt à être installé.
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Étape 1 : Définir les exigences opérationnelles du convoyeur
Avant le début de la fabrication, l’équipe d’ingénierie doit comprendre comment le convoyeur fonctionnera au sein de la ligne de production.
Les principales considérations sont les suivantes:
Application de convoyage : Le système transporte-t-il des boîtes de conserve, des composants, des cartons ou des palettes ?
Dimensions du produit : Diamètre, hauteur, poids et stabilité des articles transportés.
Débit requis : La vitesse de production cible ainsi que le débit des équipements en amont et en aval.
Plan de l'usine : Longueur, largeur, variations de niveau, sections tournantes et espace disponible pour l’installation.
Environnement de fonctionnement: Température, poussière, humidité, exigences en matière de nettoyage et exigences relatives aux matériaux de contact.
Exigences en matière de commande : Fonctionnement autonome ou intégration à d’autres équipements de la ligne de production.
Ces détails déterminent la structure du convoyeur, les caractéristiques de la courroie, la puissance du moteur, la disposition des capteurs et la stratégie de commande. Un convoyeur pour boîtes correctement conçu doit s’intégrer au processus de production plutôt que contraindre le client à reconfigurer sa ligne autour de l’équipement.
Étape 2 : Sélection des matières premières et des composants essentiels
La sélection des matériaux et des composants influence directement la stabilité, la durée de vie et les besoins en maintenance du convoyeur.
Châssis et matériaux structurels du convoyeur
Le châssis doit offrir une rigidité suffisante pour supporter le convoyeur et maintenir son alignement pendant le fonctionnement. L’acier au carbone doté d’un revêtement protecteur adapté constitue un choix pratique pour de nombreuses applications industrielles. L’acier inoxydable peut être spécifié là où la résistance à la corrosion, l’hygiène ou les exigences de nettoyage justifient son utilisation.
La sélection dépend de l’environnement de fonctionnement, et non simplement de l’apparence de la machine terminée.
Courroie, rouleaux, roulements et composants de transmission
Le matériau de la courroie doit être compatible avec le produit transporté, la vitesse de fonctionnement, les conditions de charge et les caractéristiques de frottement requises. Les rouleaux, les arbres, les roulements et les composants de transmission doivent être choisis en fonction de la charge prévue et du cycle de service.
Pour les applications de fabrication de boîtes métalliques, la conception doit également prendre en compte l’espacement des produits, les transferts fluides entre les sections, ainsi que les risques de basculement, de collision ou d’accumulation des boîtes aux points de transfert.
Moteur d’entraînement et composants électriques
Le système d’entraînement est au cœur d’un convoyeur à courroie d’entraînement pour boîtes métalliques. Le moteur et le réducteur doivent fournir un couple de démarrage et une capacité de fonctionnement suffisants, sans surdimensionnement inutile.
Pour une configuration industrielle de niveau moyen à élevé, le système électrique peut comporter :
Des automates programmables Siemens pour la commande programmable.
Solutions d’entraînement et de commande Siemens, Schneider Electric ou Mitsubishi, selon le projet.
Composants électriques basse tension Schneider Electric.
Capteurs industriels sélectionnés en fonction du produit, de la distance de détection et de l’environnement de fonctionnement.
Les composants pneumatiques, le cas échéant, peuvent être choisis parmi des fournisseurs reconnus tels que SMC. Les marques et modèles finaux des composants doivent être confirmés conformément à la spécification technique et au devis du client.
Le choix de composants réputés ne constitue qu’une partie du processus. Le dimensionnement correct, le câblage professionnel, la protection adaptée et des normes d’assemblage cohérentes sont tout aussi importants.
Étape 3 : Fabrication du châssis et usinage mécanique
Une fois la conception et les matériaux approuvés, la fabrication passe à la réalisation du châssis.
Le processus comprend généralement la découpe des matières premières, l’usinage des points de connexion, le soudage des éléments structurels et la préparation des surfaces de fixation. Après fabrication, les dimensions critiques et les positions de fixation sont vérifiées par rapport aux plans techniques.
Pour un convoyeur à bande, une attention particulière doit être portée à :
La rectitude du châssis et sa rigidité structurelle.
L’alignement parallèle des rouleaux et des arbres.
Le positionnement précis des points de fixation du moteur et du réducteur.
Un soutien uniforme sur toute la longueur du convoyeur.
Un traitement de surface adapté à l’environnement de travail.
Un mauvais alignement du châssis peut entraîner des problèmes de centrage de la bande, une usure inégale et une charge superflue sur les roulements et les composants d’entraînement.
Un châssis bien fabriqué constitue la base d’un assemblage précis et d’un fonctionnement stable à long terme.
Étape 4 : Assemblage du système d’entraînement et de la bande transporteuse
Ceci est l’une des étapes les plus importantes du processus de fabrication des convoyeurs à bande à entraînement par tambour.
Le moteur, le réducteur, le rouleau menant, les rouleaux de renvoi, la bande et le dispositif de tension doivent fonctionner ensemble comme un système coordonné.
Installation du moteur d’entraînement et du réducteur
Le moteur et le réducteur sont installés conformément à la conception, en veillant à la précision du montage, à l’alignement de la transmission et à l’accessibilité pour la maintenance future.
Le rapport de transmission et la puissance du moteur doivent correspondre à la vitesse requise du convoyeur et à la charge à transporter. Une commande à vitesse variable peut être utilisée lorsque le procédé de production exige des débits de transport réglables.
Installation de la bande et réglage de la tension
La bande est installée et réglée afin d’obtenir une tension et un centrage appropriés. Une tension excessive peut accroître les contraintes subies par les roulements, les arbres et la bande elle-même. Une tension insuffisante peut provoquer du patinage ou un transport instable.
La courroie doit fonctionner de manière centrale et fluide sur toute sa plage de fonctionnement. Les réglages de centrage sont effectués avant que le système ne passe à la mise en service électrique et aux essais fonctionnels.
Inspection des points de transfert
Sur les lignes de production de boîtes, les points de transfert nécessitent une attention particulière. Des différences de hauteur, des jeux entre les sections de convoyeurs et des changements brusques de vitesse peuvent provoquer le basculement, les chocs ou l’accumulation des boîtes.
L’équipe d’ingénierie doit vérifier la transition entre les convoyeurs connectés et confirmer que l’agencement du transfert correspond bien au produit réel et à la vitesse de la ligne.
Étape 5 : Intégration électrique et régulation de vitesse
Après l’assemblage mécanique, le système de commande électrique est installé et vérifié.
Selon le projet, la configuration de commande peut inclure un automate programmable (PLC), un variateur de fréquence, une protection moteur, des circuits d’arrêt d’urgence, des capteurs photoélectriques et d’autres dispositifs de détection.
Le système de commande peut être configuré pour prendre en charge des fonctions telles que :
Commande de démarrage et d’arrêt.
Vitesse de convoyage réglable.
Détection des produits et coordination du transfert.
Surveillance de l’accumulation ou des blocages, le cas échéant.
Verrouillage interfonctionnel avec les équipements en amont et en aval.
Indication d’alarme et assistance au dépannage.
Pour un convoyeur intégré dans une ligne de fabrication de boîtes, la logique de commande doit être conçue autour du processus de transfert complet. Un convoyeur fonctionnant à la vitesse correcte de façon isolée peut toutefois causer des problèmes s’il n’est pas synchronisé avec les équipements situés en amont et en aval.
L’architecture finale de commande dépend du nombre de sections du convoyeur, de la séquence de fonctionnement, des exigences de sécurité et du système d’automatisation existant du client.
Étape 6 : Inspection en usine et essais de performance
Avant livraison, le convoyeur terminé doit faire l’objet d’une inspection et de tests systématiques.
Inspection mécanique
Les ingénieurs vérifient le châssis, les éléments de fixation, les rouleaux, le centrage de la courroie, le dispositif de tension, les protections et les points d’entretien accessibles. Le système d’entraînement est également inspecté pendant son fonctionnement afin de détecter toute vibration anormale, tout bruit inhabituel ou toute surchauffe.
Essais électriques et fonctionnels
L’équipe vérifie le sens de rotation du moteur, le réglage de la vitesse, les réponses des capteurs, les fonctions de commande et le fonctionnement de l’arrêt d’urgence. Lorsque cela s’applique, le convoyeur est testé conjointement avec ses équipements associés.
Essais en marche
Le convoyeur est mis en service afin d’évaluer sa stabilité en marche et de détecter d’éventuels problèmes tels que la déviation de la courroie, le glissement, les bruits anormaux ou un transport irrégulier.
Lorsque la spécification du projet l’exige, les essais peuvent inclure des produits ou charges représentatifs ainsi qu’un essai de fonctionnement continu prolongé.
Les critères d’acceptation en usine doivent être convenus à l’avance. Ces critères peuvent comprendre la vitesse de convoyage requise, la capacité de charge, la séquence de fonctionnement, les fonctions de sécurité et les exigences d’interface.
Effectuer des tests selon des critères définis permet de réaliser un contrôle qualité plus pertinent que de se contenter de vérifier si le moteur démarre.
Étape 7 : Contrôles qualité finaux et préparation à l’expédition
Après les essais, le convoyeur est préparé pour l’expédition.
L’inspection finale peut porter sur :
Les dimensions globales et les interfaces de raccordement.
L’état de la courroie et son centrage.
L’installation du moteur, du réducteur et des composants électriques.
Les dispositifs de protection et les fonctions d’arrêt d’urgence.
L’identification des câbles et la documentation électrique.
Les pièces détachées et les instructions d’entretien, le cas échéant prévues au contrat.
Emballage protecteur adapté au transport.
Pour les projets à l’étranger, des plans d’installation clairs, des informations électriques détaillées et des indications précises sur les raccordements permettent de réduire les incertitudes lors de l’installation et de la mise en service.
Le convoyeur est ensuite emballé conformément aux dispositions d’expédition et préparé pour livraison à l’installation du client.
Quels facteurs déterminent la qualité d’un convoyeur à courroie entraîné par can ?
Le procédé de fabrication comporte plusieurs étapes, mais trois facteurs méritent une attention particulière.
Premièrement, la précision mécanique. Un châssis rigide, des rouleaux correctement alignés et une courroie convenablement réglée réduisent les problèmes de centrage et l’usure inutile.
Deuxièmement, l’adéquation du système d’entraînement. Le moteur, le réducteur, la courroie et le système de commande doivent être sélectionnés comme un ensemble coordonné. Des composants électriques réputés ne peuvent pas compenser un système d’entraînement mal conçu.
Troisièmement, l’intégration et les essais. Un convoyeur doit fonctionner de manière fiable dans les conditions réelles d’exploitation et transférer les produits en douceur vers les équipements connectés.
Ces facteurs revêtent une importance particulière lorsque le convoyeur fait partie d’une ligne de production automatisée plus vaste, où un petit problème de transfert peut interrompre plusieurs processus connectés.
Peuvent les systèmes de convoyeurs de Baoli
Hubei Baoli Technology spécialise dans les équipements d’automatisation auxiliaire destinés aux lignes de fabrication de boîtes en tôle trois-pièces. Son portefeuille d’équipements comprend des systèmes de convoyeurs, des équipements de manutention de tôles, des équipements de manutention de boîtes, des palettiseurs et des solutions d’emballage en fin de ligne.
Les configurations de convoyeurs peuvent être conçues en fonction des besoins spécifiques du client en matière de convoyage, de l’agencement de l’usine, des dimensions des produits et des raccordements aux autres équipements. Selon l’application, la solution peut comporter des convoyeurs à bande, à chaîne, à treillis, magnétiques ou d’autres dispositions adaptées.
Pour les projets nécessitant un processus complet de transfert de matériaux, l’équipe d’ingénierie peut également étudier la façon dont les sections individuelles du convoyeur se raccordent aux machines amont, aux équipements d’empaquetage et aux systèmes d’emballage aval.
Plutôt que de sélectionner des équipements uniquement en fonction de leur prix, les fabricants devraient évaluer la qualité structurelle, l’adéquation du système d’entraînement, l’intégration des commandes, la facilité de maintenance et la capacité du fournisseur à soutenir l’ensemble de l’application.
Conclusion
Le processus de fabrication des convoyeurs à bande entraînée par can commence par la compréhension de l’application et se poursuit par la sélection des matériaux, la fabrication du châssis, le montage du système d’entraînement, l’intégration électrique et les essais en usine.
Chaque étape contribue à la stabilité, à la durée de vie et à la fiabilité du convoyeur fini au sein d’une ligne de production automatisée.
Si vous planifiez un projet de convoyeur pour une installation de fabrication de boîtes métalliques, partagez avec Baoli les dimensions de vos produits, la vitesse de convoyage requise, la disposition du convoyeur et les exigences de raccordement. Ces détails permettent de déterminer une configuration adaptée à votre ligne de production.
Table des matières
- Étape 1 : Définir les exigences opérationnelles du convoyeur
- Étape 2 : Sélection des matières premières et des composants essentiels
- Étape 3 : Fabrication du châssis et usinage mécanique
- Étape 4 : Assemblage du système d’entraînement et de la bande transporteuse
- Étape 5 : Intégration électrique et régulation de vitesse
- Étape 6 : Inspection en usine et essais de performance
- Étape 7 : Contrôles qualité finaux et préparation à l’expédition
- Quels facteurs déterminent la qualité d’un convoyeur à courroie entraîné par can ?
- Peuvent les systèmes de convoyeurs de Baoli
- Conclusion