 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Miten valita kolmiosainen tölkinvalmistuskone Toimittaja
Suurin osa kyselyistämme ei koske kysymystä "kuinka paljon tämä kone maksaa", vaan kysymyksiä "voitteko korjata jo olemassa olevan laitteeni" tai "voitteko suunnitella jotain, mikä sopii tarkalleen meidän tölkkimme kokoiseen". Ennen kuin teette valinnan toimittajasta, kannattaa tarkistaa muutamia asioita:
- Räätälöity suunnittelu, ei valmiiksi valmistettuja koneita katalogeista. Tölkkien tekniset tiedot, tehdäsalueiden suunnittelu ja tinasälevan paksuus vaihtelevat. Toimittaja, joka valmistaa koneita kiinteästä katalogista, pakottaa teidät sopeuttamaan prosessinne koneeseen eikä toisin päin.
- Kokonaislinjan kokemus, ei yksittäisen aseman asiantuntemus. Yritys, joka valmistaa vain hitsausta suorittavia koneita, saattaa vaikeasti selittää, miksi uunisi ja reunaajasi eivät synkronoidu.
- Paikan päällä suoritettava asennus ja tuotannon ohjaus. Laitteet, jotka saapuvat ilman käyttöönottoa tukevaa palvelua, aiheuttavat yleensä enemmän pysähtyneisyyttä kuin mitä niillä säästettiin laskulla.
- Nopea jälkimyyntipalvelu. Kysy, kuinka nopeasti he voivat lähettää teknikon tai varaosan tehtaallesi, ei pelkästään sitä, mitä takuu kattaa.
- Todistettu kokemus samassa alalla. Juoma- ja elintarvikkeiden tölkkilinjoilla on erilaiset hygieniavaatimukset ja pinnoitustarpeet kuin teollisuuden tinasäiliöillä – varmista, että toimittajan kokemus vastaa todella tuotettasi.
Olemme rakentaneet tätä laitteistoa vuodesta 2011 lähtien, kun perustimme Baolin, ja perustajamme on ollut tölkkiteollisuudessa vuodesta 2003 lähtien – riittävän kauan nähdäkseen useimmat tavat, joilla linja voi mennä pieleen jo ennen sen asennusta.
Mikä on kolmiosainen tölkki ja miksi siitä on edelleen kyse
Kolmiosainen purkki on juuri sitä, miltä se kuulostaa: lieriömäinen runko, joka muodostetaan tasaisesta levystä, ja erilliset ylä- ja alapäät, jotka kiinnitetään paikoilleen hitsaamalla. Vertaa tätä kaksiosaiseen purkkiin, joka muovataan ja piirretään yhdestä levystä.
Kaksiosaiset linjat hallitsevat hiilattujen virvoitusjuomien purkkeja, mutta kolmiosainen rakenne on edelleen standardi ruokapurkeille, aerosolipurkeille ja monille yleisille tinasäiliöille – siellä, missä tarvitaan paksuempaa tinaliimapintaa, korkeampia purkkiprofiileja tai pienempää työkalukustannusta tuotekoodia kohden. Valmistajille, jotka käyttävät useita eri kokoisia purkkeja, kolmiosaiset linjat ovat usein taloudellisempi pitkän aikavälin valinta, vaikka prosessissa olisikin enemmän vaiheita.
Täysi linja vaiheittain
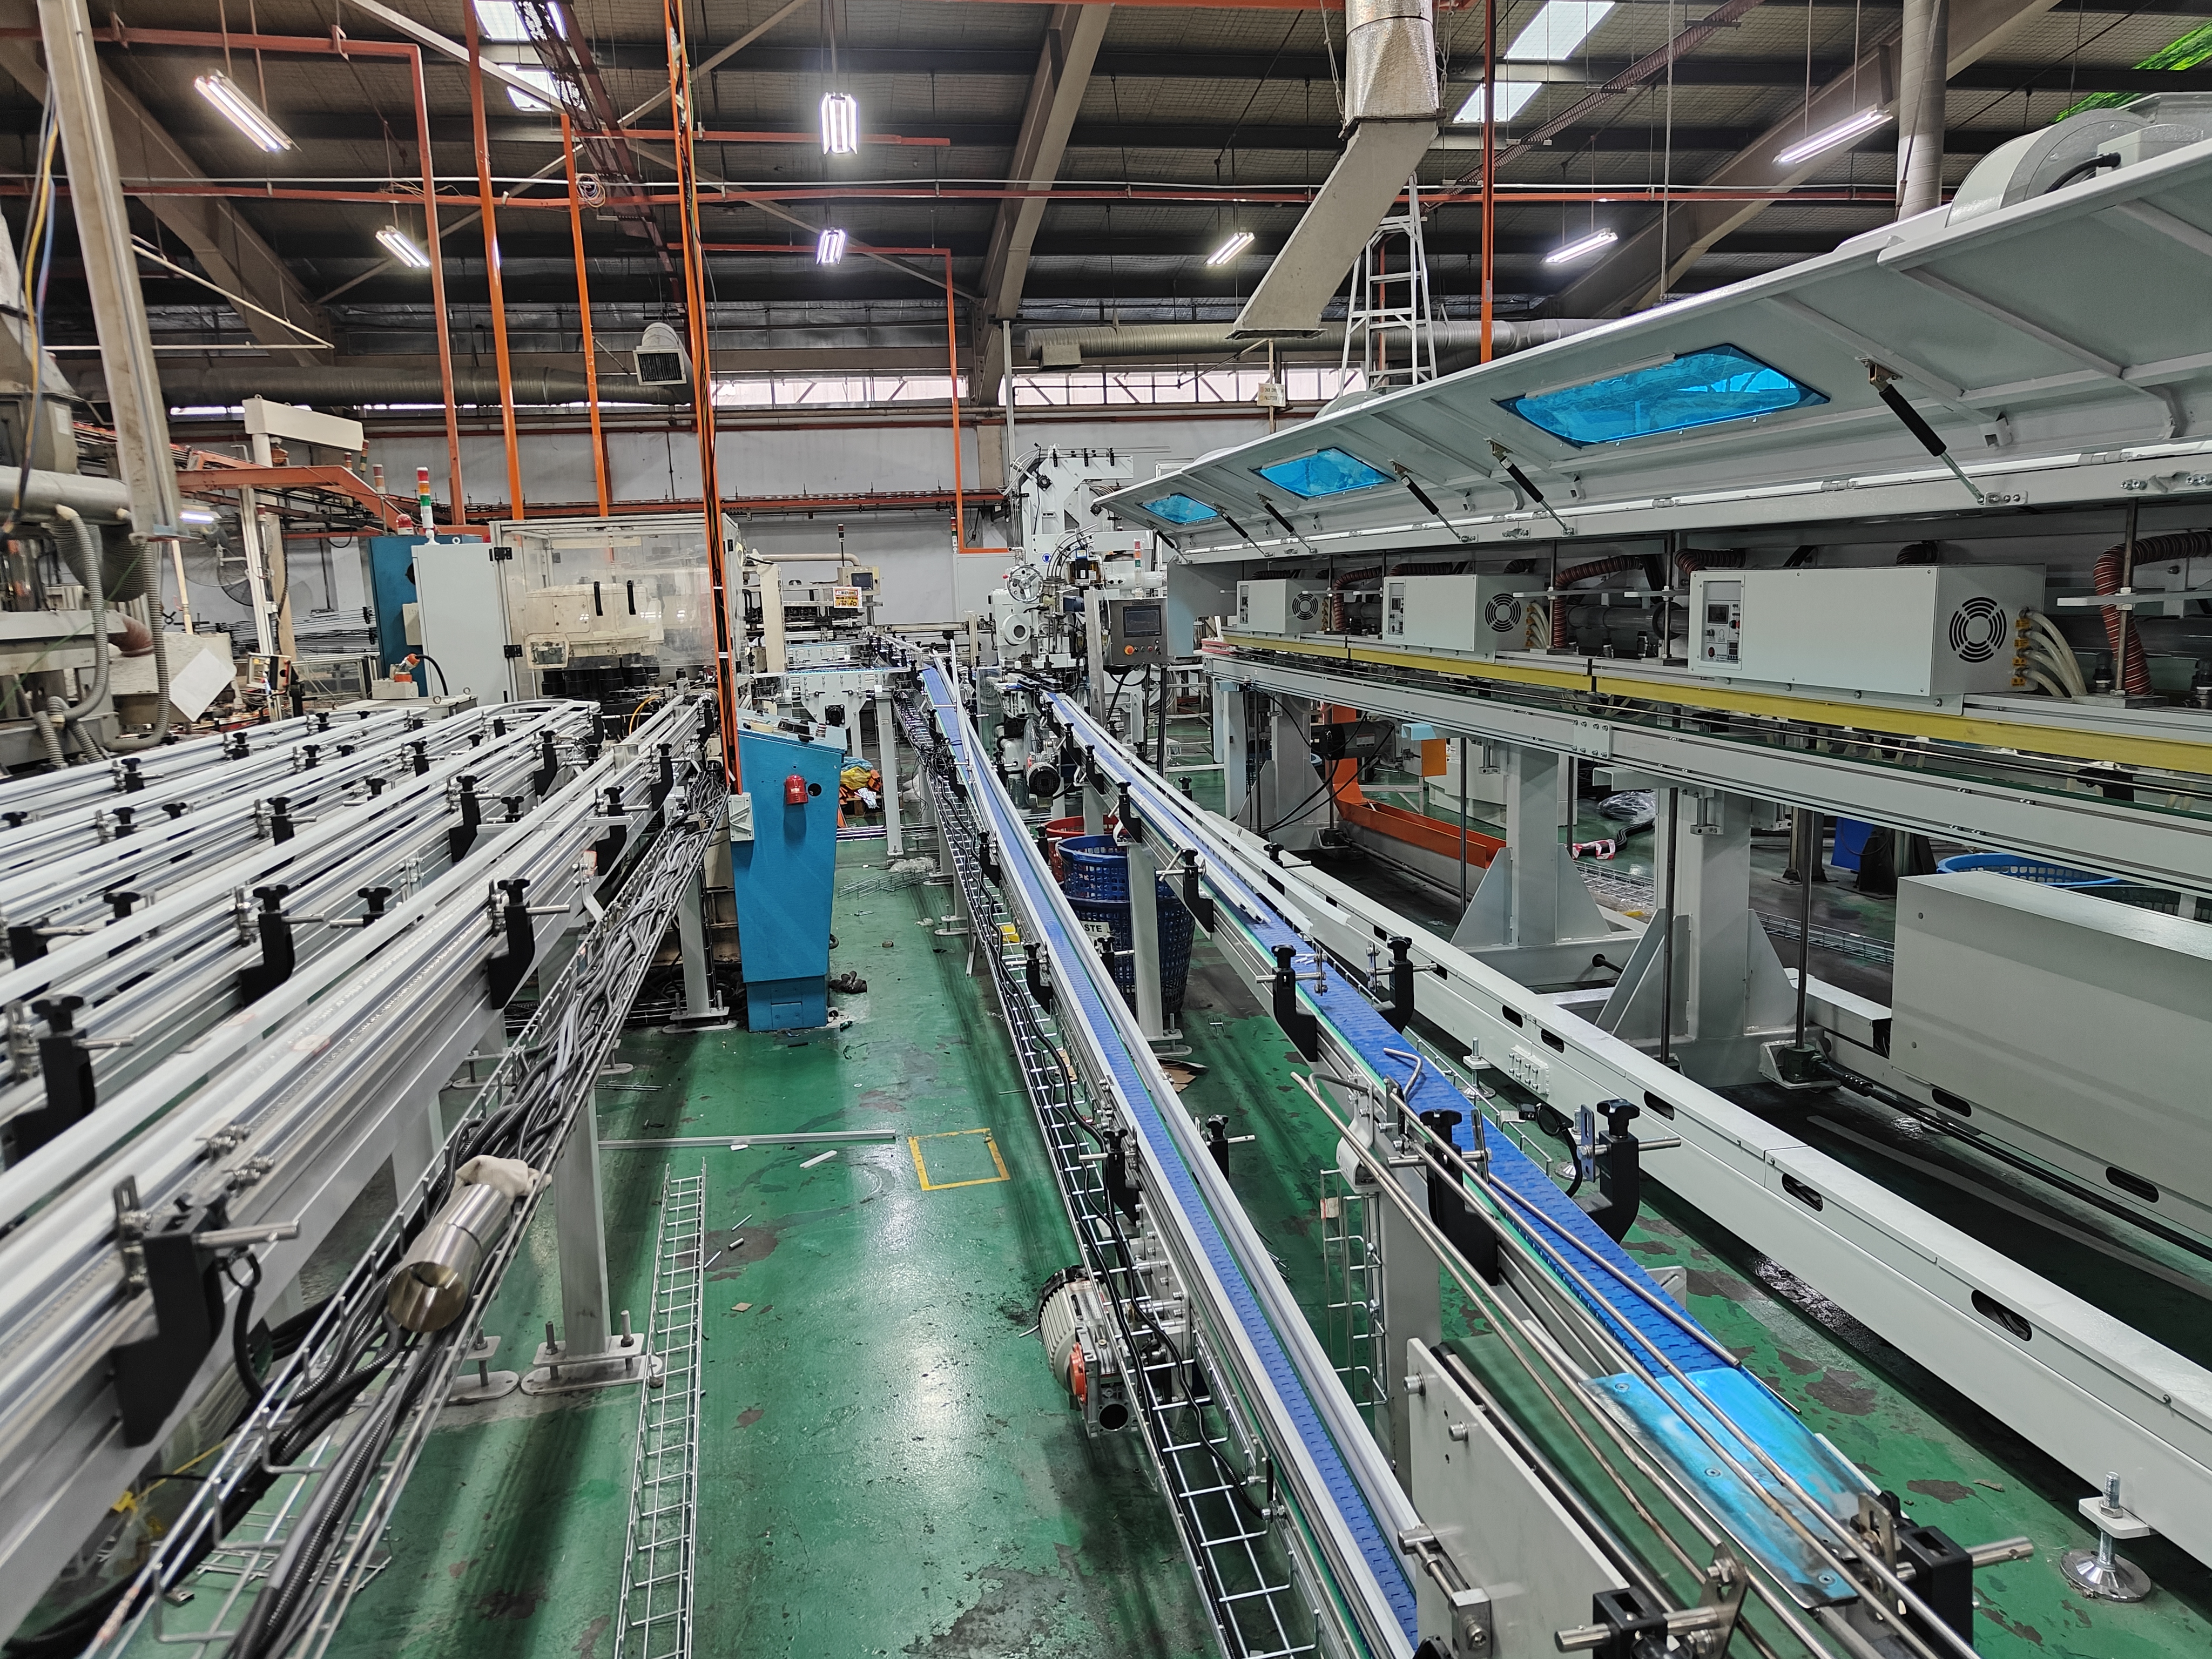
Täydellinen kolmiosainen purkkilinja on koneiden ketju, ja jokaisen koneen tulee soveltua toisten kapasiteettiin – nopea hitsaaja, joka syöttää hitaaseen kuumennusuuniin, aiheuttaa ainoastaan pullonkaulan.
Tinpla levyn syöttö ja kuljetus Levyt syötetään tinasäiliön pinosta linjaan, tasataan ja kuljetetaan esikäsittelyyn. Tämän vaiheen virheet – esimerkiksi epätasainen syöttö tai epätasainen levyväli – aiheuttavat myöhempää viallisuutta, joka ei ilmene ennen kuin purkki on jo muodostettu.
Kannen muodostus ja hitsaus Levy taivutetaan sylinteriksi ja sivusauma hitsataan. Tässä vaiheessa mitallinen tarkkuus on tärkeintä; hieman pyöristetty kannen muoto aiheuttaa ongelmia myöhemmissä kierre- ja sulkuvaiheissa.
Lämpökausi Hitsauksen jälkeen purkkikannen kuljetetaan kuumennusuunin läpi, jotta sisä- ja ulkopinnan pinnoite kiinnittyy hitsaus saumalle. Uunin lämpötilan vakaus ja kuumennusajan pituus vaikuttavat suoraan korroosionkestävyyteen, joten tätä asemaa tulisi arvioida tarkemmin kuin ostajat yleensä tekevät.
Kierre ja kaula Purkkikannen reunat kierretään ulospäin, jotta pohjat ja kantokset voidaan kiinnittää. Muotoiltujen purkkien kaula tehdään tässä vaiheessa.
Kansi syöttöjärjestelmä Päät syötetään, orientoidaan ja asetetaan paikoilleen tölkin rungon saumaukseen. Korkean nopeuden linjoilla tämän aseman on pysyttävä tahdissa ilman syöttövirheitä – mikä on yleinen vika alhaisemman laatuvaatimusten omaavassa laitteistossa.
Välisen aseman kuljetus Sitä usein jätetään huomiotta, mutta se on järjestelmä, joka todellisuudessa määrittää linjan todellisen nopeuden. Linja, jossa on erinomaisia yksittäisiä koneita mutta huonosti suunniteltu välisen aseman kuljetusjärjestelmä, toimii edelleen heikosti.
Paletointi, nauhoitus ja kääriminen Valmiit tölkit pinotaan, nauhoitetaan ja kierretään muovikalvolla kuljetusta varten. Tehtaissa, joissa käsitellään useita SKU:ita, paletointilaitteen joustavuus (erilaisten palettipatterneiden vaihto ilman pitkää vaihtoaika) on tarkistettava ennen ostoa.
Yleisimmät virheet tölkkitehdaslinjan päivityksen yhteydessä
Asemien ostaminen yksittäin ilman linjan sovittamista. Erinomainen hitsaaja yhdistettynä liian pienikokoiseen uuniin tai epäsoyhteen kuljetinjärjestelmään siirtää ainoastaan pullonkaulapisteet toiseen kohtaan.
Energiankulutuksen sivuuttaminen suunnitteluvaiheessa. Uunien ja kuivatusjärjestelmien energiankulutus on yleensä suurin linjan kohdalla — tätä on paljon helpompi ratkaista laitteiston suunnitteluvaiheessa kuin jälkikäteen.
Vaihtoaikojen aliarviointi. Jos tehdas valmistaa useita eri konservipurkkien kokoja, kysy erityisesti, kuinka kauan koon vaihto kestää jokaisella asemalla, ei vain koko linjalla yleisesti.
Viime keväänä yksi asiakkaistamme Kaakkois-Aasiassa soitti tutulla ongelmalla: heidän olemassa oleva tinaplate-linja käsittelee purkkien rungon muotoilun hyvin, mutta reunojen muotoiluasema jumiutui joka muutaman tuhannen purkin jälkeen. He eivät tarvinneet uutta tehdasta — heidän tarvitsi vain yhden aseman uudelleenrakentamisen, jotta se toimisi oikein muiden linjan asemien kanssa. Tämä on todellisuus, kun ostetaan kolmiosaisia purkkeja valmistavia laitteita : kyse ei ole yleensä yhdestä koneesta. Kyse on siitä, miten kaikki linjan asemat toimivat yhdessä.
Jos arvioit kolmiosaisia purkkeja valmistavia laitteita päivitystä — tai yrität selvittää, mitä " 3 pcs canmaking machinery " sisältää itse asiassa ennen kuin pyydät tarjousta — tämä opas käy läpi koko linjan, mitä tulee tarkistaa ja missä useimmat ostajat tekevät virheitä.
UKK
Mikä on ero kolmiosaisen ja kaksiosaisen tölkkienvalmistuslaitteiston välillä? Kolmiosaiset linjat muodostavat tölkin rungon tasaisesta levystä ja hitsaavat sauman, jonka jälkeen molemmat päät kiinnitetään erikseen. Kaksiosaiset linjat muovautuvat tölkin rungosta ja yhdestä päästä yhdestä levystä, mikä sopii ohuemman materiaalin ja korkean nopeuden juomatölkkien tuotantoon.
Kuinka kauan kestää asentaa kokonainen kolmiosainen tynnyri tuotantolinja ?Se riippuu linjan nopeudesta ja tehtaan valmiudesta, mutta kokonaisen linjan asennus — perustusten valmistelusta tuotantokokeiluun — kestää tyypillisesti useita viikkoja muutamaan kuukauteen, mukaan lukien käyttöönotto ja käyttäjäkoulutus.
Voiko olemassa olevaa tinasävyistä tölkkilinjaa päivittää kokonaan uudelleen vaihtamisen sijaan? Usein kyllä. Monet tehtaat tarvitsevat vain tiettyjä asemia uudelleenrakennettaviksi tai synkronoituiksi — esimerkiksi reunoitinyksikköä tai väliaikaisia kuljetusjärjestelmiä — eikä koko linjan vaihtoa.
Jos suunnittelet uutta tuotantolinjaa tai korjaat olemassa olevaa linjaa, olemme iloisia tarkastelemassa nykyistä asetustasi ja kertomaan rehellisesti, tarvitsetko uutta laitteistoa vai riittääkö parempi integraatio. Ota meihin yhteyttä purkin määrittelyjen ja nykyisen linjan tiedoilla, ja käymme läpi vaihtoehdot yhdessä sinun kanssasi.
Katso lisää videoita YouTube-kanavalta: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE