 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
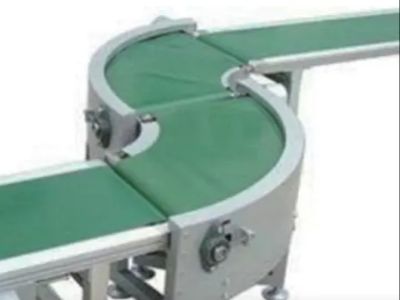
Kuljetinhihnan valmistusprosessi: Raaka-aineesta valmiiseen tuotteeseen jokaisessa vaiheessa
Luotettava kanavien kuljetusnauhajärjestelmä alaa ei pelkästään moottorista ja kuljetusnauhasta. Sen suorituskyky riippuu tarkasta kehikon valmistuksesta, asianmukaisesti sovitetuista moottorikomponenteista, oikeasta nauhan jännityksestä, vakausnopeuden säädöstä ja perusteellisista tehdastesteistä. Kanavien valmistuslaitoksille nämä yksityiskohdat varmistavat sujuvan materiaalin siirron, vähentävät ennakoimattomia pysähdyksiä ja pitävät liitetyt tuotantolaitteet toiminnassa tehokkaasti.
Hubei Baoli Technology -yrityksessä kuljetinjärjestelmät suunnitellaan tuotannon vaatimusten, tehdasrakenteen ja niiden laitteiden perusteella, joihin ne kytketään. sähkölaitteet tässä on kuvaus siitä, miten teollinen
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
Kuljetin etenee alustavasta suunnitteluvaiheesta valmiiksi asennettavaksi järjestelmäksi.
Ennen valmistuksen aloittamista insinööritiimin on ymmärrettävä, miten kuljetin toimii tuotantolinjassa.
Keskeisiä huomioita ovat:
Kuljetussovellus: Sisältääkö järjestelmä purkkeja, komponentteja, laatikoita vai paletteja.
Tuotteen mitat: Kuljetettavien esineiden halkaisija, korkeus, paino ja vakaus.
Vaadittu käsittelykapasiteetti: Kohdetuotantonopeus ja ylävirtaan ja alavirtaan sijaitsevien laitteiden siirtotarve.
Tehtaan asettelu: Kuljettimen pituus, leveys, korkeuserot, kääntöosuudet ja saatavilla oleva asennustila.
Käyttöympäristö: Lämpötila, pöly, kosteus, puhdistusvaatimukset ja kosketusmateriaalien vaatimukset.
Ohjausvaatimukset: Erilliskäyttö tai integrointi muiden tuotantolinjan laitteiden kanssa.
Nämä tiedot määrittävät kuljettimeen käytettävän rakenteen, kuljetinbandin ominaisuudet, voimanlähteen kapasiteetin, anturien sijoittelun ja ohjausstrategian. Hyvin suunniteltu tölkkikuljetin tulisi sopeutua tuotantoprosessiin eikä asiakkaan tarvitse muokata tuotantolinjaaan kuljettimeen sopivaksi.
Vaihe 2: Raaka-aineiden ja keskeisten komponenttien valinta
Materiaalien ja komponenttien valinta vaikuttaa suoraan kuljettimeen stabiilisuuteen, käyttöikään ja huoltovaatimuksiin.
Kuljettimeen kehys ja rakennemateriaalit
Kehyksen on oltava riittävän jäykkä kuljettimeen tukena ja sen akselien säilyttämiseksi käytön aikana. Hiiliterästä, joka on suojattu sopivalla pinnoitteella, voidaan käyttää useissa teollisuussovelluksissa käytännöllisenä ratkaisuna. Ruostumattomaa terästä voidaan käyttää, jos korrosiosuoja, hygienia tai puhdistusvaatimukset oikeuttavat sen käytön.
Valinta riippuu käyttöympäristöstä, ei pelkästään valmiin koneen ulkoisesta näkökulmasta.
Kehä, rullat, laakerit ja voiman siirtoon liittyvät komponentit
Kehän materiaalin on sovittava kuljetettavaan tuotteeseen, käyttönopeuteen, kuormitusehtoihin ja vaadittaviin kitkaominaisuuksiin. Rullat, akselit, laakerit ja voiman siirtoon liittyvät komponentit on valittava niin, että ne kestävät odotetun kuorman ja käyttöjakson.
Kalenterinvalmistussovelluksissa suunnittelussa on otettava huomioon myös tuotteiden välimatka, tasaiset siirtokohdat osioiden välillä sekä riski kalenterien kaatumisesta, törmäyksestä tai kertymisestä siirtokohtien kohdalla.
Moottorikäyttöinen voimanlähte ja sähkökomponentit
Käyttöjärjestelmä on keskeinen osa kalenterin kuljetinketjua. Moottorin ja vaihteiston on tarjottava riittävä käynnistysmomentti ja käyttöteho ilman tarpeetonta ylikokoamista.
Keski- tai korkeatasoisessa teollisuuskonfiguraatiossa sähköjärjestelmä voi käyttää:
Siemens-ohjelmoitavia logiikkakytkimiä (PLC) ohjattavaksi.
Siemens-, Schneider Electric- tai Mitsubishi-moottorien ja ohjausratkaisujen käyttö projektin mukaan.
Schneider Electricin alajännite-sähkökomponentit.
Teollisuusanturit, jotka valitaan tuotteen, havaitsemisetäisyyden ja käyttöympäristön perusteella.
Pneumaattiset komponentit voidaan tarvittaessa valita tunnetuista toimittajista, kuten SMC:stä. Lopulliset komponenttimallit ja -merkit on vahvistettava asiakkaan teknisen eritelmän ja tarjouksen perusteella.
Luotettavien komponenttien valinta on vain osa prosessia. Oikea mitoitus, ammattimainen sähköasennus, sopiva suojaus ja yhtenäiset kokoonpanostandardit ovat yhtä tärkeitä.
Vaihe 3: Rungon valmistus ja mekaaninen käsittely
Kun suunnittelu ja materiaalit on hyväksytty, valmistus siirtyy rungon valmistukseen.
Prosessi sisältää tyypillisesti raaka-aineiden leikkaamisen, liitoskohtien koneistamisen, rakenteellisten osien hitsaamisen ja kiinnityspintojen valmistelun. Valmistuksen jälkeen tarkistetaan kriittiset mitat ja kiinnitysasemat teknisten piirustusten mukaisesti.
Hihnaputkelle on erityisesti kiinnitettävä huomiota seuraaviin seikkoihin:
Rungon suoruus ja rakenteellinen jäykkyys.
Rullien ja akselien yhdensuuntaisuus.
Moottorin ja vaihteiston kiinnityspisteiden tarkka sijainti.
Yhtenäinen tuenta hihnaputken pituussuunnassa.
Sopiva pinnankäsittely käyttöympäristön vaatimusten mukaan.
Huonosti tasattu runko voi aiheuttaa hihnan ohjausongelmia, epätasaista kulumista sekä tarpeetonta kuormitusta laakeriin ja voimanvälityskomponentteihin.
Hyvin valmistettu runko muodostaa perustan tarkalle kokoonpanolle ja vakaille pitkäaikaiselle toiminnalle.
Vaihe 4: Voimanvälitysjärjestelmän ja hihnaputken kokoonpano
Tämä on yksi tärkeimmistä vaiheista kanavakuljetinhihnan valmistusprosessissa.
Moottori, vaihteisto, kuljetinrullat, paluurullat, hihna ja jännitysmechanismi täytyy toimia yhdessä koordinoituna järjestelmänä.
Kuljetinmoottorin ja vaihteiston asennus
Moottori ja vaihteisto asennetaan suunnittelun mukaisesti, ja kiinnitetään huomiota kiinnitystarkkuuteen, voiman siirron tasasuuntaukseen ja tulevaan huoltoon mahdollistavaan saavutettavuuteen.
Kuljetussuhde ja moottorin teho täytyy vastata vaadittua kuljetinnopeutta ja kuljetuskuormaa. Muuttuvan nopeuden säätöä voidaan käyttää, kun tuotantoprosessi vaatii säädettäviä kuljetusnopeuksia.
Hihnan asennus ja jännityksen säätö
Hihna asennetaan ja säädellään saavuttamaan sopiva jännitys ja seuranta. Liiallinen jännitys voi lisätä rasitusta laakerien, akselien ja itse hihnan kohdalla. Riittämätön jännitys voi aiheuttaa liukumista tai epävakaita kuljetusolosuhteita.
Hihnan tulisi kulkea keskitetysti ja tasaisesti koko käyttöalueensa ajan. Hihnan sijainnin säätö tehdään ennen kuin siirrytään sähköiseen käynnistykseen ja toiminnallisiin kokeisiin.
Siirtopisteen tarkastus
Kanisterituotantolinjoilla siirtopisteet vaativat erityistä huomiota. Korkeuserot, kuljetinosa-alueiden väliset aukot ja äkilliset nopeuden muutokset voivat aiheuttaa kanistereiden kaatumista, törmäyksiä tai kertymää.
Suunnittelutiimin tulee tarkistaa yhteydet toisiinsa kytkettyjen kuljetinten välillä ja varmistaa, että siirtoratkaisu vastaa todellisia tuotteita ja linjan nopeutta.
Vaihe 5: Sähköinen integraatio ja nopeuden säätö
Mekaanisen kokoonpanon jälkeen asennetaan ja tarkistetaan sähköinen ohjausjärjestelmä.
Projektin mukaan ohjauskonfiguraatio voi sisältää ohjausautomatiikan (PLC), taajuusmuuttajan, moottorisuojauksen, hätäpysäytyspiirit, valoesteanturit ja muut tunnistuslaitteet.
Ohjausjärjestelmä voidaan konfiguroida tukemaan seuraavia toimintoja:
Käynnistys- ja pysäytysohjaus.
Säädettävä kuljetusnopeus.
Tuotteen tunnistus ja siirron koordinointi.
Kertymän tai tukoksen seuranta, jos vaadittu.
Lukitus ylemmän ja alemman tuotantolinjan laitteiden kanssa.
Hälytysilmoitus ja vianetsintätuki.
Kanmanvalmistuslinjaan integroidun kuljettimen ohjauslogiikka tulisi suunnitella koko siirtoprosessin perusteella. Kuljettimen, joka toimii oikealla nopeudella eristetysti, voi silti aiheuttaa ongelmia, jos se ei ole synkronoitu edellä ja jäljessä olevien laitteiden kanssa.
Lopullinen ohjausarkkitehtuuri riippuu kuljettimen osioiden määrästä, toimintajärjestyksestä, turvavaatimuksista ja asiakkaan olemassa olevasta automaatiokontrollijärjestelmästä.
Vaihe 6: Teollisuuslaitoksen tarkastus ja suorituskykytestaus
Toimituksen ennen valmiin kuljettimen tulee käydä systemaattinen tarkastus ja testaus.
Mekaaninen Tarkastus
Insinöörit tarkistavat kehikon, kiinnittimet, rullat, hihnan seurannan, jännitysjärjestelmän, suojukset ja helposti saatavilla olevat huoltopisteet. Käytönaikaisesti tarkastetaan myös voiman siirtojärjestelmän epänormaalia värähtelyä, melua tai ylikuumenemista.
Sähköinen ja toiminnallinen testaus
Tiimi varmistaa moottorin pyörimissuunnan, nopeuden säädön, antureiden reaktiot, ohjaustoiminnot ja hätäpysäytystoiminnon. Tarvittaessa kuljetin testataan yhdessä sen liittyvien laitteiden kanssa.
Käyntitestarit
Kuljetinta käytetään arvioimaan sen käyttövakautta ja tunnistamaan ongelmia, kuten hihnan poikkeamaa, liukumista, epänormaalia melua ja epätasaisen kuljetuksen aiheuttamia ongelmia.
Jos projektin eritelmä vaatii sitä, testaukseen voidaan sisällyttää edustavia tuotteita tai kuormia sekä pidempi jatkuvatoimintatesti.
Tehtaastestauksen hyväksyntäkriteerit tulisi sopia etukäteen. Niihin voivat kuulua vaadittu kuljetusnopeus, kuormituskyky, käyttöjärjestys, turvatoiminnot ja rajapintavaatimukset.
Testaus määriteltyjen kriteerien mukaisesti antaa merkityksellisemmän laatutarkastuksen kuin pelkkä moottorin käynnistymisen vahvistaminen.
Vaihe 7: Lopulliset laatutarkastukset ja toimitusvalmiuden valmistelu
Testauksen jälkeen kuljetin valmistellaan lähetykseen.
Lopullinen tarkastus voi kattaa:
Yleismitat ja liitännät.
Hihnan kunto ja keskitys.
Moottorin, vaihteiston ja sähkökomponenttien asennuksen.
Turvasuojat ja hätäpysäytystoiminnot.
Kaapelimerkinnät ja sähköasiakirjat.
Varaosat ja huoltokäsikirjat, jos ne sisältyvät sopimukseen.
Suojapakkaus, joka soveltuu kuljetukseen.
Ulkomaan projekteihin selkeät asennuspiirrokset, sähköiset tiedot ja liitäntäyksityiskohdat voivat vähentää epävarmuutta asennuksen ja käynnistämisen aikana.
Kuljetusnauha pakataan sen jälkeen lähetykseen sopivalla tavalla ja valmistellaan toimitettavaksi asiakkaan tiloihin.
Mitä tekijöitä vaikuttaa konservipurkin kuljetusnauhan laatuun?
Valmistusprosessi koostuu useista vaiheista, mutta kolme tekijää vaatii erityistä huomiota.
Ensinnäkin mekaaninen tarkkuus. Jäykkä runko, oikein suunnitellut rullat ja asianmukaisesti säädetyt nauhat vähentävät seurantahäiriöitä ja tarpeetonta kulumista.
Toiseksi voimansiirtojärjestelmän yhdistäminen. Moottori, vaihteisto, nauha ja ohjausjärjestelmä on valittava yhtenä sovitettuna kokonaisuutena. Luotettavat sähkökomponentit eivät voi korvata väärin suunniteltua voimansiirtojärjestelmää.
Kolmanneksi integrointi ja testaus. Kuljetin on toimittava luotettavasti todellisten käyttöolosuhteiden alla ja siirrettävä tuotteita sileästi yhteydessä olevaan laitteistoon.
Nämä tekijät ovat erityisen tärkeitä, kun kuljetin muodostaa osan suuremmasta automatisoidusta tuotantolinjasta, jossa pienikin siirtovaikeus voi keskeyttää useita yhteydessä olevia prosesseja.
Voiko Baolin kuljetinjärjestelmät
Hubei Baoli Technology keskittyy apuautomatisointilaitteisiin teräslevyisistä kolmiosaisista purkista valmistettaviin tuotantolinjoihin. Sen laitevalikoimaan kuuluvat kuljetinjärjestelmät, levynkäsittelylaitteet, purkkien käsittelylaitteet, paletointilaitteet ja linjan lopun pakkausratkaisut.
Kuljetinjärjestelmiä voidaan kehittää asiakkaan kuljetustarpeiden, tehdasnäkymän, tuotteiden mittojen ja muiden laitteiden yhteyksien perusteella. Sovelluksesta riippuen ratkaisu voi sisältää nauha-, ketju-, verkkorakenteisia, magneettisia tai muita sopivia kuljetinjärjestelmiä.
Projekteissa, joissa vaaditaan täydellinen materiaalin siirtoprosessi, insinööritiimi voi myös harkita yksittäisten kuljetinosa-alueiden kytkentää ylävirtaisiin koneisiin, paletointilaitteisiin ja alavirtaisten pakkausjärjestelmien kanssa.
Sen sijaan, että valitsisivat laitteet pelkästään hinnan perusteella, valmistajien tulisi arvioida rakenteellista laatua, kuljetusjärjestelmän soveltuvuutta, ohjausjärjestelmän integraatiota, huoltettavuutta ja toimittajan kykyä tukea koko sovellusta.
Yhteenveto
Kuljetinhihnavaunujen valmistusprosessi alkaa sovelluksen ymmärtämisestä ja jatkuu materiaalien valinnalla, kehikon valmistuksella, kuljetusjärjestelmän kokoonpanolla, sähköisen integraation toteuttamisella ja tehdastestauksella.
Jokainen vaihe vaikuttaa valmiin kuljettimeen sen vakauden, käyttöiän ja kyvyn toimia luotettavasti automatisoidussa tuotantolinjassa.
Jos suunnittelet kuljetinrataprojektia tölkkitehtaalle, jaa Baolin kanssa tuotteesi mitat, vaadittu kuljetusnopeus, kuljetinradan asettelu ja liitäntävaatimukset. Nämä tiedot auttavat määrittämään sopivan konfiguraation tuotantolinjaasi varten.
Sisällysluettelo
- Kuljetin etenee alustavasta suunnitteluvaiheesta valmiiksi asennettavaksi järjestelmäksi.
- Vaihe 2: Raaka-aineiden ja keskeisten komponenttien valinta
- Vaihe 3: Rungon valmistus ja mekaaninen käsittely
- Vaihe 4: Voimanvälitysjärjestelmän ja hihnaputken kokoonpano
- Vaihe 5: Sähköinen integraatio ja nopeuden säätö
- Vaihe 6: Teollisuuslaitoksen tarkastus ja suorituskykytestaus
- Vaihe 7: Lopulliset laatutarkastukset ja toimitusvalmiuden valmistelu
- Mitä tekijöitä vaikuttaa konservipurkin kuljetusnauhan laatuun?
- Voiko Baolin kuljetinjärjestelmät
- Yhteenveto