 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Kattava opas 3-osaisen tölkkilinjan automaatiolaitteisiin
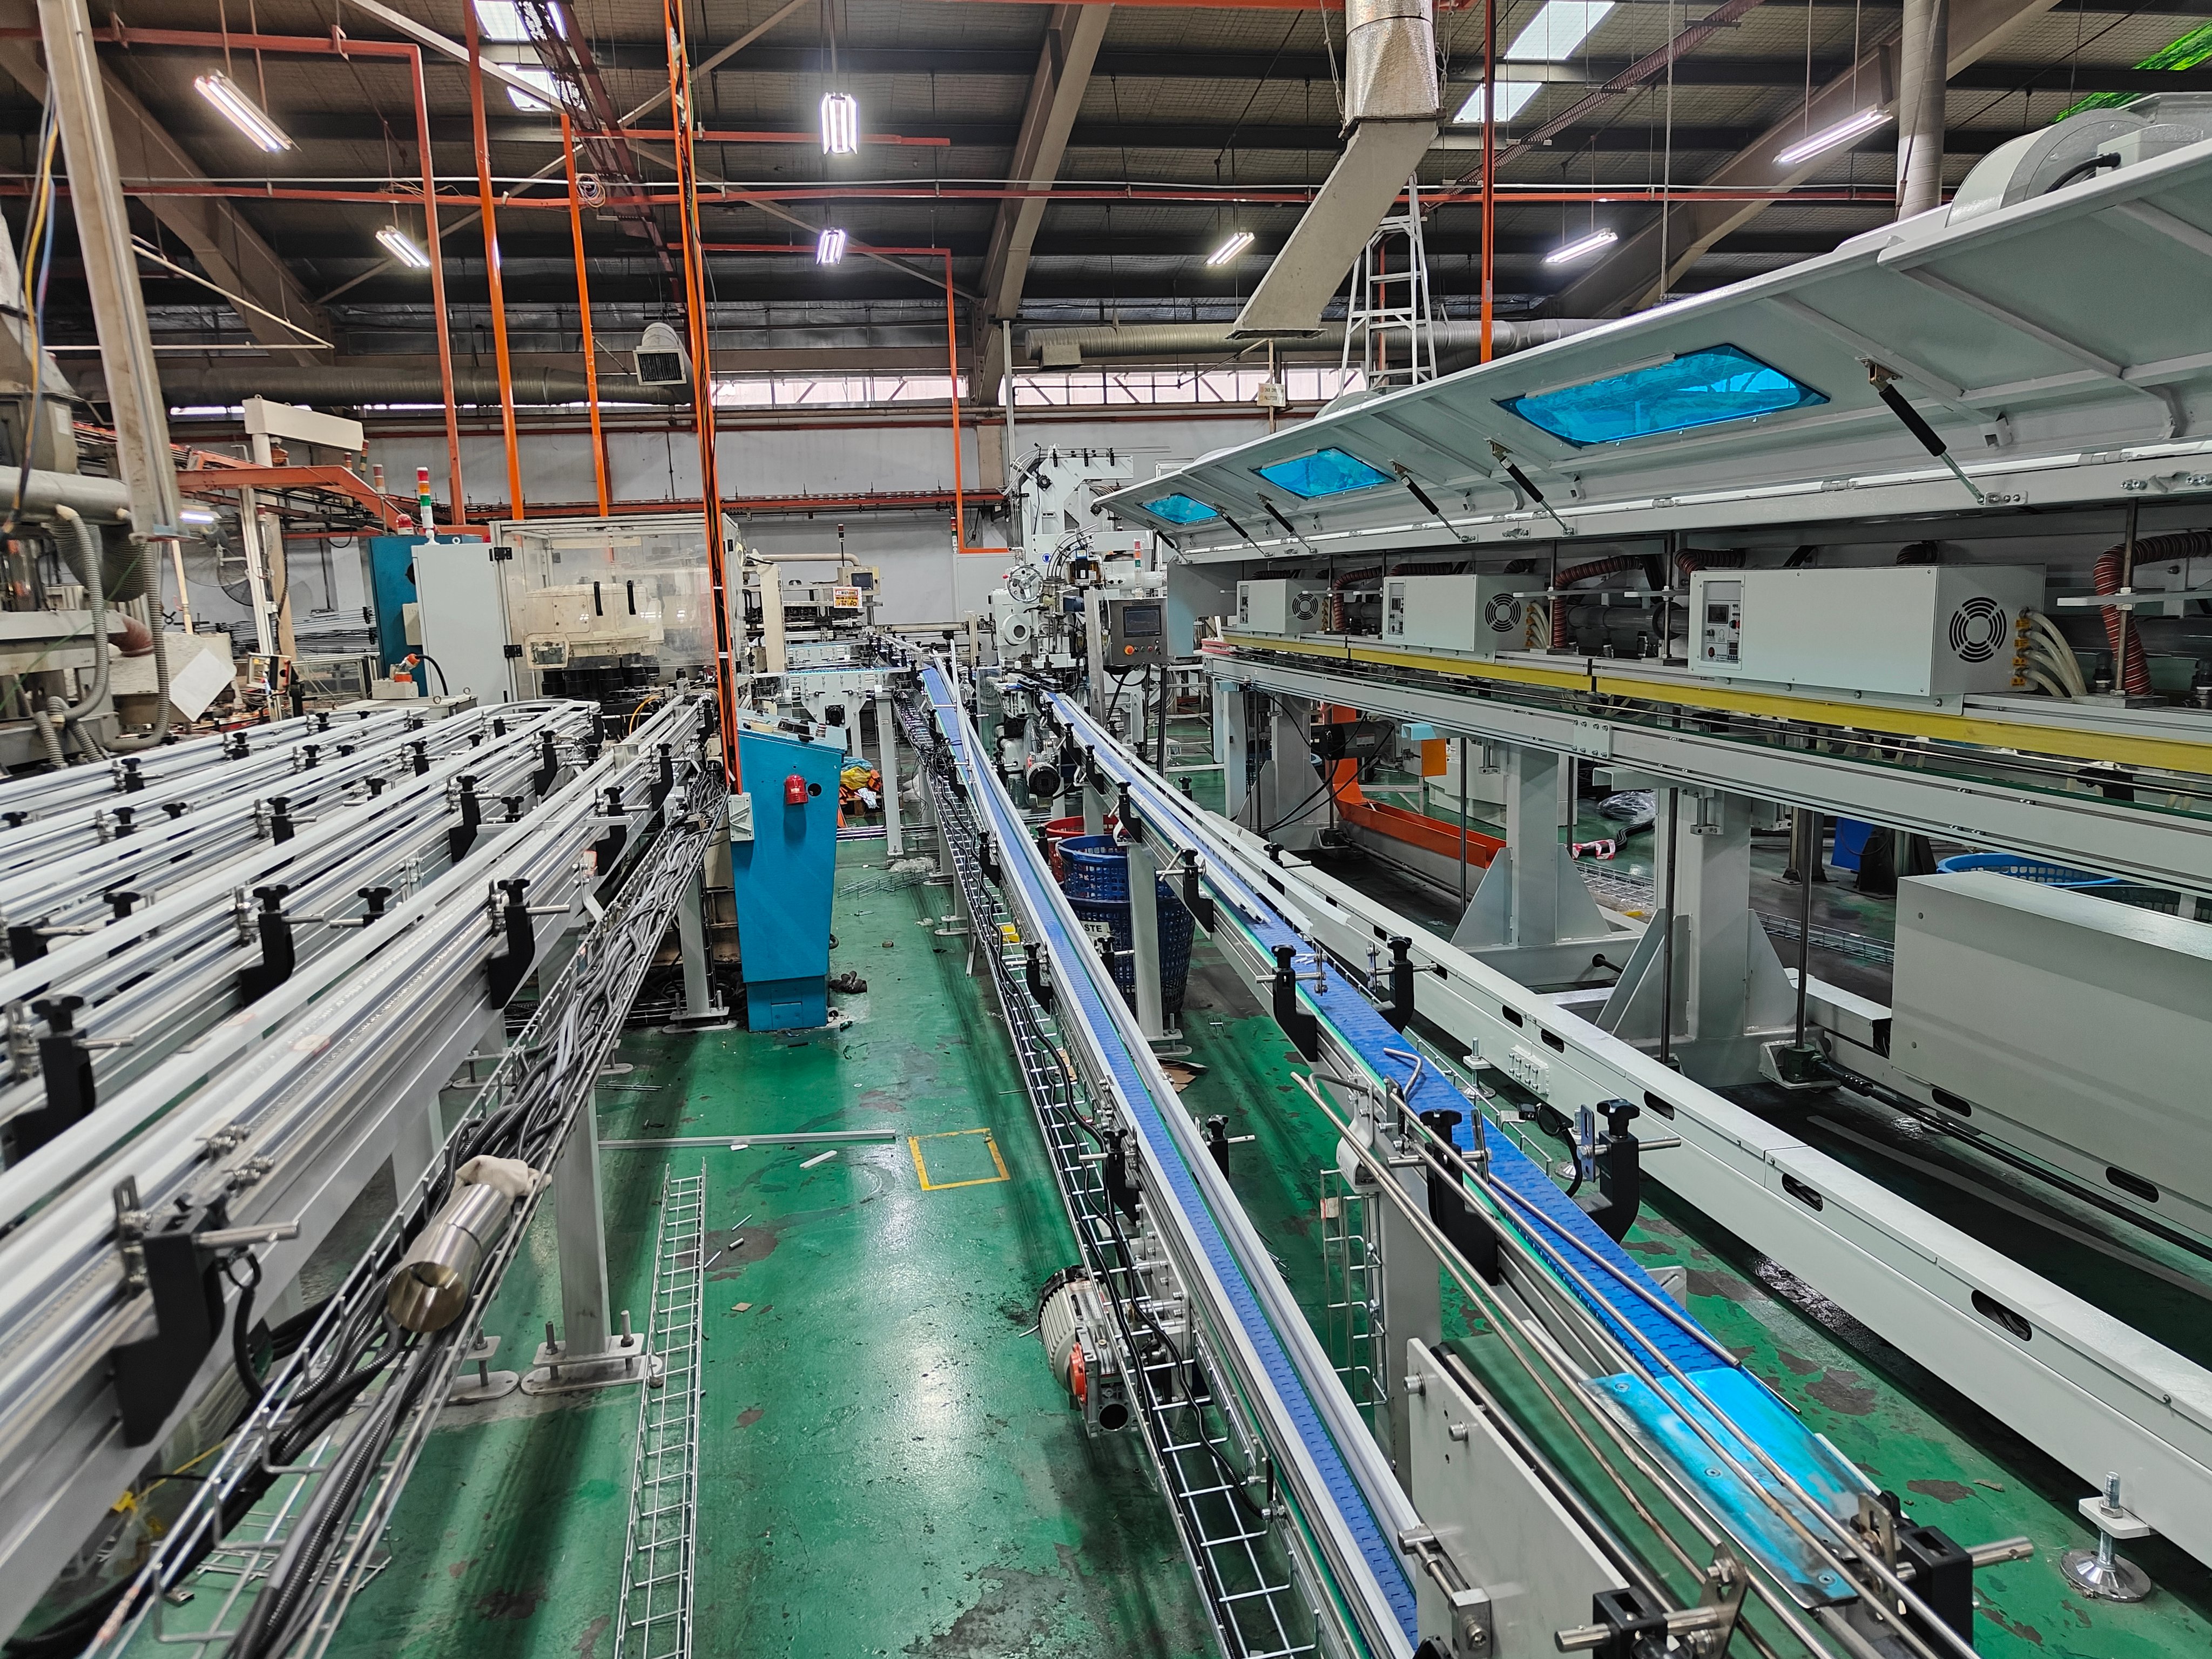
Jos olet viettänyt aikaa tölkkitehtaan tuotantotilalla, tiedät jo, että 3-osainen tynnyri tuotantolinja ei ole oikeastaan yksi kone — se on erikoistuneiden asemien ketju, joka kaikki täytyy toimia samalla tahdilla. Levy sisään, purkki ulos, ja jokainen sekunnin viive missä tahansa ketjussa näkyy lopputuloksena tuotannon menetyksenä työvuoron päättyessä. Tämä on todellinen haaste kanan tuotantolinjan automaatio : ei pelkästään nopeiden koneiden ostaminen, vaan varmistaminen siitä, että ne puhuvat keskenään.
Hubei Baoli Technology Co., Ltd.:ssä olemme käyttäneet yli kaksi vuosikymmentä aikaa juuri tämän ongelman parissa — toimittamalla tinapurkkien valmistuslinjan laitteita valmistajille, jotka tarvitsevat linjojaan toimimaan nopeammin, pidempään ja vähemmällä ihmistyöllä niiden valvonnassa. Tässä opaskirjassa käydään läpi, miltä moderni kolmiosainen purkkilinja todella näyttää asema asemalta ja mitä tulee ottaa huomioon automatisoidessa sen jokaista osaa.
Mikä on kolmiosainen tölkkien tuotantolinja?
3-osainen purkki on juuri sitä, miltä se kuulostaa — purkkirunko, joka on muodostettu kierrettyä tina-levyä käyttäen, sekä pohja- ja kantipää, jotka hitsataan tai saumataan yhteen. Toisin kuin 2-osaiset purkit (jotka muovataan yhdestä levystä), 3-osaiset linjat vaativat pidemmän sarjan muovaus-, kovettamis-, muotoilu- ja liitosvaiheita. Tämä tekee automaation monimutkaisemmaksi, mutta se tarkoittaa myös, että on enemmän mahdollisuuksia poistaa pullonkauloja päivittämällä yksittäisiä asemia sen sijaan, että koko linja vaihdettaisiin.
Tyypillinen 3-osainen linja kulkee noin seitsemän vaiheen läpi. Alla käymme ne läpi yksitellen.
1. Levynsyöttökone
Jokainen purkki alkaa tasaisesta tina-levystä. levynsyöttökone vastaa automaattisesta lehtien lataamisesta, erottelusta ja syöttämisestä linjaan tasaisella tahdilla – ilman kaksinkertaisia syöttöjä, virheellistä sijoittelua tai pinnoitteen vahingoittumista. Korkean nopeuden linjoilla pienetkin syöttöepätasaisuudet kertyvät merkittäviksi alapuolisiksi virheiksi, mikä on syy, miksi syöttötarkkuus on yleensä ensimmäinen asia, jonka tarkistamme hitaan linjan diagnostiikassa.
2. Kuivatusuuni
Tulostettujen ja pinnoitettujen purkinkappaleiden on tyypillisesti kuljettava läpi lämpökausi kuivatusuunin, jossa värit ja suojapinnoitteet kovettuvat ennen lisämuotoilua. Uunin lämpötilan tasaisuus ja kuljetinbeltin nopeuden säätö vaikuttavat suoraan pinnoitteen tarttuvuuteen ja purkin pitkäaikaiseen kestävyyteen – tämä on alue, jossa energiatehokas suunnittelu vaikuttaa myös merkittävästi käyttökustannuksiin ajan mittaan.
3. Purkin pystytyskone
Ennen kuin kappaleet muovataan sylintereiksi, levyt tai leikkaukset joutuvat usein kääntymään uudelleen. purkin pystytyskone siirtää automaattisesti purkkikappaleet oikeaan pystysuoraan asentoon seuraavaa muotoiluvaihetta varten, mikä poistaa vaiheen, joka aiemmin vaati manuaalista käsittelyä vanhemmilla linjoilla.
4. Pyörivä kone
Markkina pYÖRÄILEVÄ KONE on paikka, jossa litteä kappale muovataan ja saumataan sylinterimäiseksi purkiksi. Tämä on yksi mekaanisesti vaativimmista asemista linjalla, koska sauman laatu tässä vaiheessa määrittää, läpäiseekö purkki myöhemmin vuodon ja painetestausta. Tarkkuustyökalut ja vakaa syöttöaika ovat ratkaisevan tärkeitä.
5. Kantakone
Kannat ja pohjat on syötettävä linjaan tarkasti ja suurissa määrin. kantakone automaatioi tämän prosessin ja synkronoi sen saumaus- tai liitosaseman kanssa siten, että kappaleet ja kannat saapuvat yhtä aikaa ilman aukkoja tai tukoksia – pieni yksityiskohta, jolla on suuri vaikutus linjan käyttöaikaan.
6. Purkkikuljetusjärjestelmä
Yhdistää kaiken tämän yhteen tölkkikuljetusjärjestelmä — koko linjan yhdistävä kudos. Hyvin suunniteltu kuljetinjärjestelmä ei koske ainoastaan tölkkejen siirtämistä pisteestä A pisteeseen B; se koskee myös väliaikaista varastointia, kertymistä ja tasaisia siirtoja eri työasemien välillä, jotka toimivat hieman eri nopeuksilla, jotta yhden hitaan työaseman ei tarvitse pysäyttää koko linjaa.
Katso lisää kolmiosaisia tölkkiteollisuuden tuotantolaitteita meidän YouTube-kanavalta:
https://youtube.com/shorts/9O4ppdVlpgY?is=1aqclXO7gJITmaby
7. Tölkkien paletointikone
Linjan lopussa valmiit tölkit on pinottava, pakattava ja valmisteltava kuljetukseen. Tähän tehtävään tarvitaan tölkkien paletointikone paletointikonetta — se pinoo tölkit automaattisesti palettiin nopeudella, joka vastaa ylävirtaan sijaitsevan tuotannon tulostetta, usein jopa 600 tölkkia minuutissa täysin automatisoiduissa järjestelmissä. Itse asiassa tässä Hubei Baolin juuret ovat syvimmillä: vuosien ajan olemme toimittaneet paletointi- ja pakkauslaitteita tölkkiteollisuudelle, minkä jälkeen olemme laajentuneet myös ylävirtaan eli ruokintalaitteisiin, kuumennuslaitteisiin ja kuljetinjärjestelmiin.
Oikean tölkkiteollisuuden tuotantolinjan laitteiden valinta
Kolmiosaisen tölkkilinjan automatisointi tarkoittaa harvoin kaiken ostamista yhdestä toimittajasta – useimmat tehtaat yhdistävät laitteita päälinjarakentajan ja erikoistuneiden apulaitteiden toimittajien tuotteista. Kun arvioidaan voi olla tuotantolinjan laitteiden valmistaja tai tölkkilinjan automatisointitoimittajaa , muutama asia on tärkeämpi kuin brändinimi:
- Integrointikokemus — voivatko he tehdä jälkiasennuksia olemassa olevaan linjaan, vai myyvätkö he vain kokonaisia uusia järjestelmiä?
- Paikan päällä oleva tuki — tulevatko heidän insinööritään itse paikalle asennukseen ja käyttöönottoon?
- Kokemus tölkkikoneiden kanssa erityisesti, ei yleisen teollisen automaation alalla
- Joustavuus apulaitteiden toimittajana , koska useimmat tehtaat tarvitsevat osittaisia päivityksiä, ei kokonaan uusia rakennelmia
Kun tin-can-koneiden valmistaja yli 20 vuoden käytännön kokemuksella – ja laitteisto jo toiminnassa yli 20 maassa – Hubei Baoli Technology toimii kahdella tavalla: tarjoaa täysin automatisoidun paikallisesti ohjatun tuotantolinjan tai liittyy luotettavana apulaitteiden toimittajana olemassa olevaan tuotantolinjaan .
Lopuksi
Moderni kolmiosainen tölkkien tuotantolinja on yhtä nopea kuin sen hitain asema. Olitpa pullonkaula lehtien syöttössä, kovettumisessa, muotoilussa tai paletointissa, ratkaisu ei yleensä ole »osta nopeampi tuotantolinja«, vaan »korjaa se asema, joka hidastaa koko prosessia«.
Tulevina viikkoina julkaistamme erityisiä syvällisiä artikkeleita jokaisesta yllä mainitusta asemasta – aloittaen lehtien syöttökoneesta ja edeten paletointiin – joten lisää tämä opas suosikkeihisi aloituspisteeksi.