 EN
 AR
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 VI
 SQ
 HU
 TH
 TR
 AF
 MS
 GA
 BN
 HA
 IG
 MR
 NE
 YO
 MY
Sådan vælger du en maskine til fremstilling af 3-dels dåser Leverandør
De fleste henvendelser, vi modtager, handler ikke om "hvad koster denne maskine?", men om "kan I reparere det, jeg allerede har?" eller "kan I designe noget, der passer til vores specifikke dåsestørrelse?". Der er et par ting, der er værd at tjekke, inden du forpligter dig til en leverandør:
- Tilpasset ingeniørarbejde, ikke katalogmaskiner. Dåsespecifikationer, anlægsopstilling og tykkelse af tinplade varierer. En leverandør, der bygger efter en fast katalog, vil få dig til at tilpasse din proces til deres maskine — ikke omvendt.
- Hel-linje-oplevelse, ikke ekspertise på enkeltstationer. Et firma, der kun bygger svejseanlæg, vil have svært ved at forklare, hvorfor din ovn og din kantmaskine ikke er synkroniseret.
- Installation og produktionsvejledning på stedet. Udstyr, der ankommer uden igangsætningsstøtte, koster normalt mere i driftsstop end det sparer på fakturaen.
- Responsiv service efter salg. Spørg, hvor hurtigt de kan få en tekniker eller reservedele til din fabrik, ikke kun hvad der dækkes af garantien.
- Erfaring fra samme branche. Drikke- og fødevarekonserveslinjer har andre hygiejne- og belægningskrav end industrielle blikdåser – sørg for, at leverandørens erfaring rent faktisk matcher dit produkt.
Vi har bygget denne type udstyr siden stiftelsen af Baoli i 2011, og vores grundlægger har været aktiv inden for dåseproduktion siden 2003 – længe nok til at have set de fleste måder, hvorpå en linje kan gå galt, endda før den er installeret.
Hvad er en trestyksdåse, og hvorfor er den stadig relevant
En trestyksdåse er præcis, hvad det lyder ud som: en cylindrisk krop fremstillet fra et fladt ark med en separat monteret top og bund. Sammenlign det med en tostyksdåse, som er trukket og formet fra et enkelt blank.
Tostykslinjer dominerer brug af kulsyreholdige softdrinkdåser, men trestykskonstruktion er stadig standarden for fødevaredåser, aerosoldåser og mange almindelige tinbeholdere – overalt, hvor man har brug for tykkere tinplade, højere dåseprofiler eller lavere værktøjsinvestering pr. SKU. For producenter, der kører blandede dåsestørrelser, er trestykslinjer ofte det mere økonomiske valg på lang sigt, selvom processen har flere stationer.
Den komplette linje, station for station
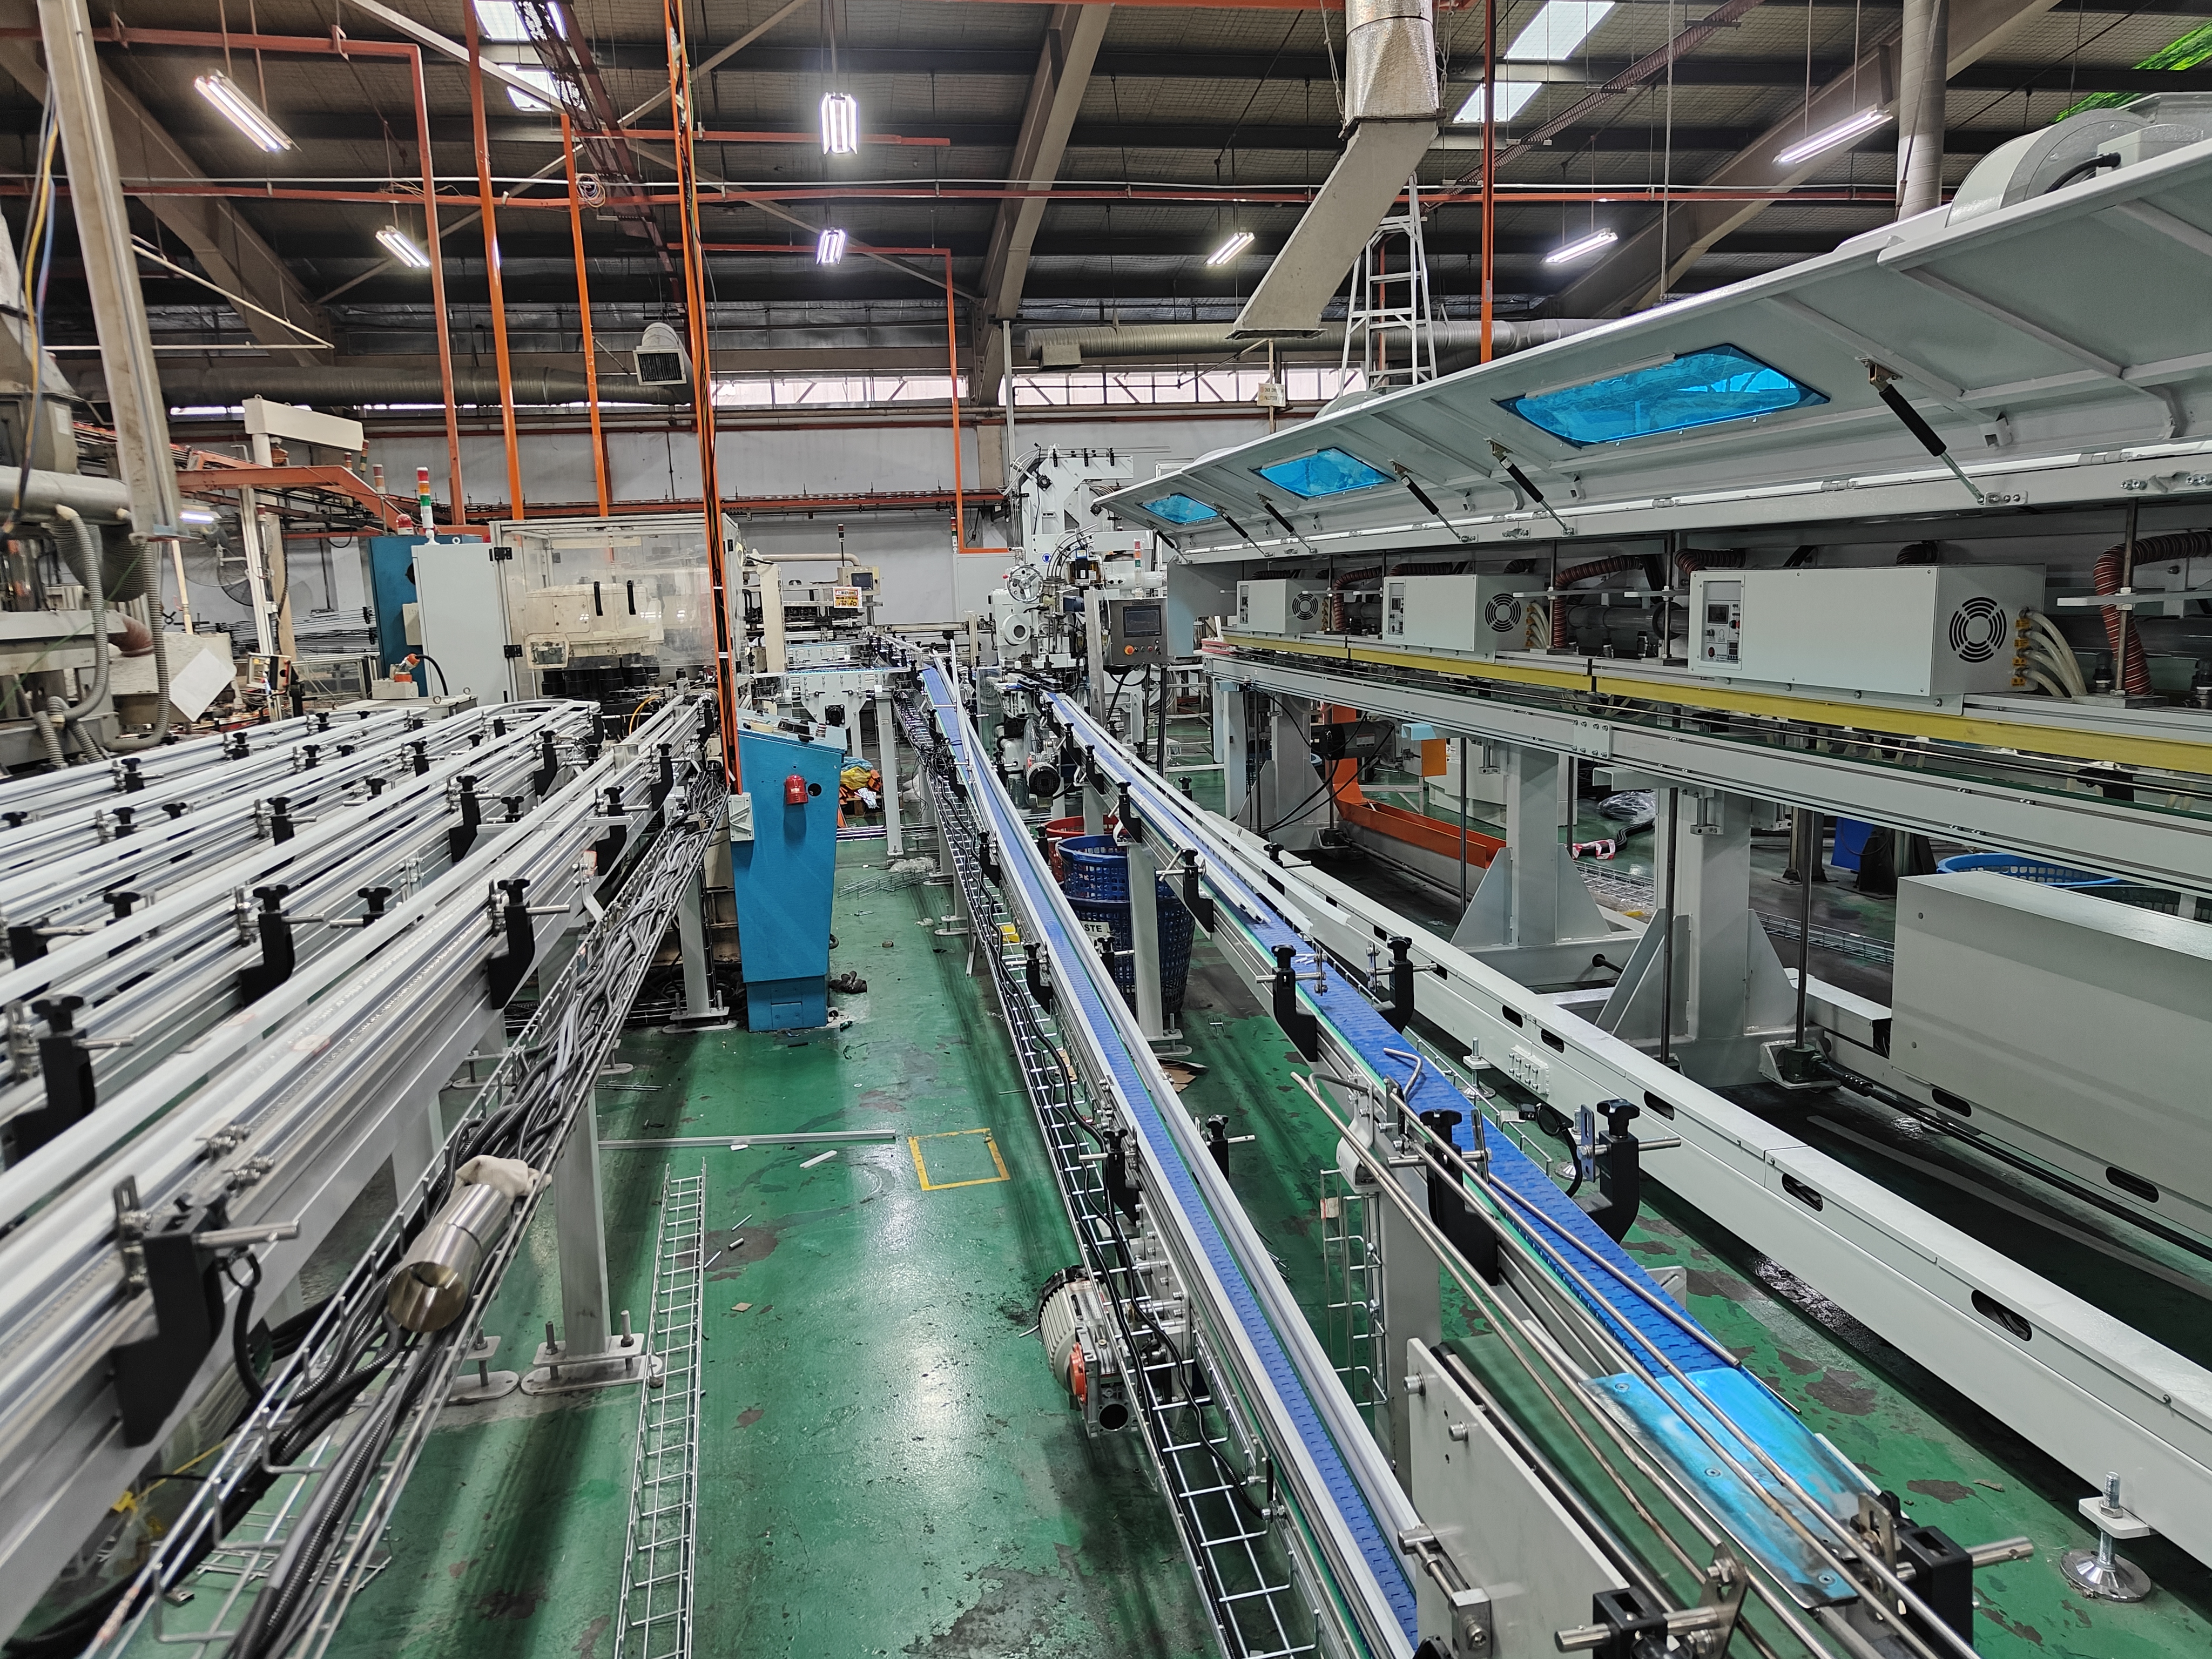
En komplet trestyksdåselinje er en kæde af maskiner, og hver enkelt skal matche den andens kapacitet – en hurtig svejsemaskine, der leverer til en langsom herdetovn, skaber blot en flaskehals.
Tinpla tinplade-tilførsel og arktransport Pladerne føres fra tændplade-stakken ind i linjen, justeres og transporteres gennem forbehandlingen. Hvis denne fase udføres forkert – f.eks. med forkert justering af tilførslen eller uregelmæssig pladeafstand – opstår der fejl, der påvirker efterfølgende processer, men som først bliver synlige, når dåsen allerede er dannet.
Dannelse af krop og svejsning Pladen rulles til en cylinder og svejses langs sidekløften. Her er dimensionel nøjagtighed afgørende; en krop, der er endda lidt ujævn, vil forårsage problemer ved flangning og sammenlåsning i senere stadier.
Hårdningsovn Efter svejsning passerer dåsekroppen gennem en herdingsovn for at fastgøre den indvendige/udvendige belægning over svejsesømmen. Konsistens i ovntemperatur og opholdstid påvirker direkte korrosionsbestandigheden, så denne station kræver mere opmærksomhed, end købere normalt giver den under vurdering.
Flangning og indsnævring Kanten af dåsekroppen flanges udad, så lågene kan sammenlåses. Ved formede dåser finder indsnævringen sted her også.
Lågtilførselssystem Enderne føres ind, orienteres og placeres til svejsning på dåselegemet. På højhastighedslinjer skal denne station kunne holde trit uden fejlfremføring – et almindeligt svigtstedsområde på udstyr af lavere kvalitet.
Mellemstationstransport Ofte overset, men dette er det system, der faktisk bestemmer din reelle linjehastighed. En linje med fremragende enkelte maskiner og et dårligt designet transportsystem mellem dem vil stadig yde dårligt.
Palletering, bundling og indpakning Færdige dåser stables, bundles og indpakkes i folie til forsendelse. For anlæg, der kører flere SKU’er, er palleteringsfleksibilitet (skift af palle-mønstre uden lang omstillingstid) værd at undersøge, før du køber.
Almindelige fejl ved opgradering af en dåseproduktionslinje
Køb af stationer enkeltvis uden at sikre linjematchning. En fremragende svejsemaskine kombineret med en for lille ovn eller en ukompatibel transportbånd flytter bare flaskehalsen til et andet sted.
At ignorere energiforbruget i designfasen. Ovne og tørresystemer forbruger normalt mest energi på linjen – dette er langt nemmere at løse i udstyrsdesignfasen end at eftermontere senere.
At undervurdere skiftetid. Hvis din fabrik kører flere dåsestørrelser, skal du specifikt spørge om, hvor lang tid en størrelseskift tager på hver enkelt station – ikke kun på hele linjen som helhed.
Sidste forår ringede en af vores kunder i Sydøstasien med et velkendt problem: Deres eksisterende tinpladelinje kunne håndtere dåselegemefremstilling uden problemer, men flangestationen blokerede hvert par tusinde dåser. De havde ikke brug for en ny fabrik – de havde brug for, at én station blev genopbygget, så den kunne kommunikere korrekt med resten af linjen. Det er virkeligheden ved køb af tre-delte-dåsefremstillingssystemer : Det handler sjældent om én enkelt maskine. Det handler om, hvordan alle stationer på linjen samarbejder.
Hvis du vurderer en tre-delte-dåsefremstillingssystem-opgradering – eller prøver at finde ud af, hvad " 3 pcs canmaking machinery " inkluderer faktisk allerede inden du anmoder om et tilbud — denne vejledning gennemgår hele linjen, hvad man skal kigge efter, og hvor de fleste købere begår fejl.
Ofte stillede spørgsmål
Hvad er forskellen mellem 3-dels- og 2-dels-konserveringsudstyr? 3-dels-linjer former kropen fra et fladt ark og svejser en søm, hvorefter begge ender monteres separat. 2-dels-linjer trækker kroppen og én ende fra ét enkelt blank, hvilket er velegnet til højhastighedsproduktion af drikkevarekonserven i tyndere plade.
Hvor længe tager det at installere en fuld 3-dels blikproduktionslinje ?Det afhænger af linjehastigheden og fabrikkens klarhed, men en fuld linje — fra fundamentsforberedelse til produktionsprøve — tager typisk flere uger til et par måneder, inklusive idriftsættelse og operatortræning.
Kan en eksisterende tinplade-konservelinje opgraderes i stedet for at blive fuldstændigt udskiftet? Ofte ja. Mange fabrikker har kun brug for, at bestemte stationer genopbygges eller synkroniseres — f.eks. flangningsenheden eller transporten mellem stationer — i stedet for en fuld linjeudskiftning.
Hvis du planlægger en ny linje eller har problemer med en eksisterende, er vi glade for at se på din nuværende opsætning og give dig en ærlig vurdering af, om du har brug for ny udstyr eller blot bedre integration. Kontakt os med dine dåse-specifikationer og detaljer om din nuværende linje, så guidar vi dig gennem mulighederne.
Se flere videoer fra vores YouTube-kanal: https://youtu.be/rXestkT3yl4?is=ovgINQQ5dQzyiXYE